Indonesia
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

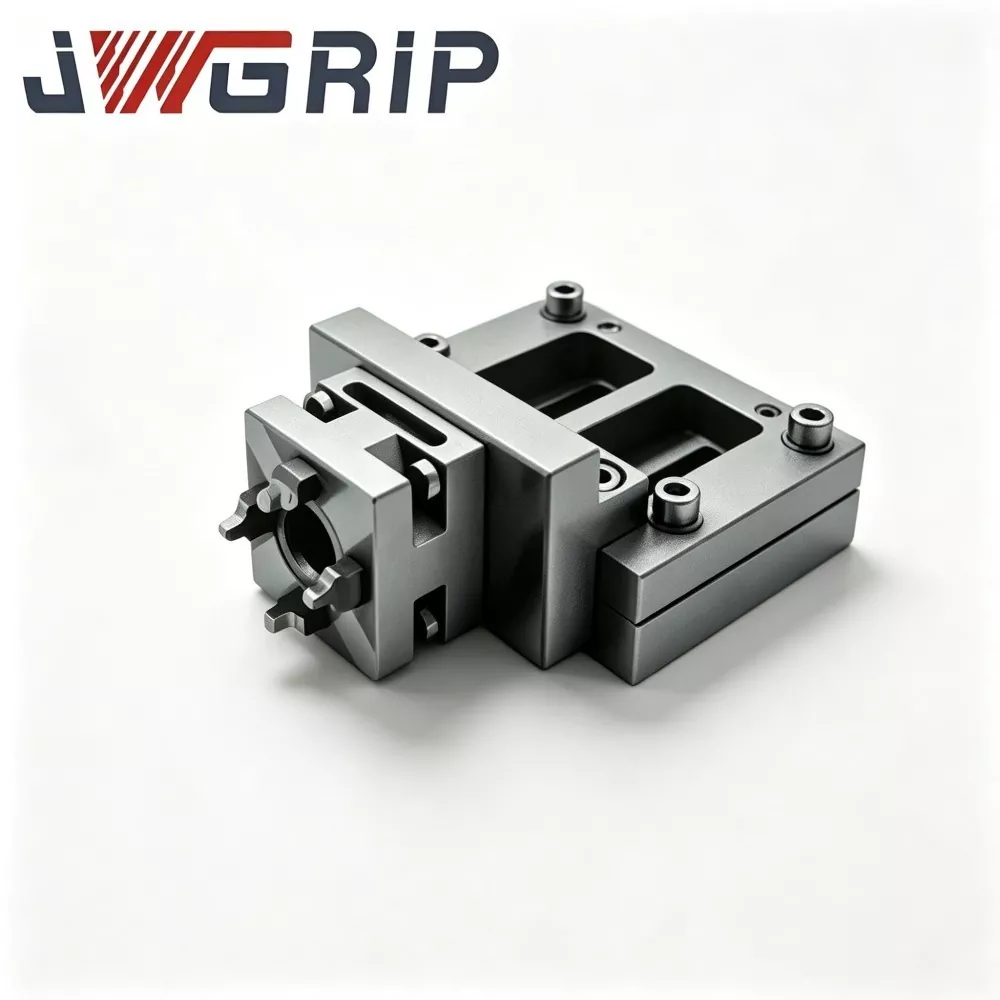
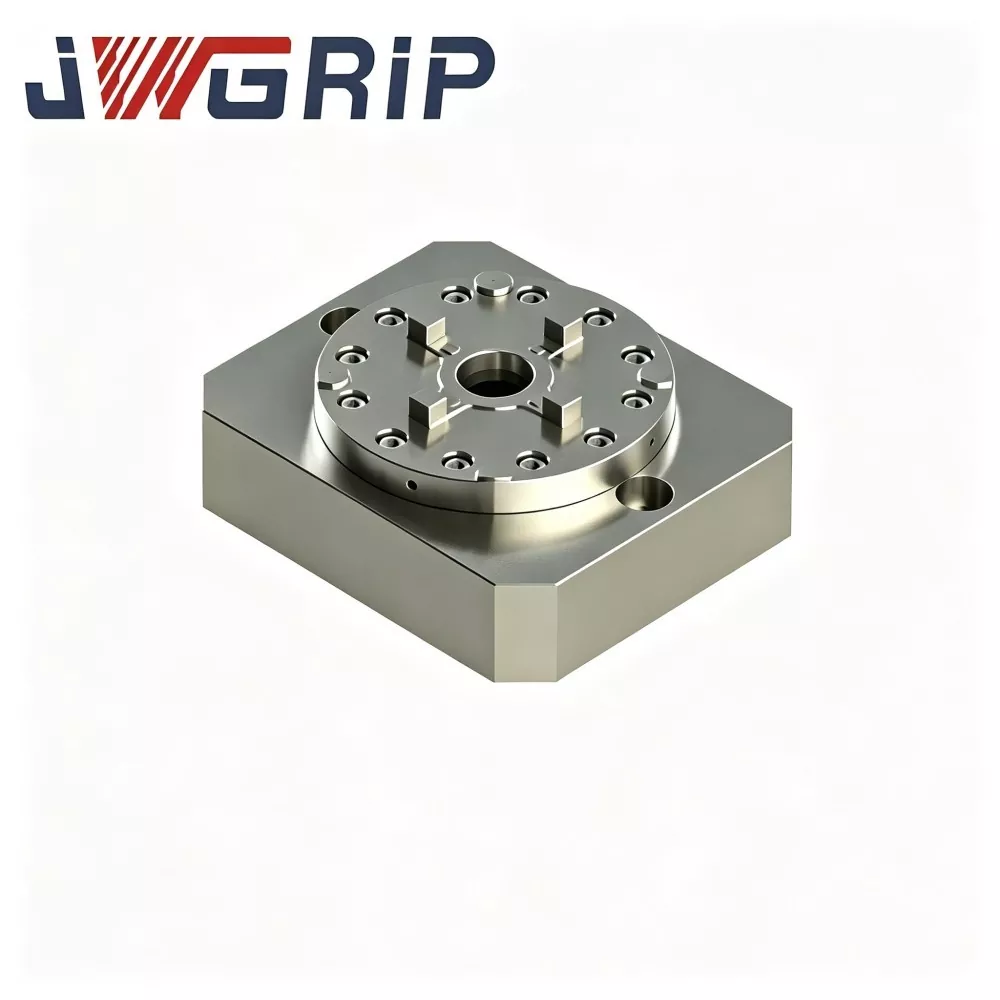
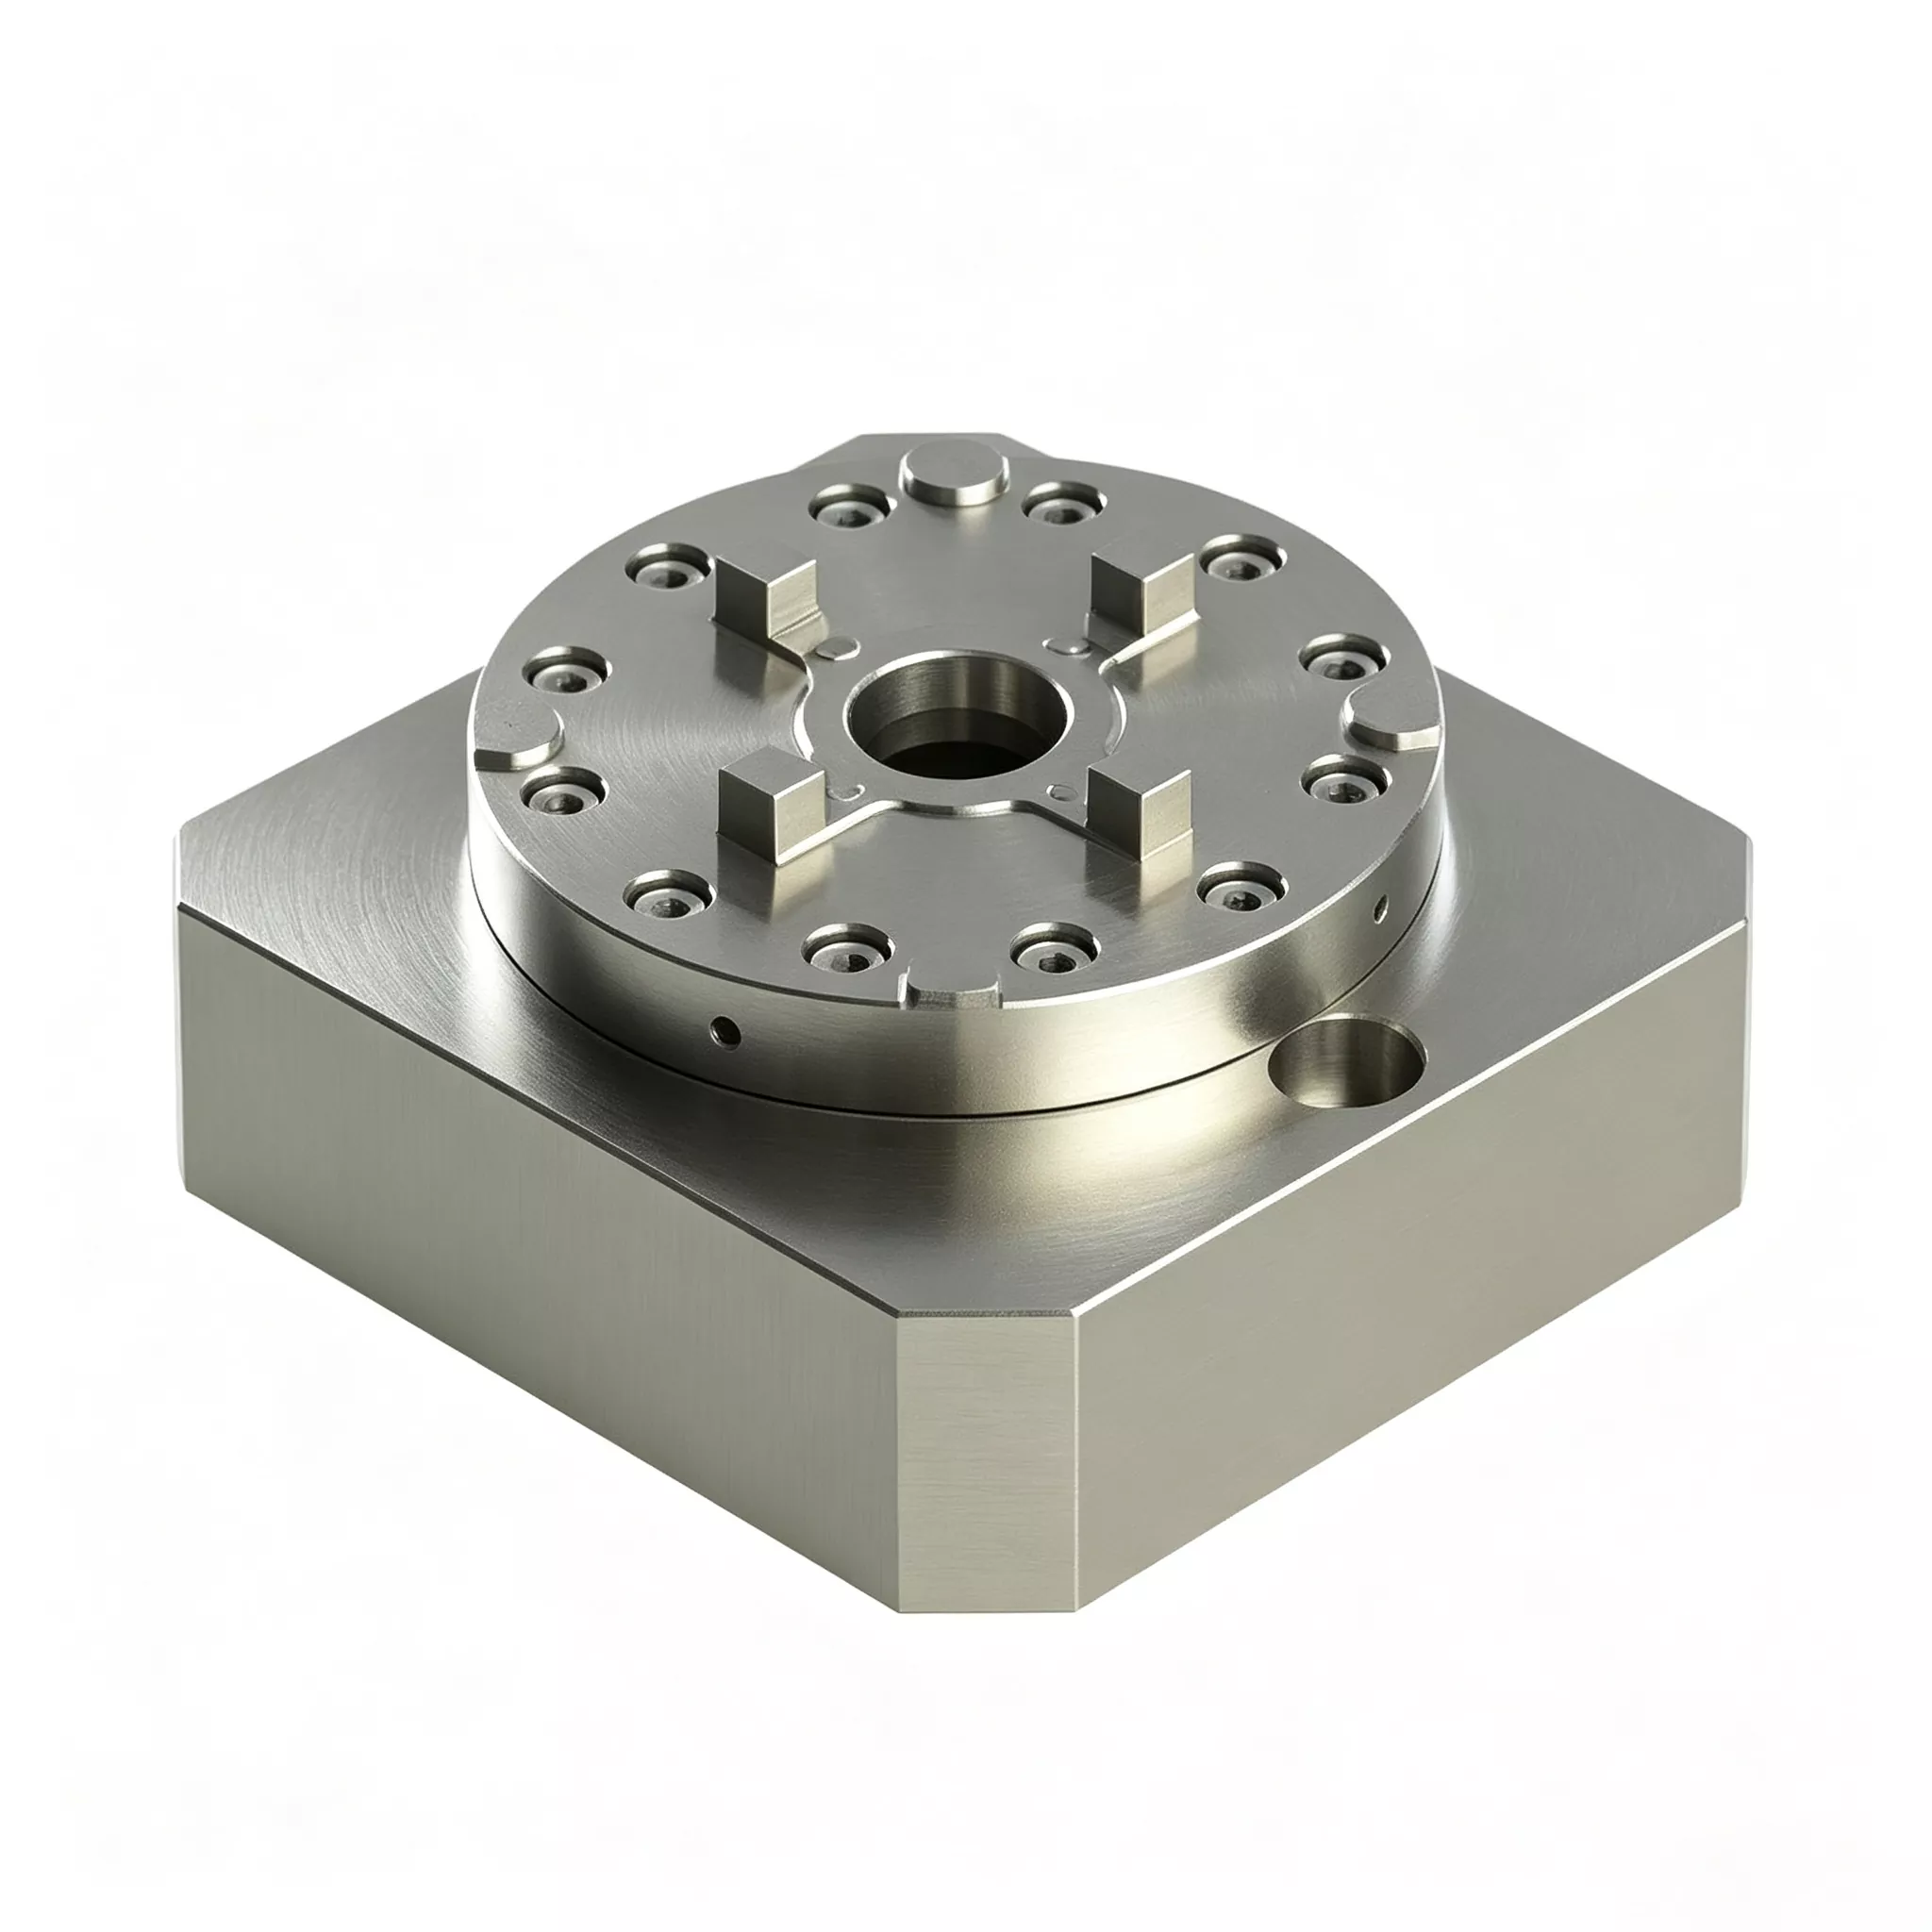
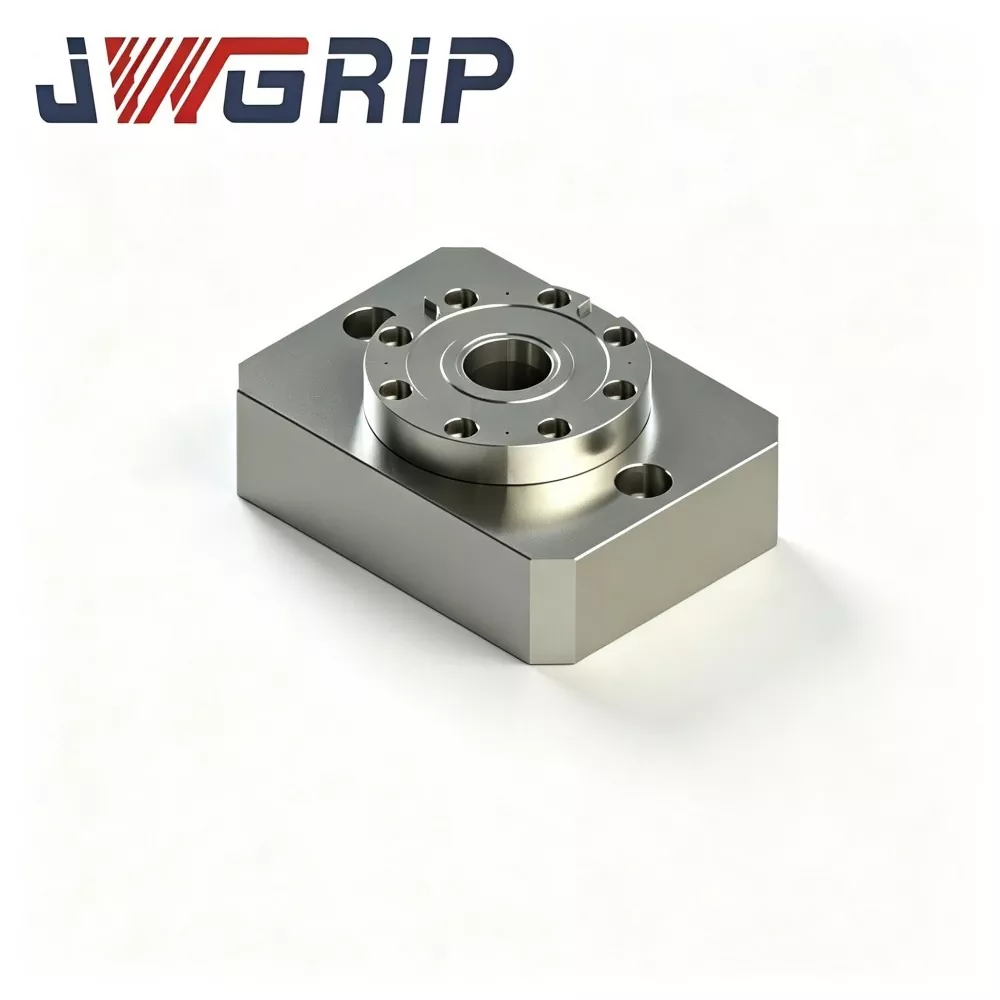
Chuck Penjepit Titik Nol Pusat Tunggal Terintegrasi
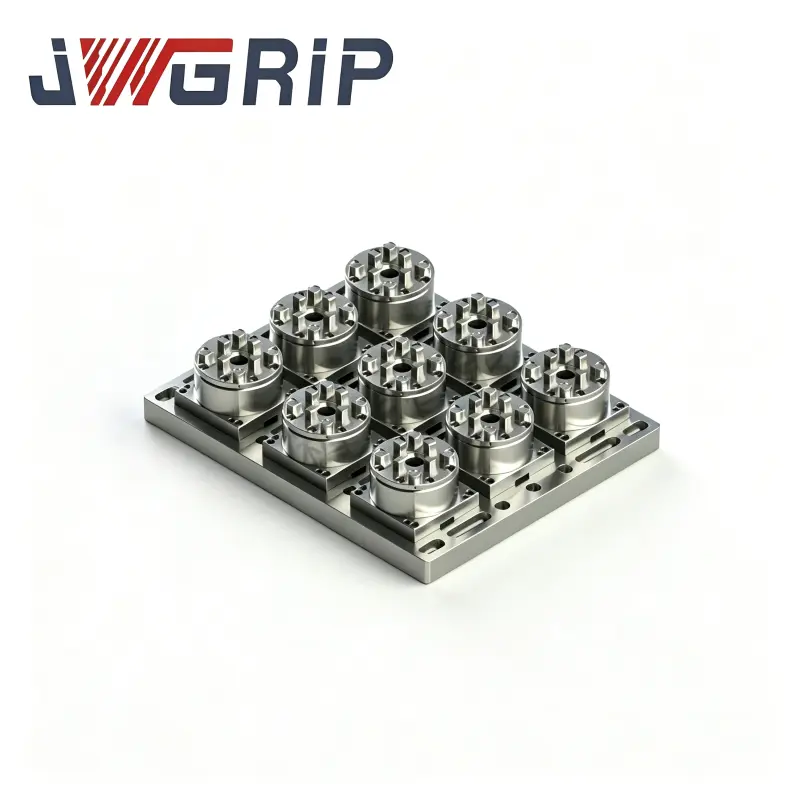
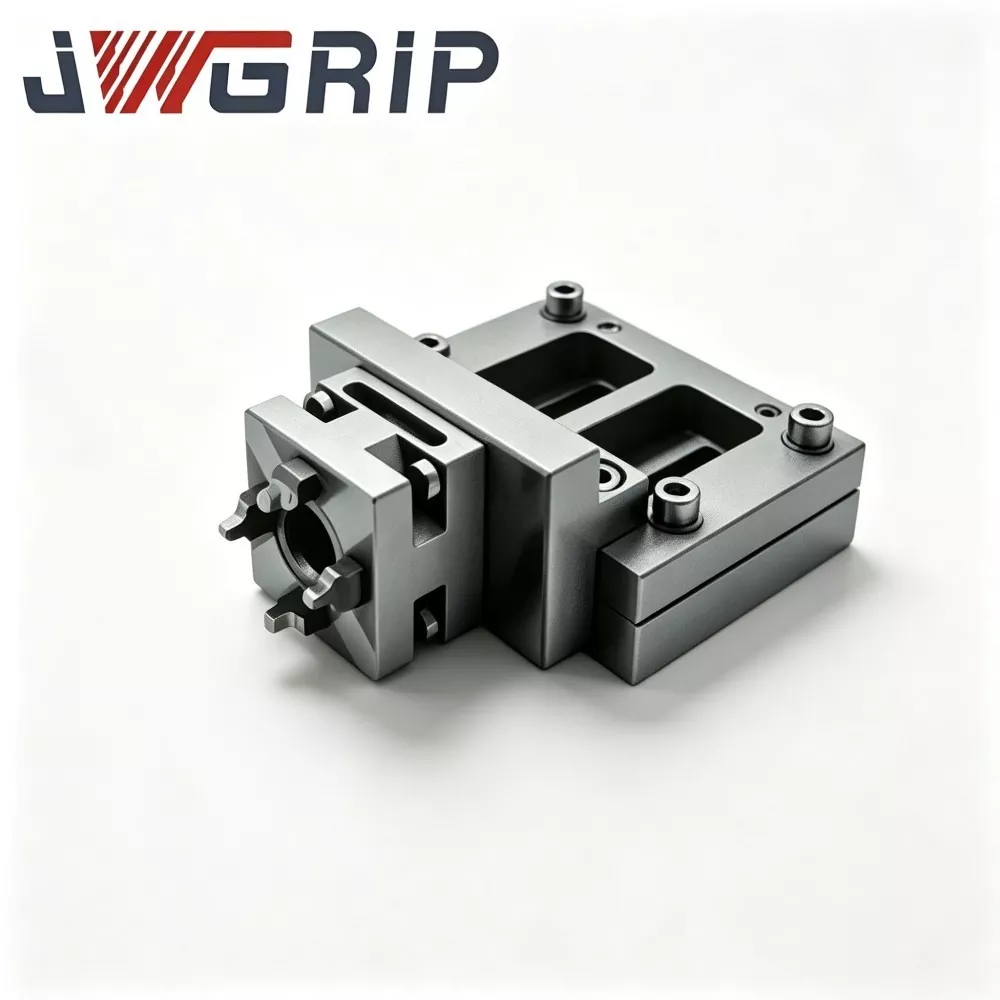
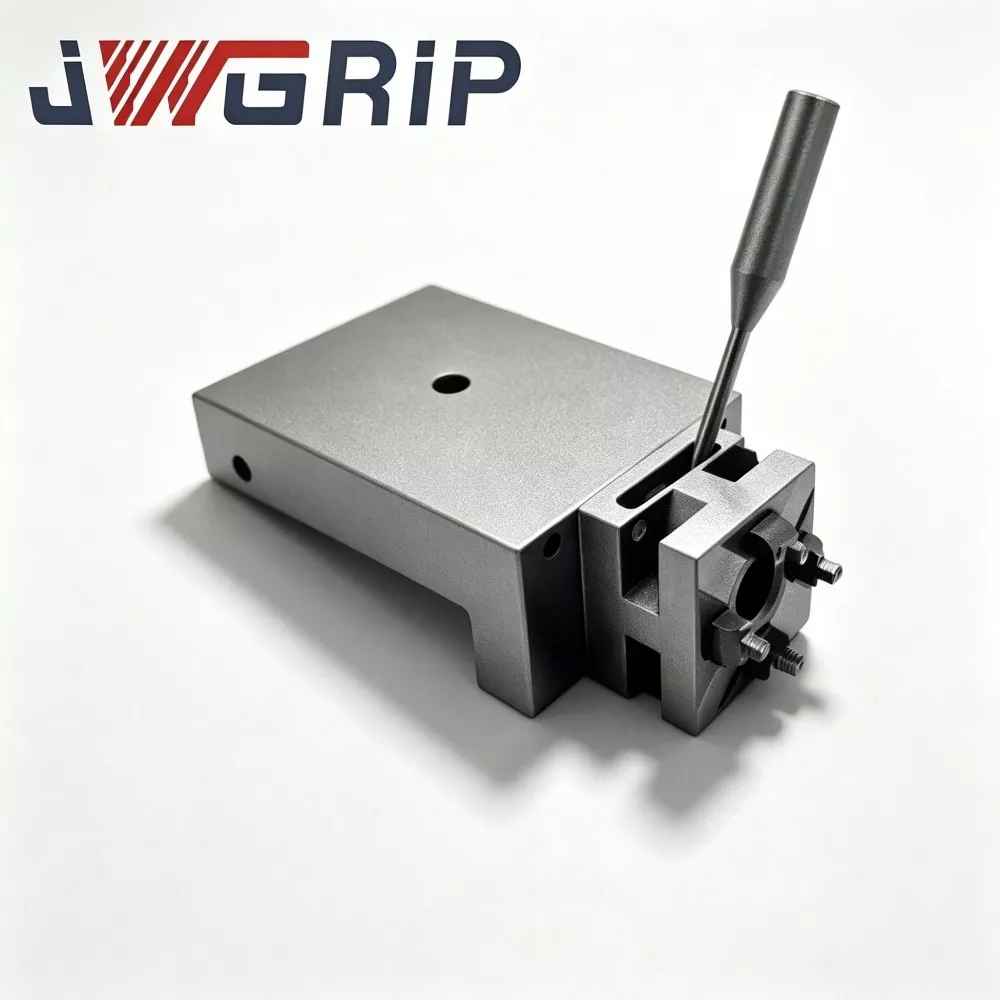
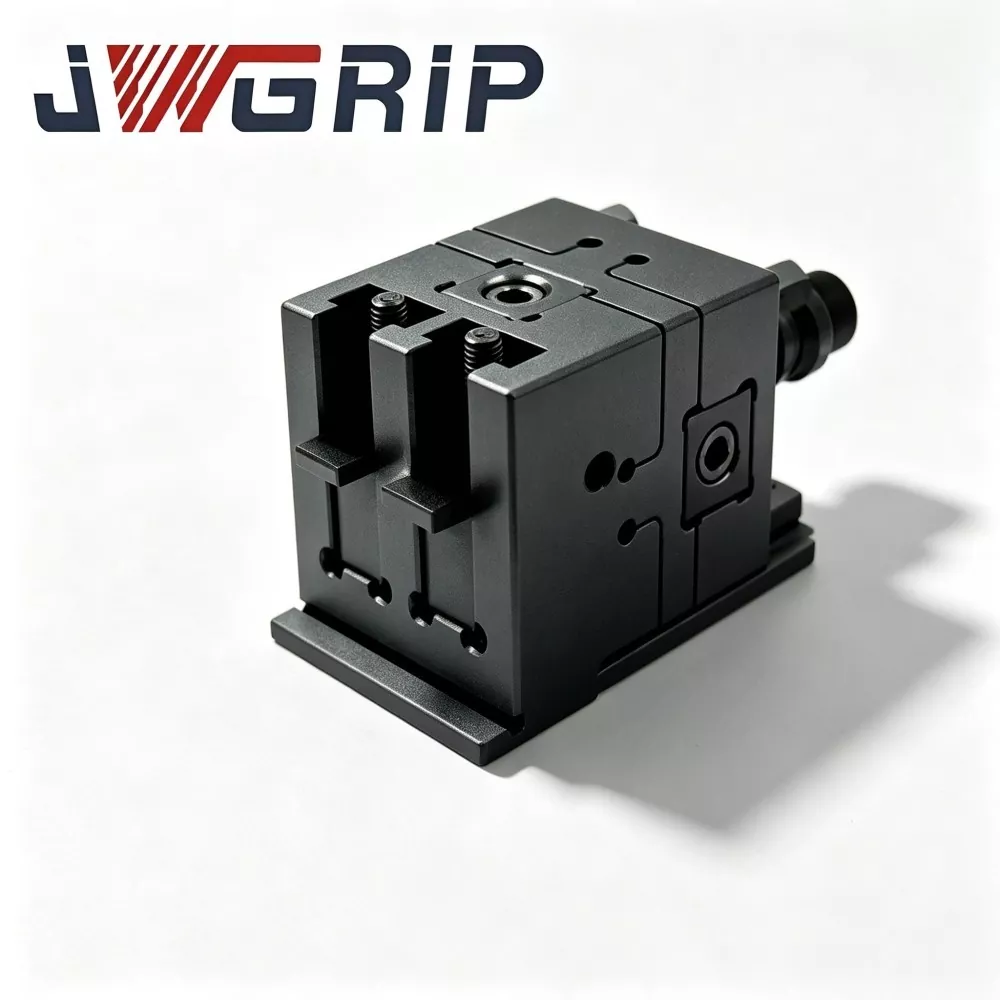
JWGRIP menyediakan penjualan Pabrik Langsung Chuck Penjepit Titik Nol Pusat Tunggal Terintegrasi yang Disesuaikan di Tiongkok. Ini adalah perlengkapan pemosisian dan penjepit terintegrasi lengkap yang dioptimalkan secara khusus untuk mesin komposit penggilingan bubut CNC modern dan pusat permesinan vertikal. Berbeda dari kombinasi perlengkapan tipe terpisah tradisional, produk ini mengintegrasikan mekanisme penjepit pemusatan mandiri pusat tunggal dan struktur pemosisian penguncian titik nol ke dalam bodi monolitik lengkap, tidak memerlukan aksesori tambahan yang cocok.
Mengadopsi desain pembentukan satu bagian yang integral, Chuck Penjepit Titik Nol Pusat Tunggal Terintegrasi menghilangkan prosedur perakitan dan kalibrasi perlengkapan diskrit di lokasi. Semua pencocokan komponen inti, penggilingan presisi, dan pra-komisioning diselesaikan di pabrik, memungkinkan penggunaan plug-and-play bagi pengguna akhir dengan akurasi referensi pusat tunggal yang terpadu dan stabil. Diproduksi dengan baja paduan yang diperkuat dan perlakuan panas penghilang stres yang lengkap, permukaan utama produk diproses dengan penggilingan ultra-presisi, memastikan konsentrisitas yang sangat baik dan berulang selama penggantian palet yang sering.
Dilengkapi dengan struktur penyegelan labirin internal, ini secara efektif mengisolasi emulsi pemotongan dan serpihan logam, memberikan kinerja yang stabil dalam kondisi pemotongan berat dan pemrosesan chip tinggi. Mendukung pengaturan offline dan pertukaran palet yang cepat, chuck penjepit berefisiensi tinggi ini dapat digunakan secara luas untuk pemesinan presisi benda kerja berbentuk poros dan cakram di industri otomotif, komponen hidraulik, dan cetakan, mewujudkan produksi fleksibel yang otomatis, berpresisi tinggi, dan berefisiensi tinggi.
Perangkat Keras Unit Inti
Setiap Chuck Penjepit Titik Nol Pusat Tunggal Terintegrasi JWGRIP diproduksi dari blanko tempa satu bagian. Tidak ada lapisan perakitan di antara permukaan lokasi, flensa pemasangan, dan saluran udara internal. Perakitan lengkap meliputi:
Substrat palsu satu bagian
Rakitan piston pengunci pneumatik bawaan
Rakitan bushing pemosisian titik nol
Saluran pneumatik yang terintegrasi secara internal
Antarmuka keluaran sinyal status kunci NPN
Lubang counter-sink pemasangan flensa
Dua Mode Penerapan
Mode 1: Operasi Titik Tunggal yang Berdiri Sendiri
1. Kencangkan flensa chuck ke meja kerja peralatan mesin.
2. Pasang alas perlengkapan yang telah dilengkapi dengan kancing tarik titik nol D20 ke permukaan datum pencari chuck.
3. Pasokan udara bertekanan 0,5-0,7 MPa; piston internal menggerakkan bushing untuk menyelesaikan penguncian tarik ke dalam.
4. Output sinyal konfirmasi posisi, mesin CNC menjalankan siklus pemotongan berat.
5. Setelah pemesinan selesai, lepaskan tekanan udara untuk membuka kunci dan lepaskan dasar perlengkapan.
Mode 2: Mode Perlengkapan Tugas Berat Array Multi-Chuck
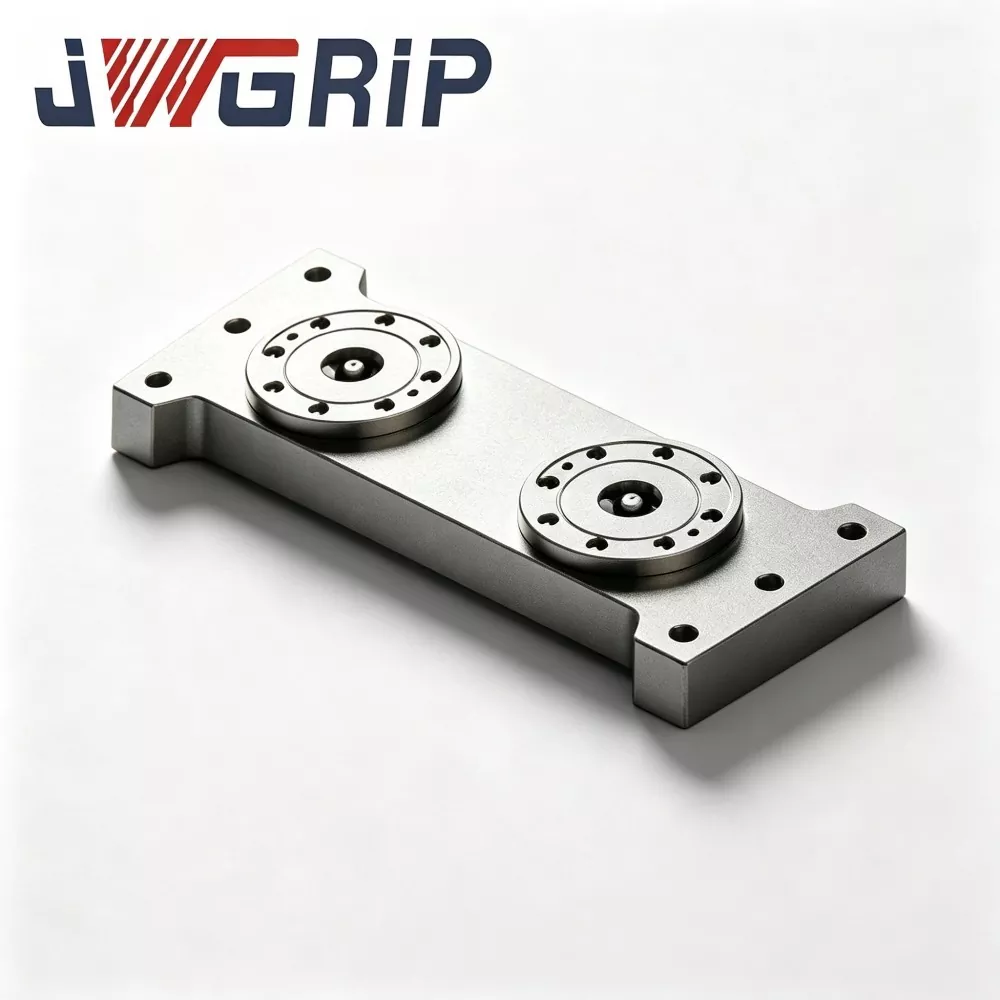
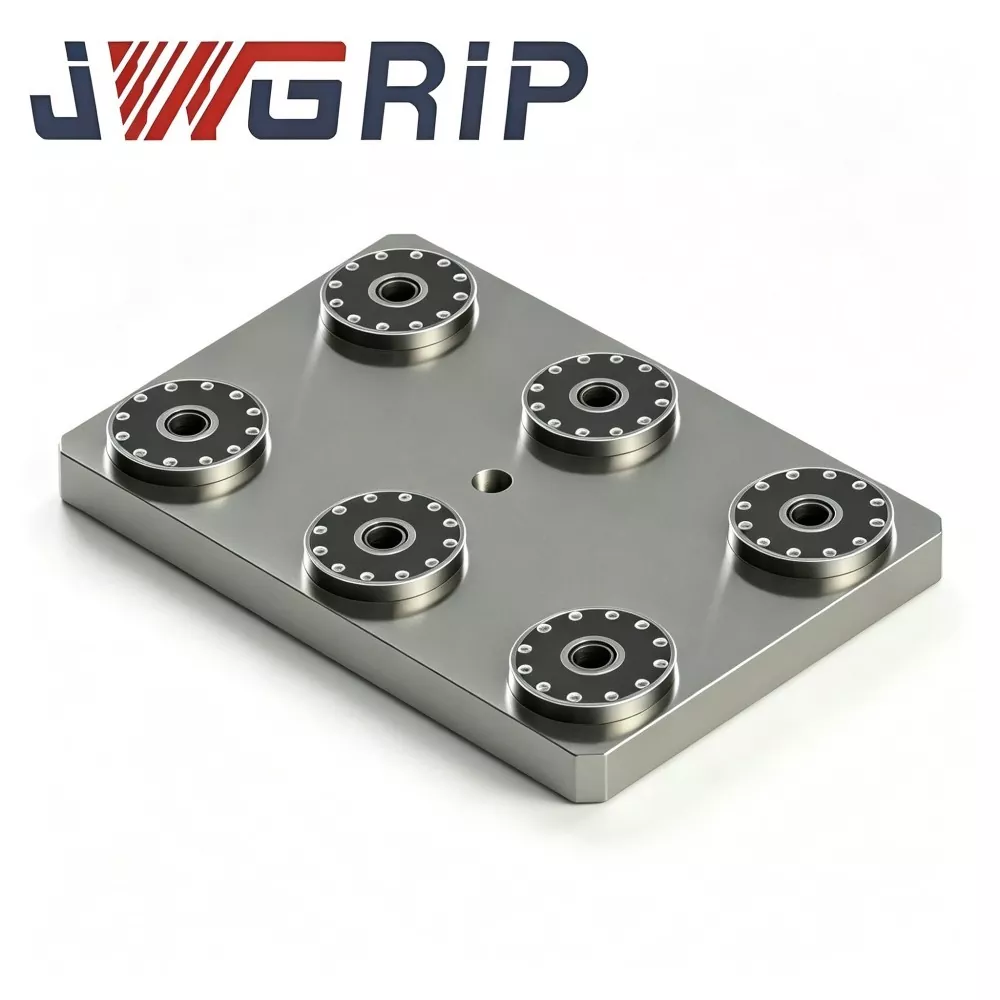
1. Susun beberapa chuck pusat tunggal yang terintegrasi pada meja kerja slot T peralatan mesin sesuai dengan berat dasar perlengkapan dan dimensi luar. Beberapa unit berbagi beban pemotongan secara bersama-sama.
Catatan penting: Mirip dengan chuck gaya terpisah modular, hubungan posisi relatif di antara chuck yang dipasang pada susunan masih memerlukan penunjuk dan penyelarasan dial pada mesin, yang merupakan bagian dari lingkup komisioning pelanggan di lokasi.
Catatan Desain Material & Akurasi
Blanko baja paduan yang dipadamkan dan ditempa mengalami penuaan pelepas tegangan ganda setelah penempaan. Di bawah pembebanan dampak siklik tugas berat, pelepasan tegangan yang tidak mencukupi menyebabkan deformasi substrat yang lambat dan memperpendek masa pakai perlengkapan.
Bushing pemosisian baja bantalan berkekuatan tinggi menerima quenching plus finishing super pengasahan lubang dalam, sehingga menghasilkan akurasi penempatan berulang ±2 μm per unit tunggal.
Solusi penempaan satu bagian memerlukan siklus produksi yang lebih lama dan biaya material yang lebih tinggi, sehingga menghasilkan harga ex-works yang lebih tinggi dibandingkan dengan chuck tipe terpisah. Namun demikian, hal ini sangat mengurangi biaya tersembunyi yang disebabkan oleh kegagalan downtime tahap selanjutnya dan penggantian suku cadang yang sering dilakukan.
Keuntungan utama
1. Menghilangkan risiko kegagalan yang dipicu sambungan dan mengurangi waktu henti produksi yang tidak terencana. Relaksasi tegangan sambungan baut pada chuck tipe terpisah akan menciptakan kegagalan progresif yang tersembunyi, yang menyebabkan masalah benda kerja di luar spesifikasi yang terputus-putus dan waktu henti yang tidak direncanakan. Penempaan monolitik tanpa sambungan menghilangkan titik kegagalan ini dan mengurangi hilangnya waktu kerja yang disebabkan oleh pemecahan masalah kesalahan proses.
2. Memperpanjang masa pakai perlengkapan dan menurunkan frekuensi pengadaan suku cadang. Di bawah intensitas produksi tugas berat yang setara, substrat tempa monolitik menghindari kelonggaran pada sambungan perakitan. Kehidupan pelayanan diperpanjang. Pengguna terbebas dari penggantian chuck penuh dan penyetokan ulang suku cadang baut secara berkala, sehingga mengurangi tekanan inventaris suku cadang dalam jangka panjang.
3. Mempertahankan fleksibilitas tata letak modular meskipun konstruksinya monolitik. Baik penggunaan titik tunggal yang berdiri sendiri maupun tata letak larik multi-chuck didukung. Pabrik memilih jumlah chuck sesuai dengan kebutuhan beban benda kerja aktual. Bebas dari batasan stasiun tetap pada palet pra-fabrikasi, palet ini beradaptasi dengan basis perlengkapan tugas berat non-standar.
4. Gunakan kembali aset perlengkapan tiang penarik titik nol D20 yang sudah ada. Basis perlengkapan tugas berat internal dapat langsung digunakan kembali setelah memasang tiang tarik titik nol D20 standar. Pembuatan ulang perlengkapan secara massal tidak diperlukan dan investasi perlengkapan sebelumnya tetap terjaga dengan baik.
5. Dukungan ganda untuk bengkel yang dijalankan secara manual dan proyek peningkatan otomatisasi Port udara G1/8 bawaan dan antarmuka keluaran sinyal NPN memungkinkan pengoperasian mode manual langsung. Untuk proyek otomasi, ia terhubung dengan PLC dan robot industri untuk mewujudkan bongkar muat perlengkapan tugas berat otomatis.
Kasus Aplikasi
Kasus 1: Pabrik Pembuatan Cetakan Tugas Berat
Pelanggan ini sebelumnya membeli batch chuck pusat tunggal tipe terpisah untuk pengasaran cetakan kosong. Meskipun harga pembelian unit rendah:
· 2-3 kegagalan terkait sambungan tersembunyi terjadi setiap kuartal
· Relaksasi tegangan baut memicu deviasi dimensi benda kerja yang terputus-putus
· Setiap kerusakan menyebabkan waktu henti produksi rata-rata 4-8 jam ditambah sisa cetakan kosong, serta pengeluaran ekstra untuk penggantian baut atau chuck lengkap
Setelah beralih ke Chuck Penjepit Titik Nol Pusat Tunggal Terintegrasi JWGRIP:
· Tidak ada kegagalan intermiten di luar spesifikasi yang disebabkan oleh cacat sambungan perakitan dalam waktu sepuluh bulan berturut-turut setelah produksi
· Bahkan dengan biaya pembelian unit yang lebih tinggi, biaya komprehensif yang mencakup hilangnya waktu henti, sisa benda kerja, dan pembelian suku cadang turun secara signifikan.
Kasus 2: Subkontraktor Teknik-Mesin-Komponen
Pelanggan memproses benda kerja pelat tebal pada mesin 5 sumbu dengan mengadopsi tata letak susunan multi-chuck.
Chuck tipe split lama memerlukan pembongkaran penuh dan pemeriksaan ulang torsi baut setiap dua bulan, sehingga menghabiskan jam produksi alat berat yang berharga.
Setelah menerapkan chuck monolitik JWGRIP, alur kerja pemeriksaan torsi berkala tersebut dihilangkan, sehingga menghasilkan waktu pemesinan yang lebih efektif.
Alur Kerja Produksi Lengkap
1. Penempaan satu bagian kosong dari baja paduan
2. Pemesinan kasar
3. Penuaan pereda stres yang pertama
4. Setengah jadi
5. Penuaan pereda stres sekunder
6. Penggerindaan super presisi untuk permukaan datum
7. Pemesinan saluran pneumatik internal lubang dalam
8. Pemasangan bushing
9. Perakitan komponen sinyal pneumatik
10. Uji penahan tekanan kedap udara
11. Pemeriksaan akurasi independen satu unit
12. Perawatan perlindungan anti karat
13. Kemasan tahan guncangan tingkat ekspor
Daftar Periksa Inspeksi
· Uji akurasi pemosisian ulang chuck tunggal
· uji kedap udara penahan udara selama 5 menit; penurunan tekanan maksimal yang diijinkan ≤0,02 MPa
· Uji ketahanan penguncian-pembukaan kunci siklik
· Verifikasi fungsional logika keluaran sinyal
Catatan: Inspeksi pabrik hanya menjamin akurasi untuk masing-masing chuck yang berdiri sendiri. Akurasi posisi bersama setelah pemasangan tata letak susunan bergantung pada penunjukan dan penyelarasan pelanggan di mesin dan tidak tercakup dalam cakupan inspeksi pabrik. Setiap unit dikirimkan dengan lembar data inspeksi pabrik unit mandiri untuk pengarsipan peralatan pelanggan.


Bimbingan Evaluasi & Seleksi
1. Analisis kondisi pemotongan di dunia nyata: Hitung proporsi pekerjaan roughing tugas berat dan penggilingan pakan tinggi. Produk ini paling sesuai untuk skenario dengan pangsa pemotongan besar. Chuck tipe terpisah memberikan kinerja biaya komprehensif yang lebih baik untuk bengkel yang didominasi oleh pekerjaan pemotongan ringan.
2. Lakukan penilaian total biaya kepemilikan (total-cost-of-ownership/TCO): Selain harga pembelian unit, pertimbangkan potensi jam kerja yang tidak berfungsi, kehilangan sisa-sisa benda kerja, pemeriksaan ulang tenaga kerja secara berkala, dan frekuensi penggantian suku cadang.
3. Untuk penerapan tata letak array: Hitung beban yang ditanggung oleh setiap chuck dan jangan pernah melebihi kapasitas terukur. Konfirmasikan kompatibilitas slot-T peralatan mesin untuk tapak flensa Φ130 mm.
4. Pertahankan tekanan sumber udara bengkel yang stabil pada 0,5-0,7 MPa. Cadangan titik IO sinyal NPN PLC untuk proyek berorientasi otomatisasi.
5. Konfirmasi spesifikasi tiang penarik di lokasi. Rakitan bushing khusus tersedia berdasarkan permintaan untuk ukuran kancing tarik non-standar.
Spesifikasi Pemasangan & Perawatan
Kencangkan baut flensa secara ketat sesuai dengan persyaratan nilai torsi dari panduan pengguna JWGRIP. Torsi yang tidak mencukupi menyebabkan gerakan mikro seluruh unit; torsi berlebih menekan flensa dan merusak media.
Pasang filter oli-air di bagian depan saluran masuk udara untuk menghalangi kelembapan dan kotoran, mencegah karat pada bushing dan penyimpangan akurasi akibat abrasi.
Semprotkan aerosol pelumas kering ke bushing setelah setiap 80-100 jam kerja kumulatif. Penggunaan oli mesin yang berbentuk cair sangat dilarang, karena oli dapat menarik serpihan logam dan memicu kegagalan bushing-jamming.
Bersihkan permukaan datum lokasi dengan udara bertekanan setelah setiap pergantian shift.
Tunjukkan kembali dan kalibrasi ulang koordinat relatif setiap kali tata letak array diubah; parameter koordinat lama tidak dapat digunakan kembali secara langsung.
Cegah benturan benda berat terhadap lokasi permukaan datum. Deformasi substrat tempa akibat tabrakan tidak dapat diperbaiki di lokasi.
Pengemasan & Pengiriman
· Pengemasan: Setiap chuck yang berdiri sendiri dikemas dalam karton tahan guncangan tingkat ekspor dengan penyangga bagian dalam busa. Pesanan dalam jumlah besar menggunakan casing kelas ekspor kayu solid.
· Waktu tunggu standar: 16-22 hari kerja. SKU standar yang dipilih disimpan dalam stok untuk pengiriman yang dipercepat.
Dukungan Purna Jual
Garansi: Garansi 12 bulan mencakup cacat produksi hanya untuk unit chuck mandiri. Akurasi posisi bersama rakitan susunan setelah pemasangan di lokasi oleh pelanggan tidak termasuk dalam cakupan garansi.
Sumber daya teknis: Gambar online dan dokumen operasi disediakan.
Layanan berbayar: Dukungan teknis jarak jauh tersedia untuk pesanan dalam jumlah besar.
Modifikasi khusus: Penyesuaian dimensi flensa, perubahan spesifikasi kancing tarik didukung.
Evaluasi sampel: Sampel evaluasi dapat diatur; pembeli melakukan biaya pengiriman sampel.
Pertanyaan Umum
Q1: Apakah Chuck Penjepit Titik Nol Pusat Tunggal Terintegrasi JWGRIP mencapai angka akurasi statis yang lebih tinggi dibandingkan chuck tipe terpisah?
J: Akurasi pemosisian ulang unit tunggal nominal tetap ±2 μm. Indeks akurasi statis itu sendiri tidak membaik. Nilai intinya terletak pada menghilangkan kegagalan progresif yang tersembunyi yang disebabkan oleh relaksasi sambungan baut, mengurangi waktu henti dan hilangnya sisa-sisa benda kerja. Ini membawa peningkatan keandalan dibandingkan peningkatan spesifikasi statis.
Q2: Apakah saya harus memilih chuck terintegrasi monolitik untuk semua skenario tugas berat?
J: Belum tentu. Chuck tipe terpisah masih dapat digunakan jika tugas berat jarang terjadi dan pemeriksaan ulang torsi baut secara rutin dapat dilakukan pada alat berat. Harap mengambil keputusan berdasarkan perhitungan TCO yang komprehensif, bukan hanya berdasarkan spesifikasi perangkat keras saja.
Q3: Apakah pemeriksaan ulang torsi baut secara berkala diperlukan untuk pengaturan tata letak susunan?
J: Tidak diperlukan retorsi pembongkaran untuk komponen internal chuck karena tidak ada baut sambungan rakitan bawaan. Namun, baut flensa yang mengencangkan chuck ke meja kerja peralatan mesin masih memerlukan pemeriksaan ulang torsi secara berkala mengikuti jadwal perawatan.
Q4: Dapatkah basis perlengkapan titik nol D20 saya yang ada berfungsi dengan chuck ini?
J: Basis perlengkapan yang dilengkapi dengan kancing tarik titik nol standar D20 dapat digunakan secara langsung.
Wawasan Keputusan Pengadaan
Banyak tim pengadaan hanya membandingkan harga perangkat keras di muka dan mengabaikan biaya tersembunyi termasuk waktu henti, sisa benda kerja, tenaga pemeliharaan, dan konsumsi suku cadang setelah perlengkapan dipasang secara online.
Daya saing inti Chuck Penjepit Titik Nol Pusat Tunggal Terintegrasi JWGRIP tidak berasal dari parameter spesifikasi berbasis kertas. Nilai sebenarnya adalah meningkatkan keandalan perlengkapan dalam kondisi pemotongan tugas berat dan menurunkan kerugian komprehensif yang disebabkan oleh waktu henti yang tidak direncanakan dan suku cadang yang ditolak.
Pemilihan harus dinilai berdasarkan total biaya kepemilikan siklus hidup penuh, bukan harga pembelian satu kali. Untuk lini produksi tugas berat berfrekuensi tinggi, biaya pengadaan tambahan dapat dengan cepat diimbangi dengan pengurangan kegagalan. Untuk aplikasi tugas berat frekuensi rendah, rasio input-output memerlukan penimbangan yang cermat sebelum memesan.
mengirimkan permintaan
Info kontak
-
Alamat
No.44, Jalan Kewirausahaan Daning, Kota Humen, Kota Dongguan, Provinsi Guangdong, Cina
-
Telp
-
Surel
Selamat datang untuk mengirimkan pertanyaan ke JWGRIP. Tim teknis dan penjualan profesional kami akan memberikan pilihan perlengkapan gratis, desain solusi yang disesuaikan, dan penawaran harga yang akurat.

Rekomendasi Berita