Indonesia
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Produsen Profesional Sistem Workholding EDM Tipe R untuk Aplikasi EDM Presisi
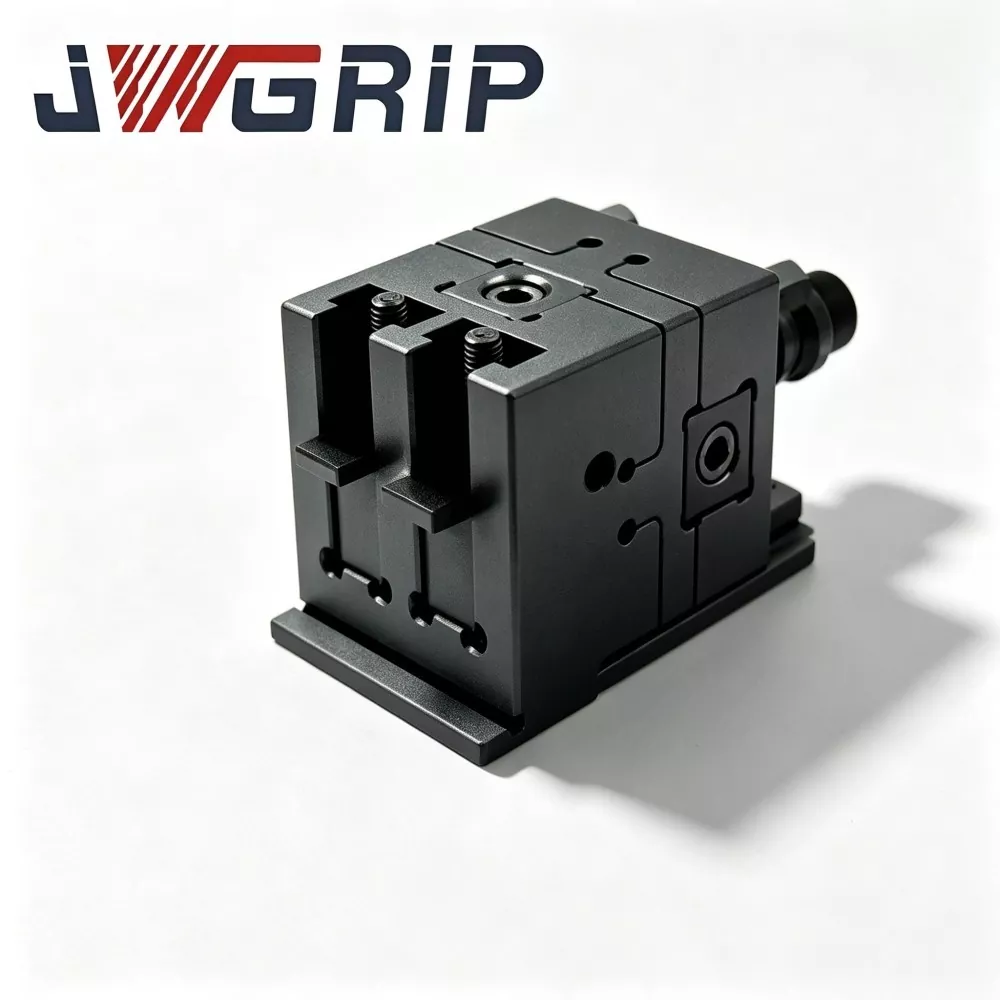
Sebagai produsen berpengalaman yang berspesialisasi dalam Sistem Workholding EDM Tipe R,JWGRIPmengembangkan chuck EDM, dudukan elektroda, dan pelat pemusatan khusus melalui tim R&D internal kami. Platform penjepit ini adalah solusi perkakas lepas cepat yang dibuat khusus untuk mesin EDM die-sinking, pengubah elektroda otomatis, dan pemesinan cetakan sepanjang waktu. Sementara itu, kami juga menyediakanSistem Pemosisian Titik Noldan Quick Change Workholding System untuk kebutuhan otomasi CNC Anda yang lebih luas. Jangan ragu untuk mengirimkan pertanyaan untuk mendapatkan penawaran dan spesifikasi terperinci!
Di manakah sebenarnya akurasi elektroda hilang?
Setiap toko cetakan tahu bahwa kualitas rongga bergantung pada akurasi elektroda. Namun akurasi tidak tercipta di mesin EDM — akurasi telah tercipta, dan sering kali hilang, jauh sebelumnya. Titik kerugian yang biasa terjadi adalah: deviasi penjepitan saat blanko elektroda dipasang pada mesin CNC, kesalahan pengukuran selama inspeksi, deformasi selama penanganan, dan penyimpangan posisi setiap kali elektroda diganti pada tabel EDM.
Banyak bengkel yang menerima kerugian ini sebagai "variasi produksi normal". Pada kenyataannya, mereka terakumulasi: offset 0,01 mm saat penjepitan, 0,02 mm lagi saat penggantian, dan segera dinding rongga tidak lagi sesuai dengan model 3D — cetakan harus dikerjakan ulang, dan elektroda harus dipotong ulang.
Bagaimana toko cetakan profesional mencegah akumulasi kerugian ini? Mereka tidak hanya mengandalkan keterampilan operator saja. Mereka mengandalkan sistem workholding yang menjaga data elektroda tetap identik dari mesin elektroda CNC hingga ke meja EDM.
Proses Teknologi
Pemesinan elektroda CNC: blanko elektroda dijepit pada dudukan elektroda Tipe-R. Karena dudukannya memusatkan bagian yang kosong secara otomatis, elektroda yang digiling menjadi konsentris dengan datum sejak pemotongan pertama. Untuk elektroda grafit atau tembaga bulat, Collet ER32 Tipe R untuk Pemegang Elektroda EDM menjaga betis tetap kuat pada porosnya.
Inspeksi dan kalibrasi: elektroda yang telah selesai dipindahkan ke stasiun pengukuran dengan dudukannya masih terpasang. Dengan menggunakan Blok Kalibrasi CNC Tipe R untuk EDM Workholding, operator memverifikasi datum dengan cepat, sehingga setiap elektroda membawa referensi yang diketahui dan diverifikasi ke langkah berikutnya.
Roughing EDM: elektroda dikunci pada chuck pada mesin EDM. Karena chuck mengembalikan setiap elektroda ke referensi yang sama, percikan seadanya dimulai tepat di tempat yang diharapkan oleh program, siklus demi siklus.
Finishing EDM: Ketika elektroda roughing digunakan, elektroda finishing yang dijepit pada standar dudukan yang sama akan turun ke datum yang sama. Tidak ada pemeriksaan ulang, tidak ada penekanan ulang, tidak ada dugaan. Beginilah cara dinding rongga menyatu tanpa undakan dan mengapa kualitas finishing tetap konsisten bahkan pada shift yang terlambat.
Prinsip Kerja Inti
Sistem Workholding EDM Tipe R adalah platform workholding perubahan cepat terstandar untuk EDM die-sinking. Seri R mencakup chuck, holder, extension rod, collet, dan pelat tengah yang semuanya terkunci pada satu datum universal.
Desain inti memisahkan penjepitan dari penempatan: datum dipasang pada mesin, dan dudukannya dijepit atau dilepaskan dalam hitungan detik. Karena setiap komponen memiliki referensi yang sama, elektroda dapat ditukar dengan cepat tanpa melakukan probing ulang atau zeroing ulang.
Inilah sebabnya mengapa sistem Tipe-R menjadi pilihan standar untuk pekerjaan elektroda di toko cetakan, pengubah elektroda otomatis, dan sel EDM robotik.
Strategi Praktis
Bagaimana cara memotong pergantian dari menit ke detik?
Gunakan chuck pelepas cepat pneumatik untuk pertukaran yang sering. Chuck EDM Pneumatik Tipe R D150 melepaskan dan mengunci dengan satu sinyal udara, ideal untuk elektroda yang diganti beberapa kali per shift.
Bagaimana cara agar mesin EDM tetap terpotong saat Anda menyiapkan elektroda berikutnya?
Pasang terlebih dahulu elektroda-elektroda pada dudukan cadangan di meja kerja, kemudian cukup tukarkan dudukannya di mesin. Chuck EDM Pneumatik 9-in-1 Tipe R memungkinkan Anda menyiapkan beberapa elektroda dalam satu pengaturan, yang menghemat waktu nyata untuk pekerjaan rongga multi-elektroda.
Bagaimana cara membuat sistem sesuai dengan alur kerja Anda saat ini?
Mulailah dengan satu chuck dan satu set penahan untuk ukuran elektroda yang paling sering Anda gunakan, lalu perluas rangkaian penahan dan pelat tengah selangkah demi selangkah.
Pertimbangan Utama
Apakah Anda mengerjakan elektroda besar atau kecil?
Chuck D150 dan D100 cocok untuk elektroda berukuran sedang hingga besar; dudukan ringkas dengan pelat tengah berukuran 54x54 atau 70x70 cocok untuk elektroda presisi tinggi yang lebih kecil.
Manual atau pneumatik?
Model manual menawarkan keandalan dan biaya rendah untuk EDM konvensional; model pneumatik mempersiapkan Anda untuk otomatisasi dan penggantian elektroda robotik.
Berencana untuk mengotomatisasi nanti?
Pilih chuck pneumatik dan palet titik nol sekarang sehingga robot atau sel palet masa depan Anda dapat terhubung tanpa melakukan rekayasa ulang.
Mengapa memilih JWGRIP?
JWGRIP adalah produsen alat kerja EDM profesional. Lokasi permukaan digerinda secara presisi dan setiap chuck, dudukan, dan pelat tengah diperiksa untuk mengetahui kemampuan pengulangannya sebelum pengiriman, sehingga komponen dari batch yang berbeda tetap dapat dipertukarkan.
Kami menyediakan set tipe R lengkap — chuck, holder, extension rod, collet, dan pelat tengah — dari satu sumber, menghilangkan masalah ketidakcocokan antarmuka.
Kami mendukung ukuran khusus dan geometri khusus, dan teknisi kami membantu Anda mencocokkan komponen dengan model mesin EDM dan rutinitas elektroda Anda.
Skenario aplikasi yang umum
Pemrosesan Sinker EDM untuk cetakan injeksi, cetakan die-casting dan rongga cetakan stamping.
Pemrosesan erosi berturut-turut multi-elektroda memerlukan konsistensi datum antara prosedur roughing dan finishing.
Bengkel pemrosesan cetakan mempersiapkan pembuatan sel produksi EDM semi-otomatis atau otomatis penuh.
Pekerjaan pra-kalibrasi elektroda dilakukan pada peralatan bantu CNC.

- View as
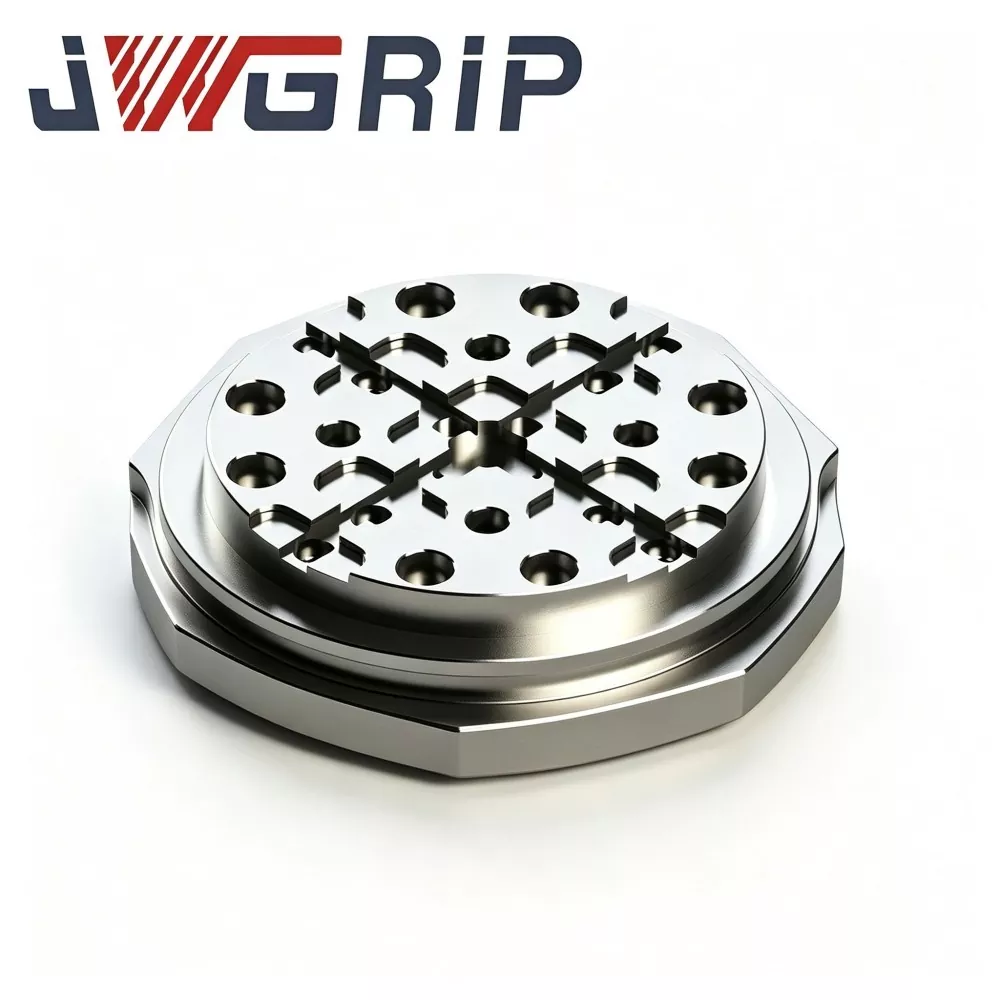
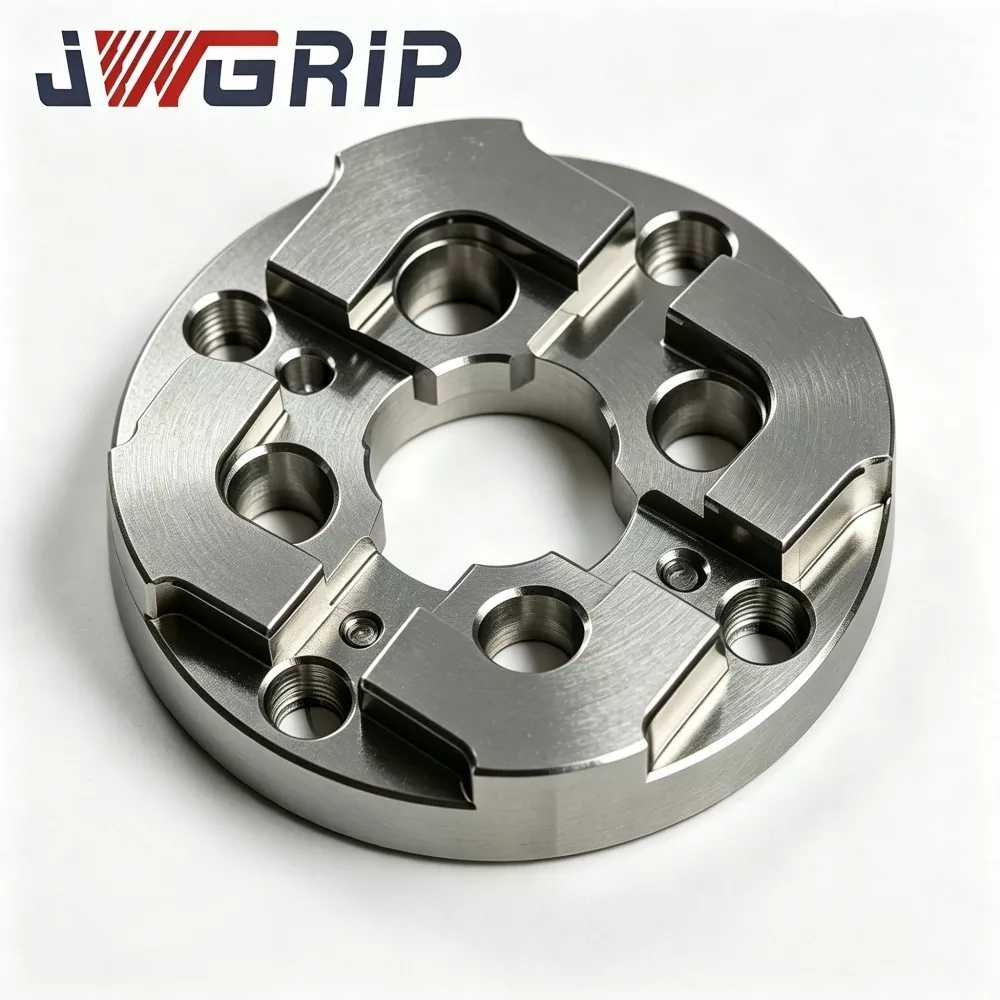
Palet EDM Tipe R 156mm untuk Workholding Titik Nol
JWGRIP, pemasok berpengalaman yang memberikan solusi ODM yang telah terbukti untuk perangkat keras workholding EDM berpresisi tinggi, menawarkan Pallet EDM Tipe R 156mm dengan konstruksi kaku untuk Zero Point Workholding, komponen pembelian utama untuk transfer lintas proses EDM sinker di pabrik pembuat cetakan berukuran sedang-besar. Terbuat dari baja paduan pra-pengerasan yang bebas tegangan, baja ini mengalami stabilisasi termal multi-siklus, pemesinan alur transisi tipe R, dan penggilingan ultra-presisi seluruh permukaan. Dilengkapi dengan arsitektur drainase pengalihan chip untuk memercikkan lingkungan tangki EDM, alur pelepasan tegangan berbentuk R yang unik menyebarkan tekanan lokal yang tinggi dari siklus buka kunci titik nol yang berulang dan menekan deformasi mikro lokasi datum-wajah setelah operasi siklik yang lama.
Pelat Pemusatan Titik Nol EDM 75mm
JWGRIP adalah produsen profesional dan pemasok Pelat Pemusatan Titik Nol EDM 75mm di Tiongkok, menyediakan pasokan Pabrik Langsung dan penyesuaian struktural yang disesuaikan untuk bengkel pembuatan cetakan menengah-besar di seluruh dunia. Ini adalah perlengkapan pemosisian datum terintegrasi dengan stabilitas tinggi yang khusus dikembangkan untuk sistem perlengkapan titik nol EDM sinker. Ini mengintegrasikan struktur anti-deformasi yang diperkuat dan tolok ukur pencocokan titik nol berpresisi tinggi ke dalam satu unit, mewujudkan pemulihan datum yang cepat selama penggantian sisipan cetakan yang sering dan pemesinan batch multi-elektroda.
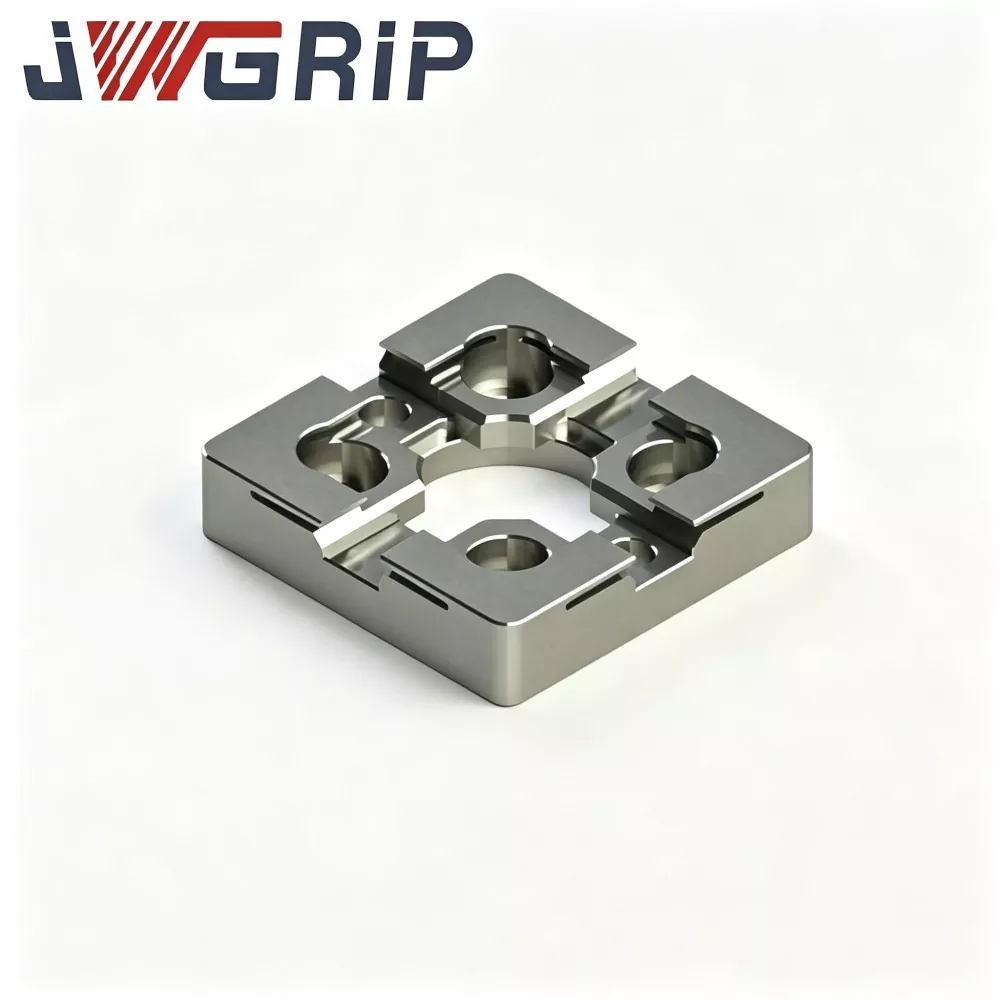
Pelat Pemusatan EDM Tipe R 54x54
JWGRIP adalah produsen dan pemasok profesional Pelat Pemusatan EDM Tipe R 54x54 di Tiongkok, dengan spesifikasi standar yang tersedia sepenuhnya dan mendukung Pesanan Massal global untuk mesin EDM kompak dan proyek bengkel cetakan presisi. Ini adalah perlengkapan benchmark pemosisian terintegrasi presisi tinggi tahan aus yang dirancang khusus untuk peralatan EDM sinker ukuran kecil, jig elektroda mini, dan skenario pemrosesan cetakan presisi multi-rongga. Ini mengintegrasikan struktur bahu pemosisian transisi tipe R yang dioptimalkan dan kinerja mekanis yang stabil secara termal ke dalam satu unit, menghilangkan cacat keausan ekstrusi yang mudah dan chipping sudut pada pelat pemusatan miniatur sudut kanan tradisional.
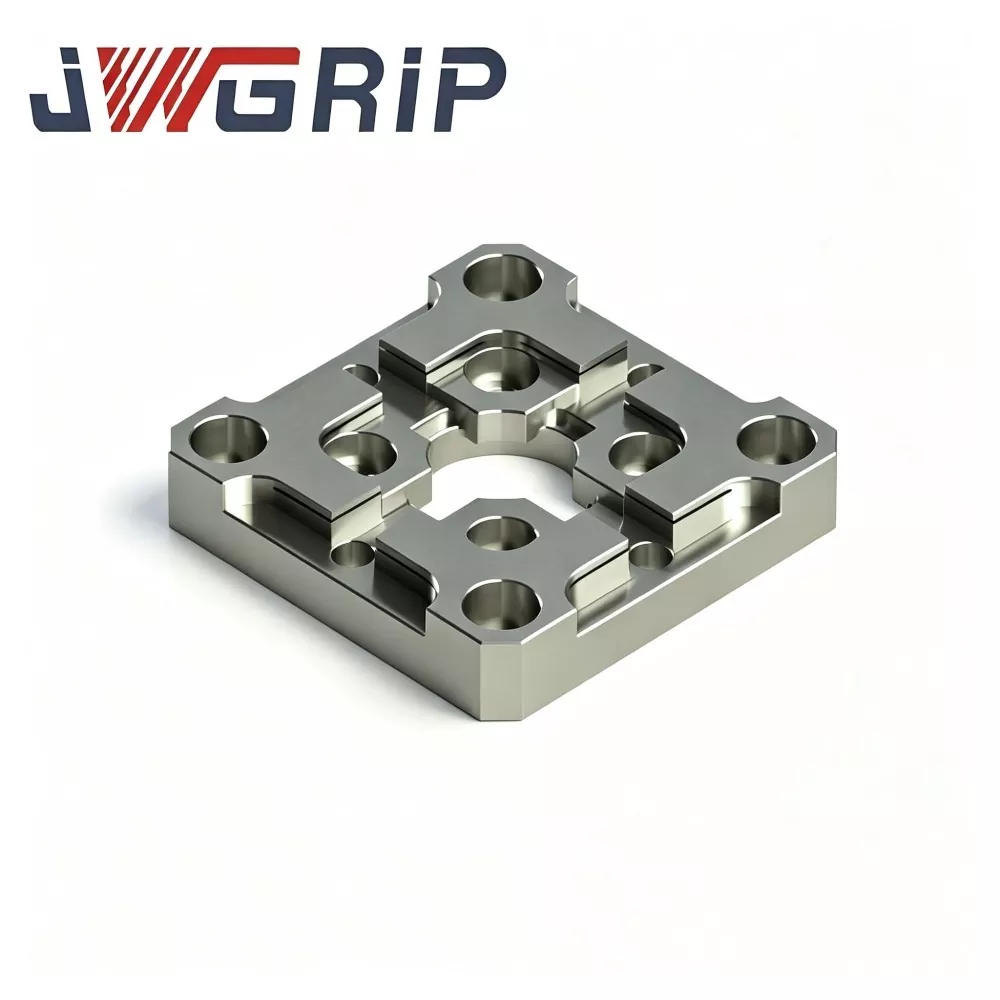
Pelat Pemusatan EDM Tipe R 70x70
JWGRIP adalah produsen profesional dan pemasok Pelat Pemusatan EDM Tipe R 70x70 di Tiongkok, menyediakan pengiriman Langsung dari Pabrik dan modifikasi struktural yang disesuaikan untuk memenuhi beragam permintaan tata letak perlengkapan EDM. Ini adalah perlengkapan patokan pemosisian elektroda terintegrasi berpresisi tinggi yang secara khusus dioptimalkan untuk bengkel pembuatan cetakan EDM sinker, dengan fokus pada tugas pemosisian elektroda yang terpusat dan berulang secara cepat. Ini mengintegrasikan struktur transisi talang bagian dalam tipe R yang tersebar tegangan dan kinerja pemosisian benchmark yang sangat stabil ke dalam satu unit kompak, yang secara efektif mengatasi keausan tepi tajam dan cacat penyimpangan referensi pada pelat pemusatan datar tradisional.
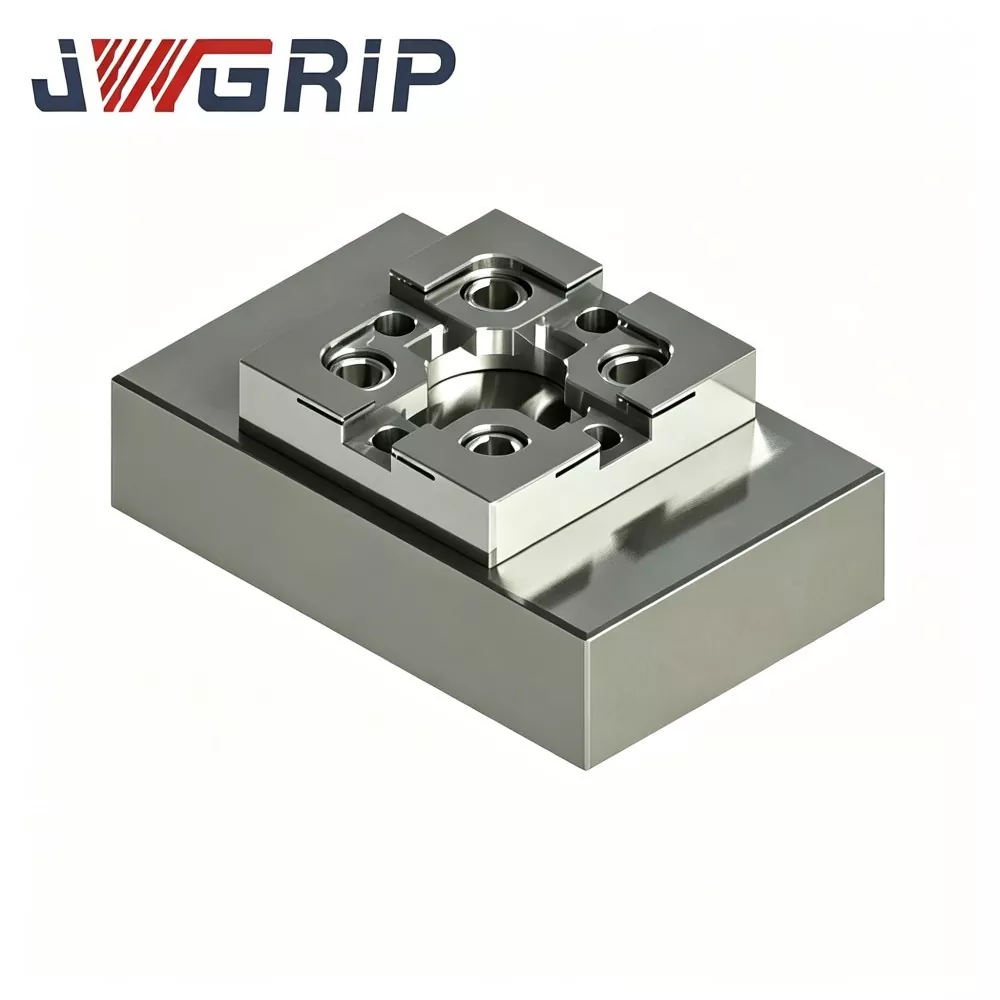
Blok Kalibrasi CNC Tipe R untuk Workholding EDM
JWGRIP, eksportir aksesori workholding presisi EDM langsung dari pabrik dan profesional yang andal, memasok Blok Kalibrasi CNC Tipe R dengan akurasi tinggi untuk Workholding EDM, pesanan massal, dan proyek kustom berbasis gambar. Terbuat dari baja perkakas yang distabilkan dengan penuaan pelepas tegangan, penggilingan CNC multi-wajah, dan penggilingan permukaan ultra-presisi, blok kalibrasi ini mempertahankan toleransi geometrik yang stabil di bawah fluktuasi suhu yang sering terjadi dan kontak probe yang berulang. Sudut referensi bulat tipe R yang unik menurunkan risiko keausan tepi tajam dan menghasilkan data offset koordinat yang dapat diulang.
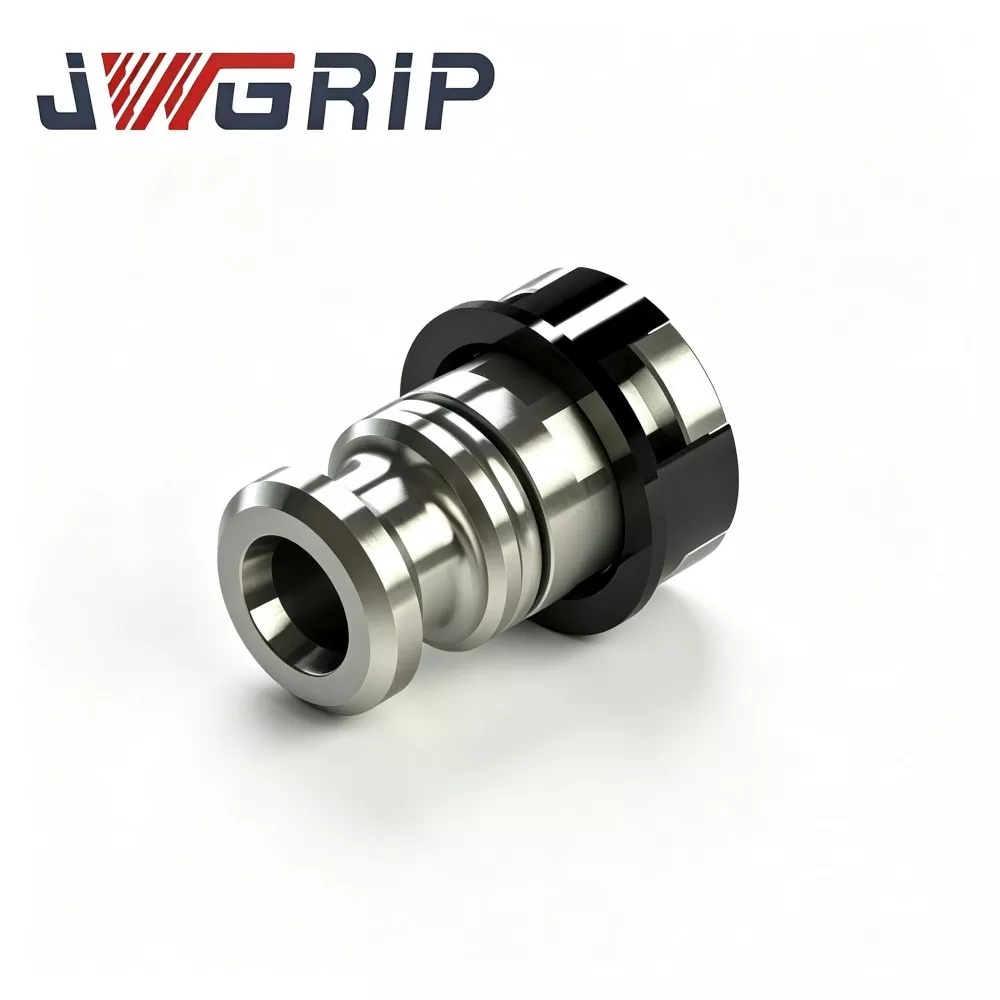
Drawbar Pneumatik Tipe R untuk Pemegang Elektroda EDM
JWGRIP adalah produsen profesional dan pemasok Drawbar Pneumatik Tipe R untuk Pemegang Elektroda EDM di Tiongkok, dengan spesifikasi standar yang tersedia sepenuhnya dan menerima Pesanan Massal global untuk proyek bengkel cetakan cerdas otomatis. Ini adalah komponen penarik pneumatik terintegrasi dengan keandalan tinggi yang dirancang khusus untuk lini produksi EDM sinker otomatis tanpa awak. Ini mengintegrasikan struktur transfer gaya seimbang tegangan tipe R yang dioptimalkan dan kinerja mekanis anti-korosi kekerasan tinggi ke dalam satu perangkat, menghilangkan redaman tegangan, konsentrasi tegangan lokal, dan cacat keausan yang mudah pada drawbar berbadan lurus tradisional.
JWGRIP adalah produsen dan pemasok Sistem Workholding EDM Tipe R profesional di Tiongkok. Kami dengan hangat menyambut Anda untuk grosir produk berkualitas tinggi dengan harga yang kompetitif dari pabrik kami.
Rekomendasi Berita