Indonesia
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Kancing Tarik Titik Nol Manual Berkinerja Tinggi untuk Penjepitan Presisi
Sebagai pemasok komponen kelas industri Manual Zero Point Pull Studs,JWGRIPmemasok stud penempatan standar, opsi stud beban tinggi, dan blanko berulir yang disesuaikan secara khusus untuk bengkel retrofit perlengkapan, integrator perlengkapan, dan insinyur proses yang ingin mengadopsi logika penempatan titik nol sambil mempertahankan pelat perlengkapan yang ada, jig khusus, dan perkakas buatan sendiri. JWGRIP juga menyediakanSeri Chuck Penjepit Titik Noldan Seri Cakram Perlengkapan Perubahan Cepat untuk membangun rantai lokasi yang lengkap dan dapat diandalkan untuk perlengkapan generasi lama yang dipasang kembali.
Solusi Retrofit & Risiko Kualitas
Bengkel mengumpulkan jig dan pelat perlengkapan yang dibuat khusus dalam jumlah besar melalui operasi pemesinan selama bertahun-tahun. Sebagian besar alat buatan sendiri ini memberikan kinerja yang stabil untuk kelompok suku cadang tertentu, namun alat tersebut tidak memiliki antarmuka bawaan untuk terhubung dengan perangkat keras titik nol modern. Banyak tim produksi langsung membuang aset-aset yang dapat digunakan ini ketika meningkatkan sistem workholding, sehingga menimbulkan biaya pengadaan dan pemborosan sumber daya yang tidak diperlukan. Stud pencari lokasi manual bertindak sebagai perangkat keras transisi yang sederhana namun penting, menambahkan antarmuka yang kompatibel dengan titik nol ke basis perlengkapan yang ada. Daripada membuat ulang seluruh pelat perlengkapan dari awal, pabrik dapat menyelesaikan peningkatan sistem dengan memasang komponen kompak ini.
Kancing pengganti kualitas rendah menimbulkan risiko tersembunyi untuk produksi sehari-hari. Perlakuan panas yang lebih rendah dan penggilingan lancip yang kasar menyebabkan kinerja kontak tidak stabil. Setelah siklus penjepitan berulang kali, goresan permukaan dan deformasi benang terjadi secara bertahap. Kerusakan halus ini tidak dapat diketahui melalui inspeksi visual sederhana, namun memicu penyimpangan posisi yang lambat selama pemesinan batch. Operator akan menghabiskan waktu ekstra untuk memeriksa ulang data benda kerja, tanpa menyadari bahwa komponen antarmuka yang aus adalah penyebab utama hasil dimensi yang tidak konsisten.
Produk Inti
Stud Tarik Titik Nol D16 Presisi untuk Workholding CNC: Varian ringkas ini diadopsi secara luas untuk milling beban ringan dan sedang, komponen cetakan kecil, dan tata letak perlengkapan multi-stasiun yang padat. Dimensi luarnya yang kecil memungkinkan lebih banyak titik lokasi diatur dalam ruang pelat terbatas. Ini cocok untuk sebagian besar chuck dan cakram perlengkapan berukuran kompak untuk bengkel CNC keperluan umum.
Stud Tarik Titik Nol D20 Presisi untuk Perlengkapan CNC: Dirancang dengan struktur lancip yang diperkuat dan penampang penahan beban yang lebih besar. Versi tugas berat ini dapat mengatasi penggilingan penghilangan stok berat, blanko padat yang tebal, dan rakitan dengan bobot keseluruhan yang besar. Ini mendistribusikan tegangan penjepitan secara lebih merata pada kondisi beban statis tinggi.
Catatan Retrofit & Pemasangan
Tata letak lubang pemasangan secara langsung mempengaruhi kinerja perlengkapan jangka panjang. Posisi pemasangan harus menjaga jarak aman yang tepat dari tepi perlengkapan dan zona pemotongan bertekanan tinggi. Distribusi lubang yang tidak tepat dapat menyebabkan deformasi pelat dasar lokal ketika gaya tarik ke bawah terjadi, dan selanjutnya membengkokkan seluruh bidang referensi.
Kontrol torsi selama perakitan patut mendapat perhatian terus-menerus. Torsi pengencangan yang berlebihan akan merusak bentuk ulir dan merusak permukaan lancip yang digerinda dengan presisi. Torsi yang tidak memadai membuat stud tidak terhubung dengan baik ke dasar perlengkapan, sehingga mengakibatkan perpindahan posisi yang lambat di bawah getaran pemotongan yang terus menerus. Pengguna harus mengikuti parameter torsi yang direkomendasikan daripada mengandalkan pengalaman pengoperasian pribadi.
Kebersihan permukaan adalah persyaratan lain yang tidak bisa ditawar. Serpihan logam kecil, residu cairan pendingin, dan debu penggilingan halus yang menempel pada permukaan lancip menghalangi kontak penuh permukaan-ke-permukaan. Bahkan kontaminan skala mikro diubah secara langsung menjadi datum offset yang dapat diukur pada komponen mesin jadi.
Spesifikasi Penggunaan
Saat dipasangkan dengan seri Zero Point Clamping Chuck, spesifikasi stud taper harus sepenuhnya sesuai dengan geometri rongga bagian dalam chuck target. Parameter yang tidak sesuai menyebabkan kontak titik parsial, konsentrasi tegangan, dan percepatan keausan pada permukaan kontak chuck dan stud.
Bekerja sama dengan Quick Change Fixture Disc Series, stud ini memberikan kehidupan baru pada jig kustom lama. Perlengkapan lama yang telah dipasang kembali dapat dipasang langsung ke cakram perlengkapan. Pabrik melestarikan sumber daya perkakas berharga yang ada tanpa membuat ulang pelat perlengkapan baru dalam jumlah besar. Manajemen spesifikasi terpadu sangat penting untuk kumpulan perlengkapan campuran. Semua jig yang dipasang di dalam satu bengkel harus mengadopsi standar tiang yang sama, dan setiap perlengkapan yang dimodifikasi memerlukan penandaan fisik yang jelas. Hal ini untuk menghindari kesalahan perakitan yang disebabkan oleh kesalahan manusia di lantai toko yang sibuk.
Proses Manufaktur
JWGRIP memproduksi locating stud ini dari bahan baku baja paduan tinggi. Permukaan lokasi lancip utama menerima perlakuan pendinginan karburasi diikuti dengan penggilingan ultra-presisi. Bagian ulir mengadopsi penyadapan presisi dengan toleransi ketat untuk menjamin pertukaran di antara batch produksi yang berbeda. Setiap stud yang telah selesai melewati pemeriksaan profil lancip, verifikasi dimensi ulir, dan uji pengambilan sampel kekerasan sebelum dikirim. Uji kompatibilitas pengambilan sampel dilakukan terhadap perangkat keras chuck yang cocok. Kancing dengan panjang khusus, bentuk ulir khusus, dan profil lancip yang dimodifikasi tersedia untuk proyek retrofit perlengkapan tujuan khusus.
Panduan Perawatan Rutin
Komponen antarmuka mini ini tahan terhadap gaya pull-down siklik, gesekan, dan dampak mikro di setiap loop penjepitan-penjepitan. Perawatan rutin harus mencakup pemeriksaan penampilan visual dan pembersihan permukaan lancip secara menyeluruh. Setiap stud dengan bekas goresan yang parah, perubahan bentuk benang, atau keausan yang jelas harus segera diganti. Melanjutkan produksi dengan tiang yang sudah terdegradasi akan terus melemahkan keakuratan data keseluruhan dari ekosistem tempat kerja titik nol yang lengkap.

- View as
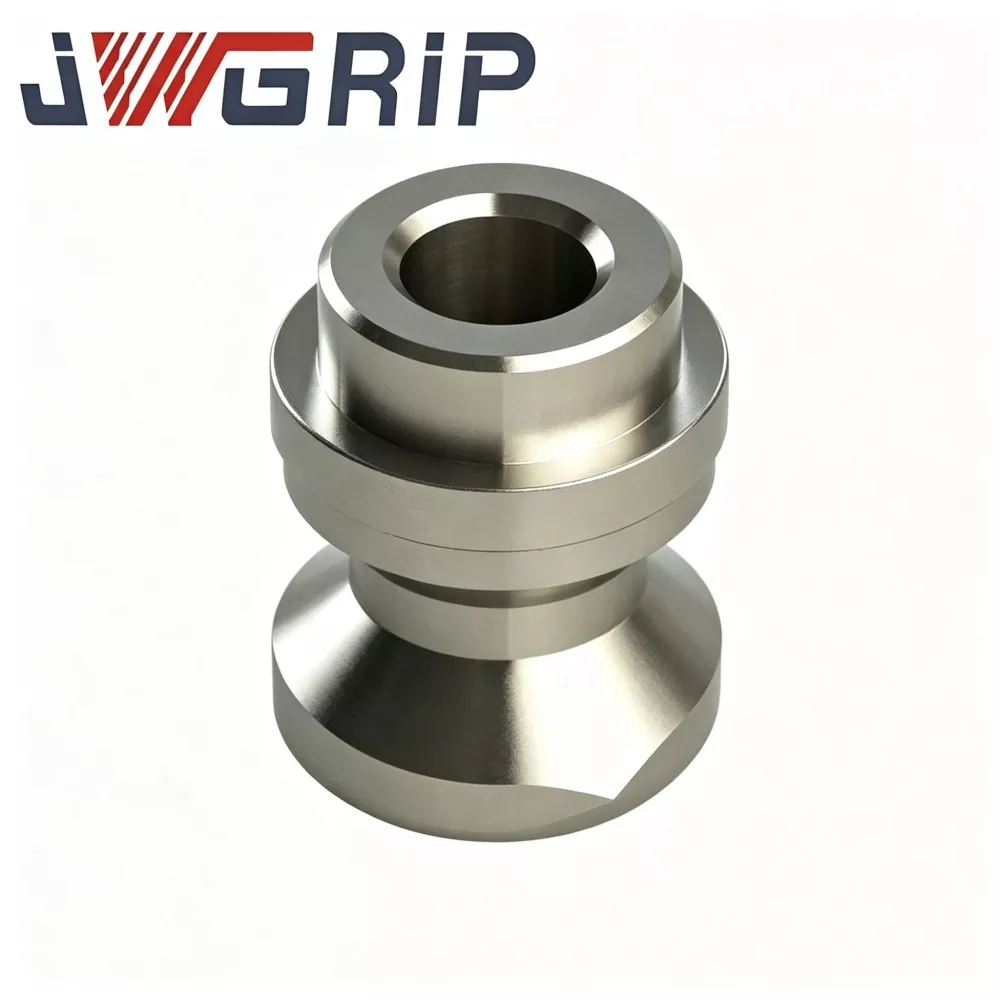
Kancing Tarik Titik Nol D20 Presisi untuk Perlengkapan CNC
JWGRIP adalah produsen profesional dan pemasok Precision D20 Zero Point Pull Stud untuk Perlengkapan CNC di Tiongkok, menyediakan layanan penjualan Pabrik Langsung dengan model standar yang sepenuhnya tersedia untuk melayani integrator perlengkapan global, bengkel mesin CNC, dan departemen pemeliharaan perkakas. Ini adalah komponen pemosisian penahan beban inti berkinerja tinggi yang dirancang khusus dan cocok untuk sistem perkakas penjepit titik nol seri D20. Mengintegrasikan pemosisian benchmark, transmisi gaya penguncian, dan fungsi batasan anti-rotasi ke dalam satu unit struktural yang dioptimalkan, unit ini secara sempurna beradaptasi dengan proses penggilingan, pengeboran, dan pemotongan komposit multi-sumbu berkecepatan tinggi.
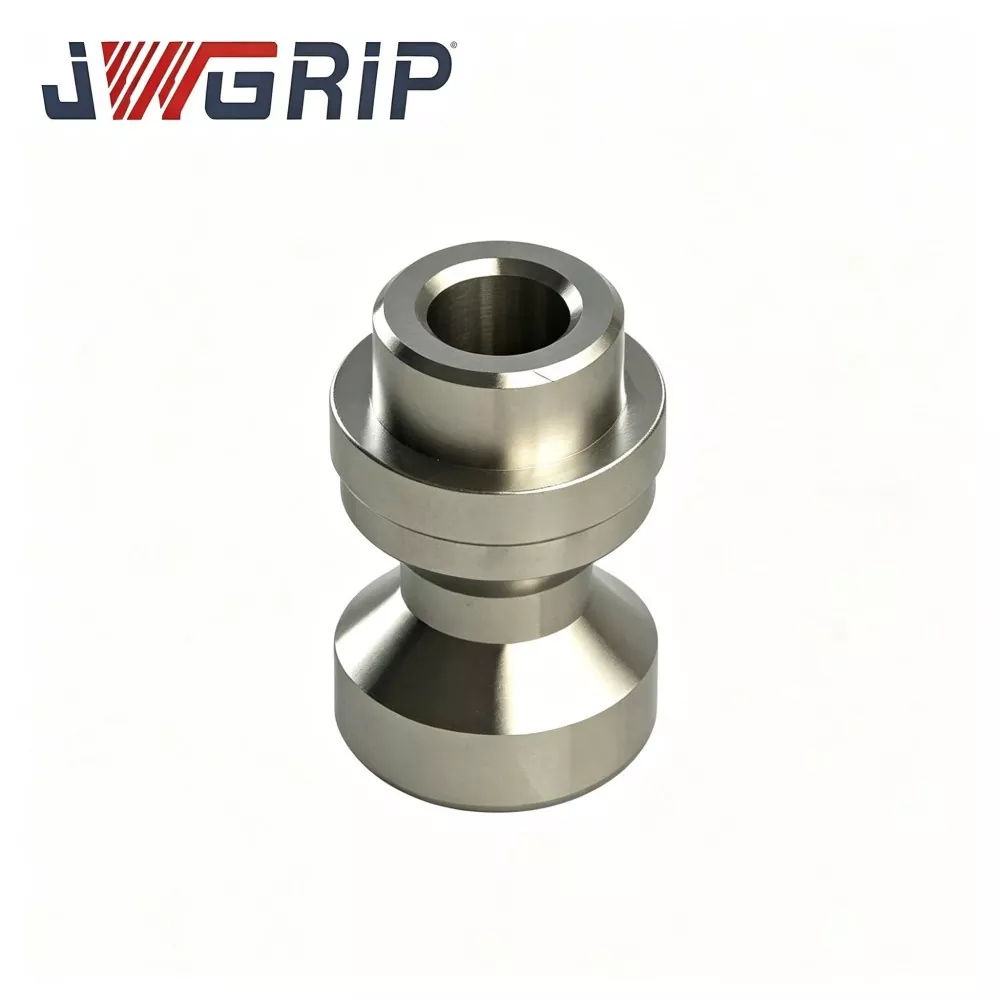
Kancing Tarik Titik Nol D16 Presisi untuk Pegangan Kerja CNC
JWGRIP adalah produsen dan pemasok profesional Precision D16 Zero Point Pull Stud untuk CNC Workholding di Tiongkok, dengan spesifikasi standar yang sepenuhnya tersedia dan menerima Pesanan Massal global untuk pabrik permesinan CNC, integrator perlengkapan, dan tim pemeliharaan ruang perkakas. Ini adalah komponen pemosisian dan penguncian inti presisi tinggi yang disesuaikan secara profesional untuk sistem penjepit titik nol seri D16 di workholding CNC. Mengintegrasikan tolok ukur pemosisian presisi tinggi dan struktur transmisi gaya stabil ke dalam satu unit, alat ini menjalankan fungsi inti pemosisian perlengkapan, transmisi gaya pengunci, dan pembandingan pemosisian berulang selama pemesinan kecepatan tinggi.
JWGRIP adalah produsen dan pemasok Kancing Tarik Titik Nol Manual profesional di Tiongkok. Kami dengan hangat menyambut Anda untuk grosir produk berkualitas tinggi dengan harga yang kompetitif dari pabrik kami.
Rekomendasi Berita