Indonesia
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Pemegang Elektroda Tipe R dari Produsen Tepercaya untuk Operasi Pengelasan yang Andal
Sebagai pemasok tempat kerja khusus Pemegang Elektroda Tipe R,JWGRIPmemproduksi batang ekstensi, unit collet, dan rakitan drawbar pneumatik dengan stabilitas tinggi untuk produsen cetakan, insinyur proses EDM, dan pembeli sumber perlengkapan yang kesulitan mengatasi kehabisan elektroda dan getaran selama erosi percikan rongga dalam. Setiap komponen utama menjalani perawatan penghilang stres dan penggilingan presisi untuk meminimalkan kesalahan konsentrisitas saat memasang beragam elektroda grafit dan tembaga. Aksesori pemasangan ini mengurangi goyangan saat tenggelam dalam, meningkatkan kualitas permukaan akhir dari detail cetakan yang rumit. Selain rakitan pemasangan elektroda, JWGRIP juga menyediakanChuck EDM Tipe Rdan Chuck Elektroda yang Kompatibel dengan EROWA untuk membuat rantai perkakas lengkap yang mencakup dasar chuck hingga ujung elektroda.
Banyak pabrik pembuat cetakan hanya fokus pada kinerja chuck EDM dan parameter mesin percikan, mengabaikan bagaimana komponen pemasangan elektroda secara langsung mempengaruhi hasil akhir pemesinan. Bahkan elektroda tembaga-grafit bermutu tinggi akan menghasilkan habis yang jelas jika dipasangkan dengan dudukan berkualitas rendah. Saat memproses rongga cetakan yang dalam dan sempit, sedikit getaran yang ditransmisikan dari posisi pemasangan akan menghasilkan dinding samping yang bergelombang, jari-jari sudut yang kabur, dan celah percikan yang tidak konsisten. Mengolah kembali rongga yang rusak akan membuang-buang elektroda, menghabiskan waktu kerja mesin, dan menunda pengiriman pesanan. Banyak komponen pemasangan serba guna yang siap pakai tidak dapat menahan pengaruh percikan cairan dielektrik dan fluktuasi suhu di dalam tangki kerja EDM, yang menyebabkan penyimpangan akurasi bertahap setelah penggantian elektroda berulang kali.
Perbedaan Kinerja
Pemegang alat generik dirancang untuk penggilingan berkecepatan tinggi, bukan lingkungan erosi percikan. Mereka jarang mempertimbangkan ketahanan cairan dielektrik, fluktuasi panas, dan persyaratan penjepitan khusus dari elektroda grafit yang rapuh.
Sebagai perbandingan, Pemegang Elektroda Tipe R sepenuhnya dioptimalkan untuk karakteristik operasional EDM sinker. Batang Ekstensi Tipe R untuk Pemegang Elektroda EDM memperluas jangkauan pemesinan rongga dalam tanpa memperkuat getaran. Collet ER32 Tipe-R untuk Pemegang Elektroda EDM menghasilkan gaya cengkeraman melingkar yang seragam, mencegah elektroda grafit yang rapuh retak di bawah tekanan penjepit. Drawbar Pneumatik Tipe R untuk Pemegang Elektroda EDM memungkinkan penguncian dan pembukaan kunci otomatis jarak jauh, yang sesuai dengan alur kerja penggantian elektroda frekuensi tinggi. Blok Kalibrasi CNC Tipe R untuk Workholding EDM mendukung verifikasi offset cepat, mempersingkat waktu pengukuran sebelum pemrosesan percikan dimulai. Perangkat keras pemasangan yang disesuaikan secara wajar menjaga konsentrisitas elektroda tetap stabil bahkan ketika bekerja jauh dari datum chuck, menghindari cacat permukaan akibat getaran pada rongga cetakan.
Mengurangi Limbah Elektroda
Elektroda grafit dan tembaga mewakili biaya variabel utama untuk bengkel cetakan. Konsentrisitas penahan yang buruk dan gaya penjepitan yang tidak stabil sering kali merusak elektroda yang mahal bahkan sebelum pemesinan percikan dimulai. Pemegang Elektroda Tipe R yang terstandarisasi memungkinkan operator menyelesaikan pra-pengaturan, pemangkasan, dan pengukuran offset elektroda di luar tangki mesin EDM. Operator memasang elektroda ke batang ekstensi atau unit collet di meja pengukuran eksternal; setelah kalibrasi, seluruh rakitan dapat dipasang ke Chuck EDM Tipe-R dengan cepat.
Drawbar pneumatik menghilangkan pengoperasian kunci pas manual, sehingga menurunkan risiko pengencangan berlebihan yang dapat merusak material grafit. Saat membangun jalur produksi mode campuran yang menggabungkan operasi manual dan semi-otomatis, pengguna dapat menggabungkan dudukan ini dengan modul lokasi dari Quick Change Workholding System, sehingga mewujudkan transfer data terpadu antara meja pengukuran pra-stasiun dan meja mesin EDM. Alur kerja ini memotong tingkat kerusakan elektroda dan mengurangi waktu yang dibutuhkan untuk koreksi berulang pada mesin.
Keunggulan Produk Inti
Permukaan perkawinan yang presisi menjamin konsentrisitas yang sangat baik, secara efektif menekan kehabisan elektroda selama erosi percikan rongga dalam.
Bentuk struktural yang terdiversifikasi termasuk batang ekstensi, collet ER32, dan drawbar pneumatik beradaptasi dengan elektroda pendek, tugas rongga dalam dengan jangkauan jauh, dan tuntutan produksi otomatis.
Perawatan anti-korosi permukaan menahan erosi cairan dielektrik, memperlambat akumulasi karat dan kontaminasi di dalam tangki kerja EDM.
Kompatibel dengan aksesori lokasi tipe R utama, mendukung kerja sama cepat dengan blok kalibrasi dan berbagai gaya chuck EDM.
Pengenalan Modul Produk
Rakitan pemasangan elektroda JWGRIP mencakup beberapa modul fungsional untuk menangani panjang elektroda, bahan, dan tingkat otomatisasi yang berbeda.
Batang Ekstensi Tipe R untuk Pemegang Elektroda EDM memecahkan hambatan pemesinan pada rongga cetakan yang dalam dan terbatas; itu memperluas jarak kerja elektroda sambil mengendalikan amplifikasi getaran dalam batas yang dapat diterima. Collet ER32 Tipe R untuk Pemegang Elektroda EDM menawarkan gaya penjepitan yang merata di sekelilingnya, melindungi elektroda grafit yang rapuh dari deformasi penghancuran lokal. Drawbar Pneumatik Tipe R untuk Tempat Elektroda EDM mendukung penguncian pneumatik jarak jauh, cocok untuk bengkel yang mengejar tingkat otomatisasi lebih tinggi. Blok Kalibrasi CNC Tipe R untuk Workholding EDM berfungsi sebagai alat ukur tambahan untuk pemeriksaan offset, mengurangi trial-and-error selama pengaturan elektroda. Semua modul ini milik ekosistem Sistem Workholding EDM Tipe R. Jika bengkel perlu memproses elektroda standar dalam jumlah besar, mereka dapat memilih unit yang cocok dari Chuck Elektroda yang Kompatibel dengan EROWA, sehingga menghasilkan peralihan perlengkapan yang fleksibel di berbagai standar perkakas.
Skenario Aplikasi Utama
Komponen pemasangan elektroda ini diterapkan secara luas dalam pembuatan cetakan elektronik konsumen, pemrosesan cetakan bagian interior otomotif, produksi cetakan presisi perangkat medis, dan tugas pemesinan komposit multi-elektroda. Mereka cocok dengan peralatan EDM sinker untuk pemesinan rongga dalam, ukiran fitur kecil, dan etsa tekstur kompleks. Baik untuk memperbarui peralatan EDM lama atau membuat sel pembuat cetakan baru, penahan yang dipilih dengan tepat akan menstabilkan status pengoperasian elektroda dan menurunkan konsumsi elektroda yang tidak perlu. Mereka diadopsi secara luas oleh pabrik cetakan khusus, bengkel perkakas presisi, dan perusahaan yang melakukan pesanan outsourcing cetakan dengan kompleksitas tinggi.
Panduan Praktis
Pertama, perjelas kedalaman pemesinan tipikal Anda: rongga yang dalam dan sempit memerlukan struktur batang ekstensi dengan peredam getaran, sementara fitur cetakan dangkal dapat mengadopsi konfigurasi pemasangan langsung yang pendek.
Bahan elektroda konfirmasi kedua: elektroda grafit memerlukan dudukan bergaya collet dengan gaya penjepitan yang merata untuk menghindari retak.
Evaluasi tingkat otomatisasi produksi Anda: bengkel yang sering melakukan pertukaran elektroda dapat memprioritaskan drawbar pneumatik untuk penguncian jarak jauh yang cepat. Bengkel manual dalam jumlah kecil dapat memilih kombinasi batang ekstensi dan collet untuk penerapan yang hemat biaya.
Sebelum membeli, verifikasi kompatibilitas dengan Chuck EDM Tipe R dan aksesori kalibrasi yang ada. Jika Anda menghadapi kebingungan tentang pemilihan panjang atau skema kombinasi, Anda dapat merujuk pada lembar spesifikasi dimensi yang dirilis oleh JWGRIP untuk menyaring nomor komponen yang sesuai dengan diameter elektroda dan persyaratan overhang.
Tip Perawatan
Residu cairan dielektrik, debu karbon, dan bubuk grafit halus akan terakumulasi pada permukaan kawin setelah produksi EDM jangka panjang. Pembersihan rutin pada lubang collet, rod taper, dan permukaan penghubung drawbar sangat penting untuk mempertahankan keakuratan posisi awal. Hindari menerapkan dampak mekanis yang berlebihan selama pemasangan elektroda; ketukan yang keras akan merusak permukaan tanah yang runcing dan menyebabkan hilangnya konsentrisitas secara permanen. Oleskan oli pelindung anti korosi setelah dibersihkan, terutama untuk unit yang tidak digunakan dalam waktu lama. Mengganti collet yang aus sesuai jadwal akan mencegah gaya penjepitan yang tidak merata yang akan merusak elektroda yang mahal. Kebiasaan perawatan harian yang terstandarisasi akan mempertahankan kinerja penempatan jangka panjang dari rakitan pemasangan presisi tinggi ini dan menjaga output EDM sinker Anda tetap stabil selama ribuan siklus produksi.

- View as
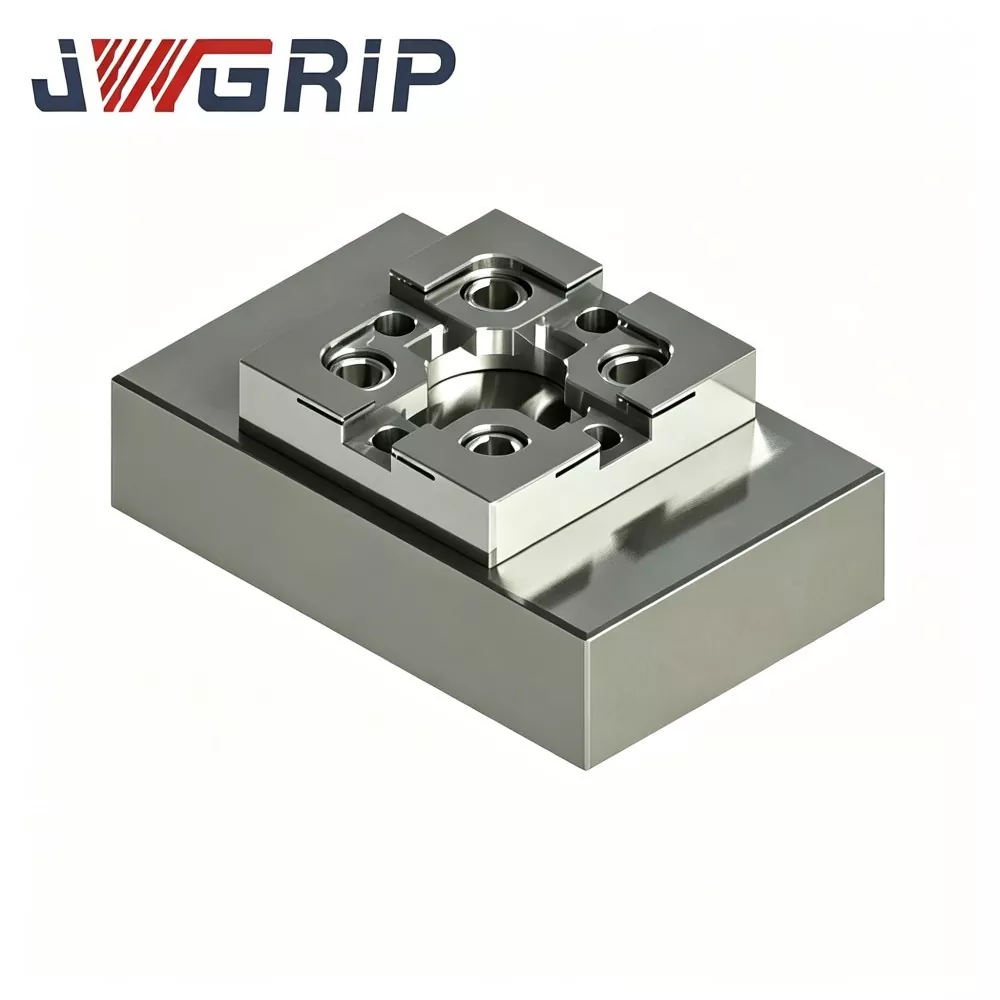
Blok Kalibrasi CNC Tipe R untuk Workholding EDM
JWGRIP, eksportir aksesori workholding presisi EDM langsung dari pabrik dan profesional yang andal, memasok Blok Kalibrasi CNC Tipe R dengan akurasi tinggi untuk Workholding EDM, pesanan massal, dan proyek kustom berbasis gambar. Terbuat dari baja perkakas yang distabilkan dengan penuaan pelepas tegangan, penggilingan CNC multi-wajah, dan penggilingan permukaan ultra-presisi, blok kalibrasi ini mempertahankan toleransi geometrik yang stabil di bawah fluktuasi suhu yang sering terjadi dan kontak probe yang berulang. Sudut referensi bulat tipe R yang unik menurunkan risiko keausan tepi tajam dan menghasilkan data offset koordinat yang dapat diulang.
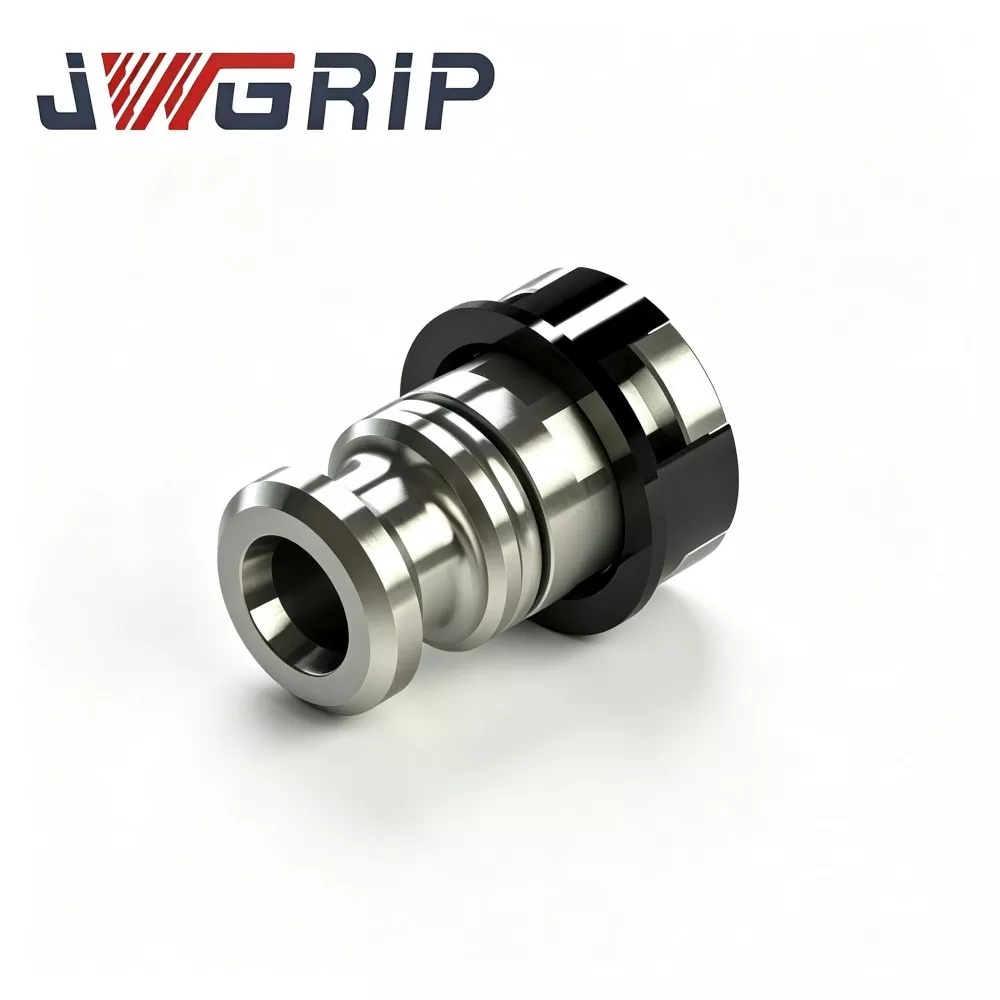
Drawbar Pneumatik Tipe R untuk Pemegang Elektroda EDM
JWGRIP adalah produsen profesional dan pemasok Drawbar Pneumatik Tipe R untuk Pemegang Elektroda EDM di Tiongkok, dengan spesifikasi standar yang tersedia sepenuhnya dan menerima Pesanan Massal global untuk proyek bengkel cetakan cerdas otomatis. Ini adalah komponen penarik pneumatik terintegrasi dengan keandalan tinggi yang dirancang khusus untuk lini produksi EDM sinker otomatis tanpa awak. Ini mengintegrasikan struktur transfer gaya seimbang tegangan tipe R yang dioptimalkan dan kinerja mekanis anti-korosi kekerasan tinggi ke dalam satu perangkat, menghilangkan redaman tegangan, konsentrasi tegangan lokal, dan cacat keausan yang mudah pada drawbar berbadan lurus tradisional.
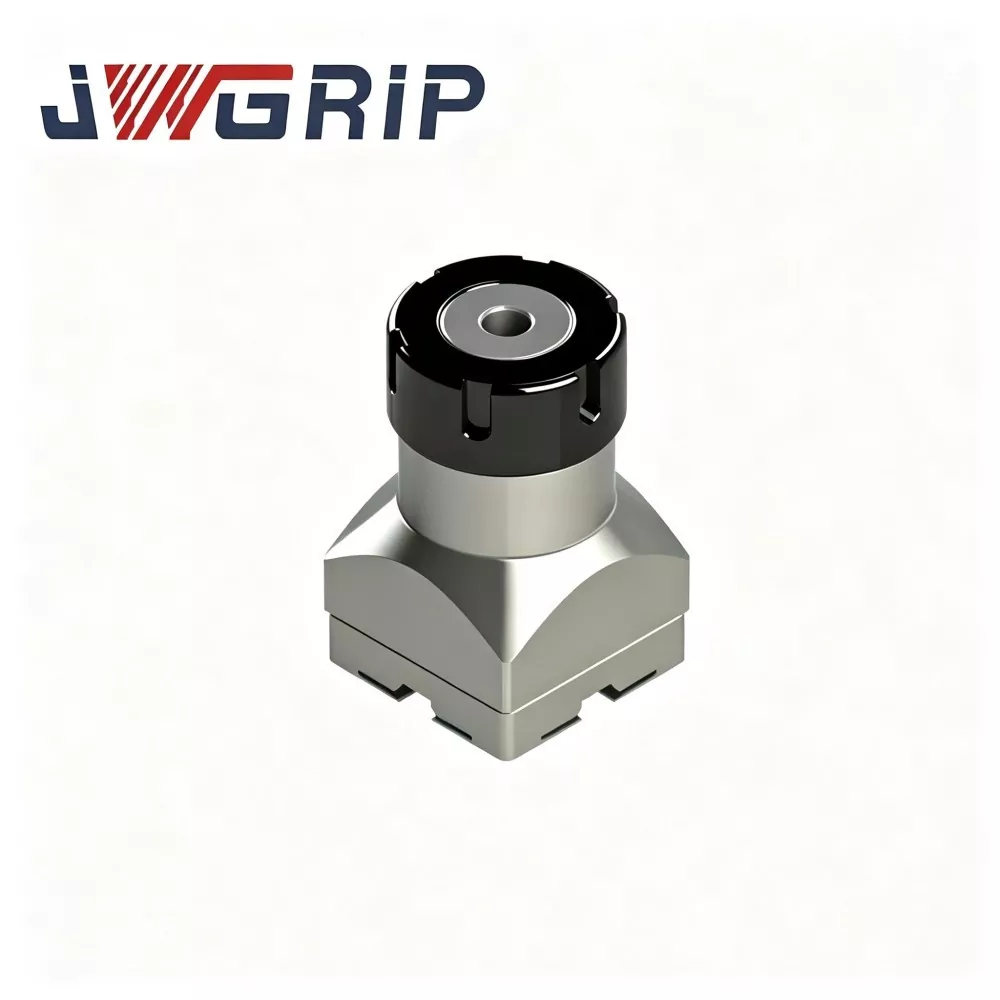
Collet ER32 Tipe R untuk Pemegang Elektroda EDM
JWGRIP adalah produsen dan pemasok profesional Collet ER32 Tipe-R untuk Pemegang Elektroda EDM di Tiongkok, menyediakan pasokan Pabrik Langsung dan layanan modifikasi OEM yang matang untuk perusahaan pembuat cetakan EDM pemberat global. Ini adalah aksesori penjepit elastis khusus EDM berkinerja tinggi yang dioptimalkan secara khusus untuk kondisi kerja pemesinan erosi percikan. Mengintegrasikan struktur keseimbangan gaya tipe R yang dioptimalkan dan kinerja penjepitan elastis presisi tinggi ke dalam satu unit, ini memecahkan cacat umum pada collet serba guna biasa seperti tegangan yang tidak merata dan redaman presisi yang mudah.
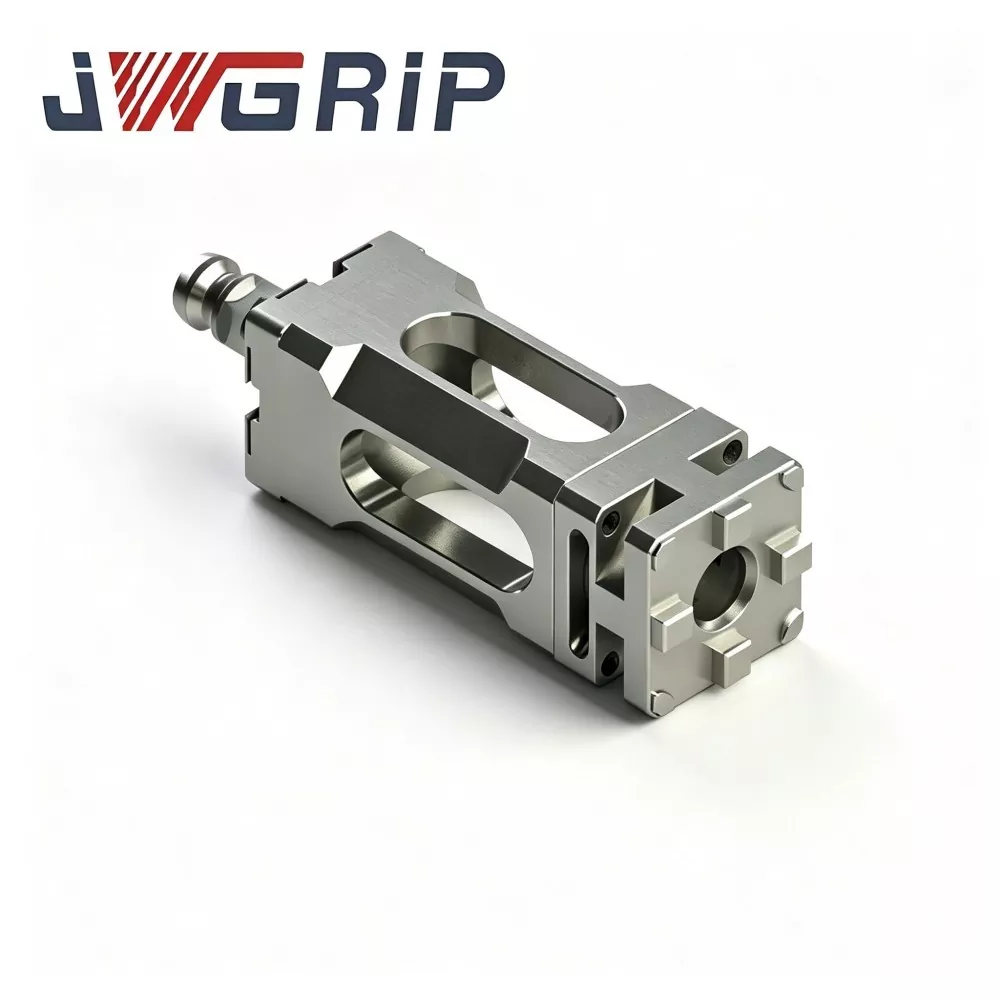
Batang Ekstensi Tipe R untuk Pemegang Elektroda EDM
JWGRIP adalah produsen profesional dan pemasok Batang Ekstensi Tipe R untuk Pemegang Elektroda EDM di Cina, menyediakan layanan modifikasi dimensi yang disesuaikan dengan berbagai spesifikasi standar yang sepenuhnya tersedia. Ini adalah komponen ekstensi perkakas EDM presisi tinggi profesional yang dirancang khusus untuk skenario pemrosesan rongga dalam pemesinan die-mold yang kompleks. Ini mengintegrasikan desain struktural dengan kekakuan tinggi dan kinerja pemosisian koaksial ultra-presisi ke dalam satu bodi batang terintegrasi, dengan sempurna memecahkan masalah langkah kerja elektroda standar yang tidak mencukupi dalam pemesinan rongga dalam.
JWGRIP adalah produsen dan pemasok Pemegang Elektroda Tipe R profesional di Tiongkok. Kami dengan hangat menyambut Anda untuk grosir produk berkualitas tinggi dengan harga yang kompetitif dari pabrik kami.
Rekomendasi Berita