Indonesia
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

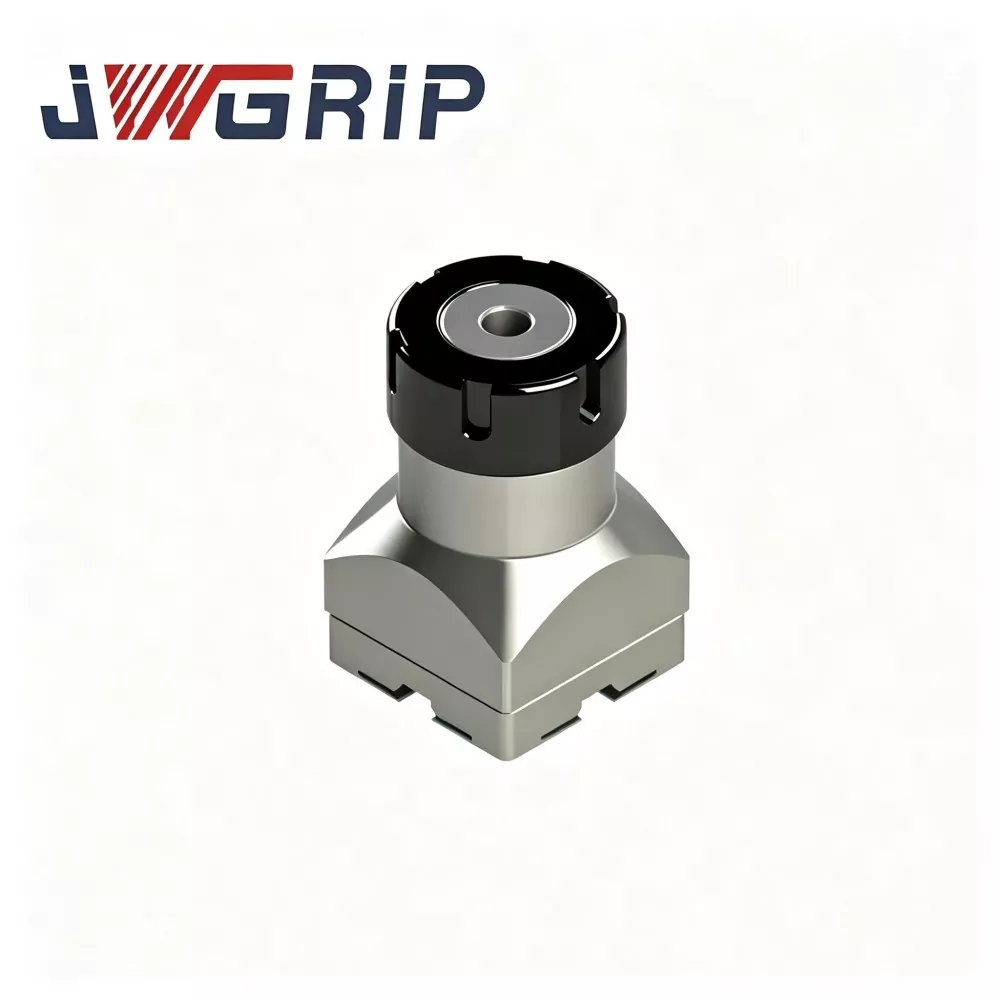
Collet ER32 Tipe R untuk Pemegang Elektroda EDM
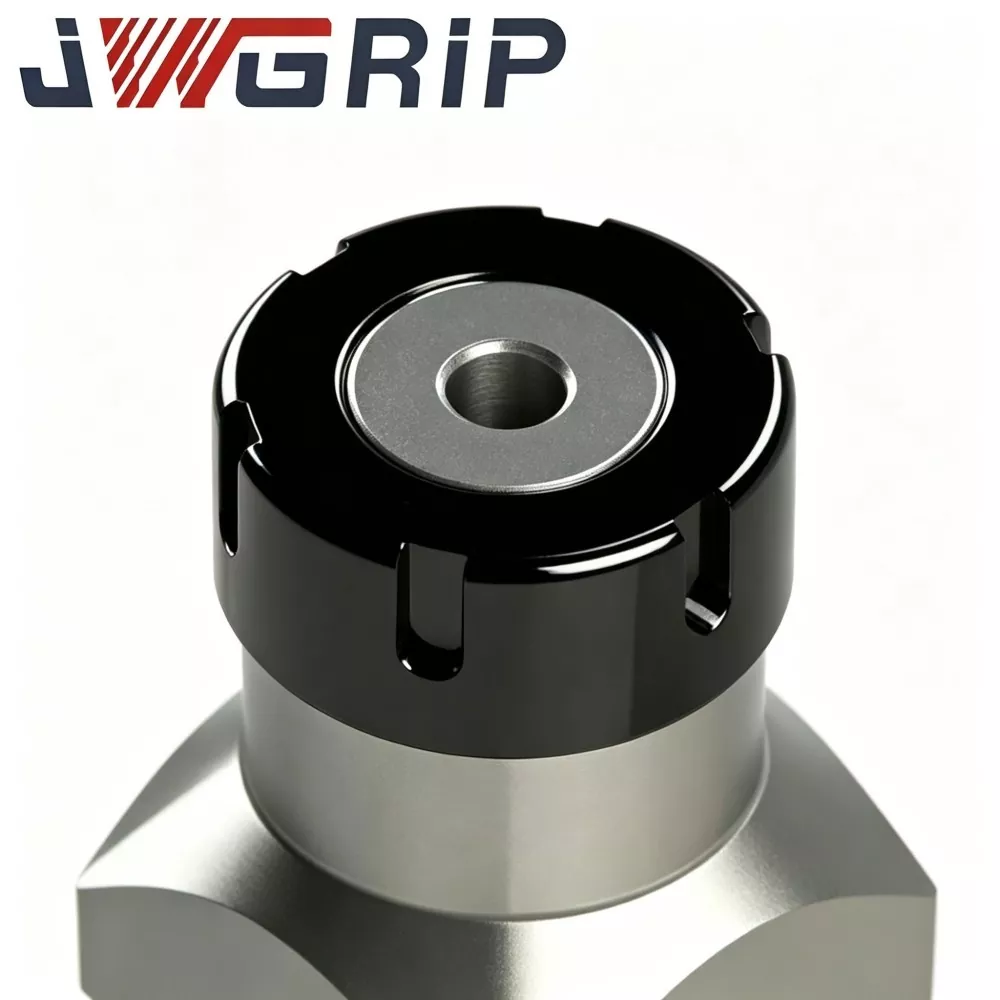
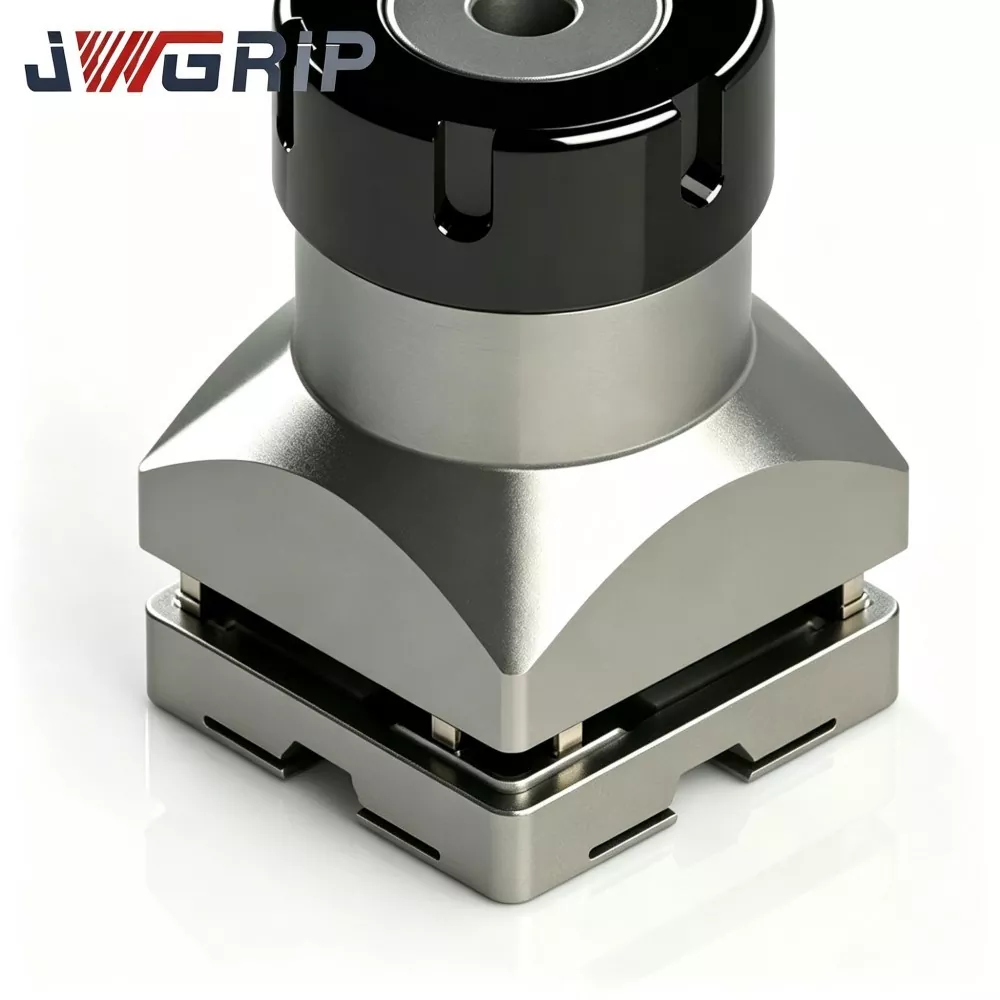
JWGRIP adalah produsen dan pemasok profesional Collet ER32 Tipe-R untuk Pemegang Elektroda EDM di Tiongkok, menyediakan pasokan Pabrik Langsung dan layanan modifikasi OEM yang matang untuk perusahaan pembuat cetakan EDM pemberat global. Ini adalah aksesori penjepit elastis khusus EDM berkinerja tinggi yang dioptimalkan secara khusus untuk kondisi kerja pemesinan erosi percikan. Mengintegrasikan struktur keseimbangan gaya tipe R yang dioptimalkan dan kinerja penjepitan elastis presisi tinggi ke dalam satu unit, ini memecahkan cacat umum pada collet serba guna biasa seperti tegangan yang tidak merata dan redaman presisi yang mudah.
Collet ER32 Tipe R yang canggih ini terbuat dari bahan baja pegas bermutu tinggi premium, diproses melalui beberapa pembubutan presisi, pengasahan lubang internal, dan perlakuan panas pereda stres siklik yang lengkap. Ini memiliki fitur retensi gaya penjepit yang stabil, akurasi kebulatan yang sangat baik, dan ketahanan lelah elastis yang andal di bawah guncangan pelepasan pulsa EDM berkelanjutan jangka panjang. Profil struktural tipe R yang dioptimalkan mewujudkan transmisi gaya yang seragam pada permukaan lubang bagian dalam, yang secara efektif meminimalkan kesalahan kehabisan elektroda selama penjepitan. Ini dapat diterapkan secara universal pada elektroda tembaga, grafit, dan tembaga-tungsten, beradaptasi sempurna dengan skenario pemesinan presisi rongga cetakan jangka panjang.
Berbeda dari collet biasa yang rentan terhadap distorsi kebulatan dan redaman gaya penjepitan setelah siklus pembukaan dan penutupan berulang kali, Collet ER32 Tipe-R untuk Pemegang Elektroda EDM menghindari selip mikro elektroda, ketidakseimbangan celah percikan, dan penyimpangan dimensi rongga cetakan. Mendukung pasokan titik standar dan modifikasi khusus toleransi lubang bagian dalam, parameter alur, dan penyelesaian permukaan, produk ini memberikan solusi penjepitan yang stabil, presisi tinggi, dan tahan lama untuk bengkel pemrosesan EDM cetakan presisi modern.
Poin Masalah Produksi
Dalam produksi pembuatan cetakan sinker-EDM harian, collet ER biasa yang tersedia di pasaran menimbulkan beberapa masalah manufaktur yang umum:
Alur kerja bahan mentah dan perlakuan panas pemotongan yang disederhanakan menyebabkan distorsi kebulatan dan pelemahan gaya penjepit setelah seringnya siklus buka-tutup elastis.
Di bawah dampak pelepasan pulsa yang terus menerus, elektroda menghasilkan micro-slip dan run-out drift. Celah percikan menjadi tidak rata, menyebabkan tekstur rongga yang tidak konsisten, deviasi dimensi, dan risiko kerusakan pada elektroda cetakan bernilai tinggi.
JWGRIP mengoptimalkan Collet Tipe R ER32 yang menargetkan titik-titik nyeri yang disebutkan di atas:
1. Bahan baku baja pegas bermutu tinggi ditambah perlakuan panas pereda tegangan multi-putaran menghilangkan tegangan sisa internal yang dihasilkan saat pembubutan dan pengasahan, sehingga mencegah deformasi permanen dalam pekerjaan siklik elastis jangka panjang.
2. Desain kontur tipe R yang dioptimalkan mendistribusikan gaya penjepitan secara merata ke seluruh permukaan lubang dalam. Ia bekerja secara stabil untuk elektroda tembaga-tungsten tembaga lunak, grafit rapuh, dan kepadatan tinggi.
3. Cocok dengan badan pemegang elektroda ER32 umum yang sudah ada, sehingga menghindari investasi pembaruan perlengkapan yang berlebihan.
4. Spesifikasi standar tersedia; Modifikasi OEM untuk toleransi lubang dalam, struktur alur, dan perawatan permukaan tersedia untuk elektroda berdiameter khusus dan kondisi kerja yang keras.
5. Secara efektif menurunkan risiko selip dan kehabisan elektroda, menstabilkan status celah percikan selama tugas pemesinan rongga yang lama.
Fitur Struktural
JWGRIP R-Type ER32 Collet untuk EDM Electrode Holder adalah komponen penjepit elastis presisi tinggi yang dirancang khusus untuk rakitan pemegang elektroda sinker-EDM:
1. Dipasang di dalam mur dudukan ER32 dan bodi utama dudukan. Saat mur penahan dikencangkan, mur akan menghasilkan gaya pemerasan melingkar yang seragam untuk mengunci elektroda betis bundar pada posisi yang telah ditentukan sebelumnya.
2. Collet ER32 universal konvensional awalnya dirancang untuk spindel penggilingan CNC; mereka tidak dioptimalkan untuk kondisi khusus EDM: getaran pulsa terus menerus, percikan cairan dielektrik, dan pertukaran elektroda yang sering.
3. Tata letak alur celah tipe R yang ditingkatkan mendistribusikan kembali tegangan elastis ke seluruh badan collet, mengurangi konsentrasi tegangan lokal dan meningkatkan kinerja pemulihan elastis setelah siklus buka-tutup berulang, menjaga run-out rendah dalam pengoperasian EDM yang berkelanjutan.
Lingkup aplikasi: Ini adalah bahan habis pakai inti untuk cetakan injeksi plastik, cetakan die-casting, cetakan cetakan presisi, cetakan bagian medis, dan cetakan komponen optik. Ini menjepit elektroda EDM tembaga, grafit, dan tembaga-tungsten betis bulat. Pemasangan drop-in langsung tanpa perubahan mekanis ekstra. Modifikasi berbasis gambar OEM didukung untuk dimensi betis elektroda non-standar.
Kinerja Teknis Utama
1. Struktur Distribusi Alur Celah Tipe R yang Dioptimalkan Dibandingkan dengan collet ER32 biasa, tata letak alur celah tipe R yang disusun ulang menyeimbangkan distribusi tegangan elastis. Selama penjepitan batang elektroda, setiap bagian menghasilkan gaya pemerasan yang homogen, menghindari deformasi batang elektroda lokal, dan menekan kehabisan total rakitan unit penjepit elektroda.
2. Bahan Baku Baja Pegas yang dipilih dengan cermat Mengadopsi baja pegas khusus, bukan baja karbon biasa. Setelah siklus termal quenching, tempering, dan penghilang stres multi-tahap yang tepat, ia mempertahankan elastisitas yang stabil setelah ratusan siklus pelepasan penjepit dan tahan terhadap deformasi plastis permanen.
3. Lubang penjepit bagian dalam Kerajinan Asah Lubang Dalam dengan presisi tinggi telah melalui pengasahan halus. Kebulatan lubang dalam dan kehalusan permukaan yang sangat baik mengurangi bekas abrasi pada tangkai elektroda selama pertukaran berulang kali, dan mencegah akumulasi partikel mikro yang akan memperburuk deviasi posisi.
4. Ketahanan Korosi Cairan Dielektrik yang Baik Perlakuan anti korosi permukaan khusus memperlambat erosi kimia akibat kontak jangka panjang dengan cairan dielektrik EDM. Ini menurunkan risiko karat di lingkungan tangki EDM yang lembab dan memperpanjang masa pakai.
5. Kompatibilitas Luas dengan Dudukan EDM ER32 Standar Mengikuti standar dasar dimensi luar ER32, cocok untuk sebagian besar badan dudukan elektroda EDM komersial berbentuk ER32 dan mur penjepit. Pengguna akhir tidak perlu mengganti perangkat keras dudukan yang ada.
6. Spesifikasi diameter penjepit standar yang fleksibel langsung dari pabrik & Kustomisasi OEM mencakup ukuran batang elektroda utama. OEM dapat menyesuaikan toleransi lubang dalam, kedalaman alur celah, penyempurnaan dimensi luar, dan perawatan permukaan sesuai dengan gambar pelanggan atau sampel fisik.
7. Konsistensi Batch-to-batch yang Andal Setiap lot produksi melakukan pemeriksaan pengambilan sampel multi-item. Data dimensi utama, run-out penjepitan, dan kekerasan dicatat dalam file inspeksi batch, menjamin kinerja yang stabil untuk perusahaan pembuat cetakan dengan pembelian volume.
Alur Kerja Produksi Lengkap
Setiap batch Collet JWGRIP R-Type ER32 mengikuti alur kerja manufaktur langkah penuh yang dikontrol secara ketat:
① Pemeriksaan bahan baku yang masuk
② Pembubutan presisi CNC untuk kontur luar
③ penggilingan celah-alur
④ pemesinan awal lubang dalam dengan presisi tinggi
⑤ perlakuan panas multi-tahap (quenching, tempering, stress-relief)
⑥ pengasahan halus lubang dalam
⑦ deburring & finishing tepi
⑧ perawatan anti korosi permukaan
⑨ pengujian kinerja multi-dimensi
⑩ penyortiran batch & pergudangan barang jadi.
Spesifikasi Kontrol Kualitas
Produksi dilakukan berdasarkan standar sistem manajemen mutu ISO 9001.
Item uji inti: pengukuran dimensi, verifikasi kekerasan, deteksi habis penjepitan, uji simulasi kelelahan elastis.
Semua alat ukur mendapatkan kalibrasi metrologi berkala untuk menjamin keaslian dan pengulangan hasil pengujian.
Laporan inspeksi batch diarsipkan untuk setiap lot; sertifikat material dan sebagian catatan pengujian pihak ketiga dapat diberikan berdasarkan permintaan klien.
Saran operasional & penyimpanan:
Simpan collet di kompartemen kotak peralatan anti-tabrakan yang terpisah. Jauhkan dari kelembapan, serpihan logam, dan goresan keras sebelum pemasangan. Bersihkan lubang bagian dalam secara menyeluruh sebelum setiap pemasangan. Keripik atau residu cairan dielektrik di dalam lubang akan sangat menurunkan presisi penjepitan.
Mengapa Memilih JWGRIP
1. Tim Teknik Latar Belakang Penelitian dan Pengembangan Perkakas khusus EDM mengumpulkan banyak pengalaman dalam pengembangan aksesori penjepit EDM pemberat. Kami tidak sekadar menyalin desain collet tipe milling; pengoptimalan produk berasal dari masukan besar-besaran dari teknisi cetakan garis depan.
2. Pemeriksaan Kinerja Batch Penuh Sebelum Pengiriman Banyak pesaing yang hanya melakukan pemeriksaan pengambilan sampel di tempat. Setiap Collet JWGRIP R-Type ER32 yang telah selesai melewati deteksi penjepitan sebelum pengiriman untuk menyaring unit yang tidak sesuai.
3. Pasokan Langsung dari Pabrik yang Stabil & Proses OEM yang Matang Barang dengan spesifikasi standar menjaga pengiriman tetap stabil. Untuk pesanan dengan modifikasi dimensi atau kebutuhan permukaan khusus, tim teknik meninjau gambar OEM dalam waktu 12 hari kerja dan memberikan umpan balik kelayakan. Waktu tunggu standar: 10-15 hari kerja; Waktu tunggu OEM dikonfirmasi sesuai dengan kompleksitas gambar.
4. Dukungan Teknis Profesional yang Berorientasi Aplikasi Ketika pelanggan mengalami penjepitan yang tidak normal, kehabisan baterai yang berlebihan, dan masalah perakitan di lokasi lainnya, tim dukungan teknis memberikan panduan instalasi praktis dan pemecahan masalah berdasarkan pengalaman bengkel EDM yang sebenarnya.
5. Mekanisme Penelusuran Batch yang Lengkap Setiap lot produksi memiliki penandaan batch yang independen. Jika terjadi masalah terkait pemesinan yang tidak terduga, parameter produksi asli dan catatan inspeksi dapat diambil dengan cepat untuk analisis teknis penyebab utama.
Pertanyaan Umum
Q1: Dapatkah Collet JWGRIP R-Type ER32 mencapai zero run-out setelah instalasi?
A1: Nol run-out tidak dapat dicapai dengan rakitan collet elastis apa pun. Di bawah kondisi pengujian standar dengan dudukan yang cocok dan batang uji yang memenuhi syarat, run-out rakitan dikontrol ≤0,003 mm. Total run-out aktual yang dipasang di mesin juga dipengaruhi oleh kebulatan elektroda-shank, kondisi permukaan, torsi pengencang mur, dan keausan bodi dudukan. Jaga agar komponen kawin dalam kondisi baik untuk akurasi penjepitan terbaik.
Q2: Apakah collet ini cocok untuk elektroda grafit berdiameter besar yang berat?
A2: Collet ER32 Tipe R untuk Pemegang Elektroda EDM mendukung penjepitan elektroda grafit. Untuk elektroda grafit berat berukuran besar, evaluasi beban spindel dan torsi pengencang. Berat yang berlebihan atau pengencangan yang berlebihan mempercepat kelelahan elastis collet dan memperpendek masa pakai. Cocokkan berat elektroda dengan kapasitas penjepitan collet dalam produksi dunia nyata.
Q3: Dapatkah Anda membuat OEM saat menjepit parameter diameter dalam atau alur celah berbeda dari ER32 standar?
A3: Ya. Harap berikan gambar teknis lengkap atau sampel fisik, tandai dimensi lubang penjepit, toleransi, spesifikasi alur celah, target kekerasan, dan persyaratan perawatan permukaan. Departemen teknik akan mengevaluasi kemampuan manufaktur dan mengeluarkan penawaran resmi.
Q4: Item apa saja yang tercakup dalam garansi?
A4: Ini adalah perkakas habis pakai yang memakai presisi tinggi. Garansi berlaku untuk cacat yang berasal dari pabrik seperti kehabisan spesifikasi pada saat pengiriman. Kerusakan yang disebabkan oleh goresan, penjepitan beban berlebih, torsi yang tidak tepat, kemacetan chip, dan keausan jangka panjang akibat penggunaan produksi tidak termasuk dalam garansi.
Panduan Pemilihan Collet & Tip Pengoperasian Bengkel Harian
1. Pilih diameter penjepit nominal yang sedekat mungkin dengan dimensi tangkai elektroda sebenarnya. Jangan gunakan satu collet untuk rentang ukuran yang terlalu lebar; celah dimensi yang besar menciptakan tekanan penjepitan yang tidak merata dan nilai run-out yang lebih tinggi.
2. Sebelum produksi cetakan formal, bersihkan sepenuhnya lubang dalam collet, rongga mur penahan, dan permukaan betis elektroda untuk menghilangkan serpihan logam dan residu cairan dielektrik.
3. Setelah perakitan, lakukan pemeriksaan run-out dengan indikator dial sebelum pemrosesan erosi percikan. Pra-pemeriksaan ini sangat menurunkan risiko sisa cetakan pada rongga yang disebabkan oleh penyimpangan komponen penjepit.
4. Untuk bengkel cetakan multi-mesin, siapkan beberapa collet yang sesuai dengan ukuran tangkai elektroda yang sering digunakan. Buang collet yang sudah sangat usang. Ganti segera jika terjadi pelemahan elastis, deformasi permanen, atau retakan permukaan selama pemeriksaan rutin, meskipun umur pemakaian teoritis tidak tercapai.
5. Menerapkan penyimpanan rahasia dan pemeriksaan kondisi rutin untuk stok collet guna mempertahankan konsistensi pemesinan EDM yang stabil untuk proyek produksi serial jangka panjang.
Kategori Terkait
mengirimkan permintaan
Info kontak
-
Alamat
No.44, Jalan Kewirausahaan Daning, Kota Humen, Kota Dongguan, Provinsi Guangdong, Cina
-
Telp
-
Surel
Selamat datang untuk mengirimkan pertanyaan ke JWGRIP. Tim teknis dan penjualan profesional kami akan memberikan pilihan perlengkapan gratis, desain solusi yang disesuaikan, dan penawaran harga yang akurat.
Rekomendasi Berita