Indonesia
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Mengapa banyak pabrik cetakan memilih chuck pneumatik 9-in-1 tipe R dalam pemrosesan EDM
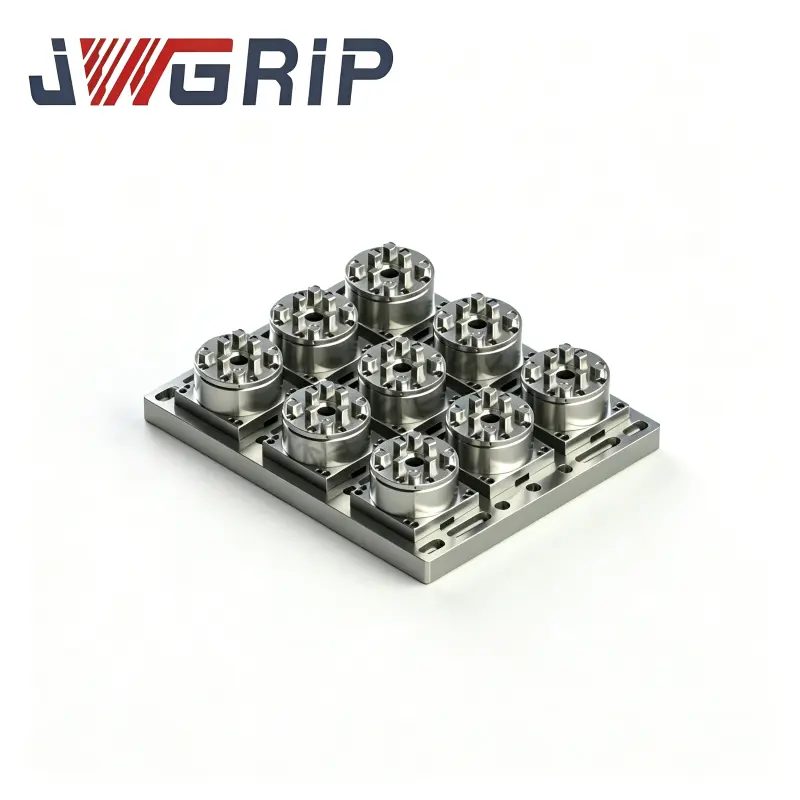
Abstrak Artikel:Bengkel Sinker EDM biasanya mengalami pekerjaan penyetelan elektroda yang memakan waktu, penyimpangan posisi yang disebabkan oleh perakitan beberapa chuck terpisah, dan pemanfaatan mesin yang rendah untuk produksi cetakan multi-elektroda.JWGRIP, penyedia solusi workholding profesional, telah meluncurkan kinerja tinggi Chuck EDM Pneumatik 9-in-1 Tipe R. Mengadopsi struktur pelat dasar monolitik all-in-one, produk ini menghilangkan kesalahan penyambungan kumulatif yang dihasilkan dengan menggabungkan chuck tunggal yang tersebar. Artikel ini menjelaskan konsep desain inti, keunggulan kinerja dunia nyata, nilai produksi praktis, dan skenario aplikasi umum perlengkapan multi-stasiun ini. Hal ini menggambarkan bagaimana hal ini sangat mempersingkat penggantian elektroda dari waktu ke waktu dan memberikan akurasi posisi tingkat mikron yang stabil untuk operasi sinker EDM pada cetakan multi-rongga, cetakan otomotif, dan cetakan medis.
Daftar isi
1.Apa Filosofi Desain Inti Chuck EDM Pneumatik JWGRIP R-Type 9-in-1?
2. Bagaimana Chuck EDM Pneumatik 9-in-1 Tipe-R Mengungguli Beberapa Chuck Titik Nol Tunggal Terpisah?
3. Keuntungan Operasional Apa yang Dibawa Chuck EDM Pneumatik 9-in-1 Tipe R ke Produksi Harian?
4. Skenario Manufaktur Presisi Tinggi Apa yang Dapat Diadaptasi dengan Sempurna oleh Chuck EDM Pneumatik 9-in-1 Tipe-R?
5. Pertanyaan yang Sering Diajukan Tentang Chuck EDM Pneumatik 9-in-1 Tipe R
1. Apa Filosofi Desain Inti Chuck EDM Pneumatik JWGRIP R-Type 9-in-1?
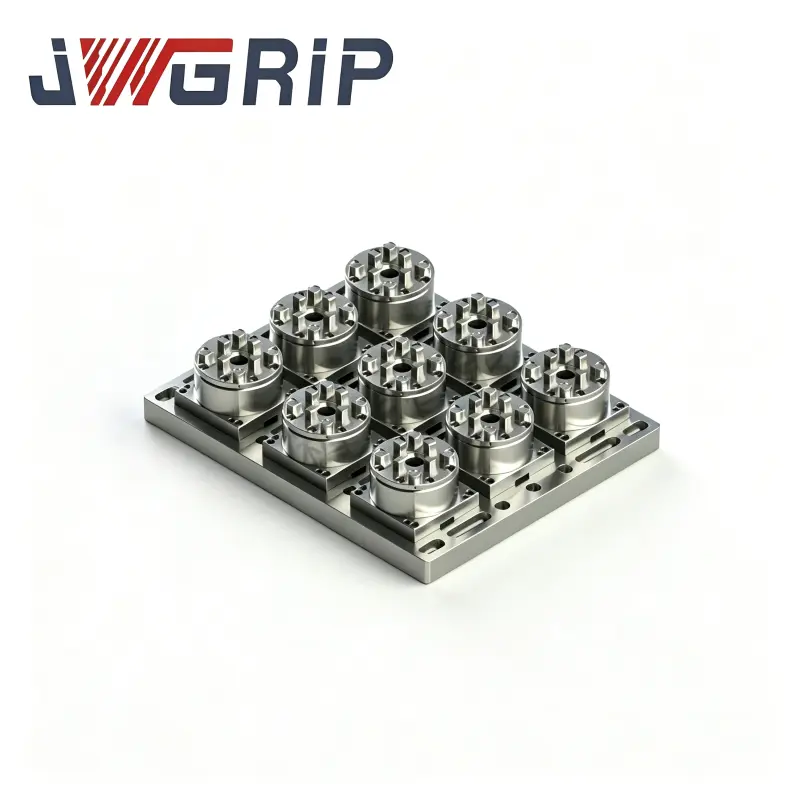
Dikembangkan oleh JWGRIP khusus untuk titik-titik kesulitan pemesinan EDM sinker multi-elektroda, Chuck EDM Pneumatik 9-in-1 Tipe-R memecahkan berbagai batasan yang ditimbulkan dengan merakit beberapa chuck titik nol tunggal independen yang tersebar. Menampilkan struktur pelat dasar monolitik all-in-one, ia mengintegrasikan sembilan stasiun penjepit pneumatik independen, unit kontrol udara manifold terintegrasi, mekanisme pemosisian presisi tinggi, baja yang diperkeras dan digiling, membangun ekosistem workholding perubahan cepat multi-elektroda yang efisien.
Solusi tradisional memerlukan pemasangan, perataan, dan kalibrasi beberapa chuck tunggal yang longgar satu per satu. Sebaliknya, setelah chuck R-Type 9-in-1 dipasang di meja mesin EDM, hanya perlu satu kali kalibrasi. Kesembilan stasiun penjepit berbagi referensi pelat dasar yang sama, sehingga secara menyeluruh menghindari toleransi kumulatif perakitan yang disebabkan oleh penyambungan. Semua permukaan pemosisian utama melewati pendinginan keseluruhan diikuti dengan perawatan penggilingan presisi tinggi. Operator dapat menyelesaikan pengaturan awal elektroda secara offline di stasiun eksternal selama siklus pemrosesan alat berat, sehingga alat berat tidak akan berdiam diri menunggu pekerjaan kalibrasi perlengkapan yang membosankan.
2. Bagaimana Kinerja Chuck EDM Pneumatik 9-in-1 Tipe-R Mengungguli Beberapa Chuck Titik Nol Tunggal Terpisah?
Tabel di bawah ini membandingkan parameter operasi inti dan manfaat produksi dunia nyata antara Chuck EDM Pneumatik 9-in-1 Tipe-R dan solusi chuck titik nol tunggal konvensional yang terpisah, untuk secara intuitif menunjukkan peningkatan kinerja komprehensif yang diperoleh bengkel cetakan.
| Dimensi Kinerja | Chuck EDM Pneumatik 9-in-1 Tipe R | Beberapa Chuck Titik Nol Tunggal Terpisah |
| Ulangi Akurasi Pemosisian | ≤ ±0,002 mm, konsisten di sembilan stasiun penjepit | ±0,003-0,010 mm, kesalahan posisi kumulatif dari penyambungan multi-chuck |
| Rata-rata Pergantian Elektroda Seiring Waktu | Kunci/buka kunci tingkat detik; offline yang telah ditentukan sebelumnya, tidak ada kalibrasi dial-gauge yang berulang | 15-30 menit, setiap chuck memerlukan perataan dan kalibrasi ulang secara independen |
| Rasio Pengaturan Mesin Non-Produktif | Mengurangi waktu penyiapan non-produktif hingga 80% | Rasio idle yang tinggi, banyak waktu alat berat yang terbuang untuk penyelarasan perlengkapan |
| Pendudukan Ruang Meja EDM | Tata letak monolitik yang ringkas, menghemat area meja yang berharga | Pekerjaan besar saat memasang beberapa chuck secara berdampingan |
| Beban Pengelolaan Suku Cadang | Satu unit terintegrasi, lebih sedikit aksesori cadangan yang harus dikelola | Kancing tarik & suku cadang dalam jumlah besar untuk setiap chuck individu |
| Konsistensi Lintas Alur Kerja | Referensi terpadu untuk percikan EDM, penggilingan CNC, dan inspeksi CMM | Penyimpangan referensi dapat terjadi antara unit chuck tunggal yang berbeda |
3. Apa Keuntungan Operasional yang Dihadirkan Chuck EDM Pneumatik 9-in-1 Tipe R ke Produksi Harian?
Dibangun pada arsitektur terintegrasi multi-stasiun, chuck EDM pneumatik R-Type 9-in-1 memecahkan banyak masalah lama di toko cetakan EDM sinker.
Kontrol pneumatik manifold terpadu:Sembilan stasiun penjepit digerakkan oleh satu saklar manifold udara bersama. Operator dapat mengunci dan melepaskan beberapa kelompok elektroda dalam hitungan detik tanpa menyetel setiap chuck secara terpisah. Hal ini mengurangi ketergantungan pada teknisi terampil senior; bahkan teknisi yang kurang berpengalaman pun dapat menyelesaikan tugas penjepitan multi-elektroda dengan stabil.
Kalibrasi satu kali tanpa akumulasi kesalahan penyambungan:Pelat dasar monolitik menjamin datum terpadu untuk kesembilan posisi. Setelah pemasangan dan kalibrasi satu kali pada meja EDM, pekerjaan perataan berulang tidak diperlukan, sehingga sepenuhnya menghilangkan toleransi penumpukan yang disebabkan oleh perakitan beberapa chuck terpisah.
Tata letak ringkas untuk pemanfaatan ruang meja yang optimal:Desain all-in-one mengintegrasikan sembilan posisi penjepitan ke satu pelat dasar. Tidak seperti chuck independen yang tersebar, ini menghindari penggunaan meja yang terfragmentasi. Ini menyediakan lebih banyak ruang untuk penempatan benda kerja dan perutean kabel, mencegah interferensi antar perlengkapan, dan cocok untuk sebagian besar meja mesin EDM sinker standar.
Kemampuan presetting offline yang kuat mendukung produksi mati lampu:Elektroda dapat dirakit dan disesuaikan pada stasiun pengaturan awal eksternal. Operator memasang kelompok elektroda yang telah diselaraskan sebelumnya ke alat berat, mewujudkan pemesinan batch yang berkelanjutan dan produksi mati lampu tanpa pengawasan untuk memaksimalkan keluaran peralatan.
Keterlacakan kontrol kualitas yang ketat:Setiap chuck yang sudah jadi menjalani pemeriksaan menyeluruh pada mesin pengukur Zeiss CMM sebelum dikirim. Laporan inspeksi resmi dapat diberikan berdasarkan permintaan pelanggan untuk mencapai kontrol kualitas yang dapat dilacak.
4. Skenario Manufaktur Presisi Tinggi Apa yang Dapat Diadaptasi dengan Sempurna oleh Chuck EDM Pneumatik 9-in-1 Tipe-R?
Pembuatan cetakan plastik multi-rongga: Untuk pemrosesan sisipan cetakan multi-rongga yang memerlukan elektroda dalam jumlah besar, tata letak terintegrasi sembilan stasiun dapat menampung banyak kelompok elektroda, mempersingkat waktu tunggu cetakan secara keseluruhan, dan mencegah penyimpangan posisi kumulatif.
Produksi cetakan presisi otomotif: Cocok untuk rumah lampu, cetakan bagian interior dengan jumlah elektroda besar. Pergantian elektroda yang cepat membantu toko cetakan mengatasi jadwal pengiriman proyek yang ketat.
Pemrosesan cetakan presisi medis: Untuk rongga mikro cetakan medis, ini mempertahankan akurasi pemosisian berulang ±0,002 mm yang stabil dan menurunkan risiko skrap yang disebabkan oleh penyimpangan posisi selama operasi EDM multi-elektroda.
5. Pertanyaan Yang Sering Diajukan Tentang Chuck EDM Pneumatik 9-in-1 Tipe R
Q1: Apakah saya perlu memodifikasi mesin EDM sinker saya untuk memasang chuck EDM pneumatik 9-in-1 Tipe R?
A1: Tidak diperlukan modifikasi. JWGRIP menyediakan pelat dasar pemasangan standar yang kompatibel dengan model EDM sinker mainstream. Hal ini dapat diperbaiki pada meja mesin asli dengan sekrup standar. Tidak diperlukan pengelasan, pemotongan, atau pemesinan khusus di lokasi. Instalasi normal dapat diselesaikan dalam waktu satu jam.
Q2: Berapa tekanan udara yang diperlukan untuk chuck EDM pneumatik Tipe R 9-in-1? Apakah saya memerlukan aksesori pneumatik tambahan?
A2: Chuck ini memiliki tekanan udara kerja yang direkomendasikan sebesar 6 bar. Pasokan udara bertekanan harus kering dan bersih. Pemisah minyak-air direkomendasikan untuk menyaring kelembapan dan kotoran. Konektor pneumatik standar disertakan, jadi tidak diperlukan komponen pneumatik tambahan yang rumit dalam kondisi normal. Jika bengkel Anda mengalami tekanan udara yang tidak stabil, disarankan menggunakan katup pengatur tekanan untuk menjamin gaya penjepitan yang konsisten di semua stasiun.
Q3: Apakah chuck EDM pneumatik 9-in-1 Tipe-R akan berkarat dan kehilangan akurasi posisi jika terkena cairan dielektrik EDM dalam jangka panjang?
A3: Badan pencari kunci chuck mengadopsi baja paduan anti karat yang dipadamkan, dan permukaan pemosisian kunci menerima perlakuan pengerasan khusus untuk ketahanan sedang terhadap cairan dielektrik EDM. Namun, chuck tersebut tidak sepenuhnya tahan air. Hindari pembilasan komponen pneumatik secara terus-menerus dengan cairan dielektrik selama pemesinan. Buang lumpur EDM dan sisa cairan dielektrik secara menyeluruh, lalu keringkan unit setelah setiap pekerjaan untuk mempertahankan kinerja pemosisian jangka panjang.
Q4: Dapatkah Anda memberikan penyesuaian non-standar berdasarkan persyaratan produksi EDM khusus saya?
A4: Ya. Tim teknik kami mendukung modifikasi khusus untuk tata letak lubang pemasangan khusus atau kondisi aplikasi khusus. Proposal khusus dan laporan pengujian kinerja akan dikirimkan sebelum pengiriman.
Q5: Pekerjaan pemeliharaan harian apa yang diperlukan untuk menjaga akurasi jangka panjang?
A5: Jaga agar permukaan penyegelan tetap bersih, hilangkan serpihan karbon EDM dan serpihan logam. Pertahankan tekanan udara kerja stabil yang ditentukan. Periksa secara berkala kondisi klem tiang tarik. Pembersihan rutin yang sederhana dapat menjaga kinerja presisinya.
Kesimpulan
Chuck EDM Pneumatik JWGRIP R-Type 9-in-1 mengadopsi struktur multi-stasiun monolitik, aktuasi pneumatik terpadu, dan kinerja pemosisian tingkat mikron yang stabil untuk mengatasi masalah praktis ini dalam industri manufaktur. Ini secara efektif meningkatkan efisiensi penjepitan, pemanfaatan ruang meja, dan akurasi posisi pengulangan lintas proses untuk pembuatan cetakan.
Jika Anda ingin mempersingkat jam penyetelan non-produktif atau meningkatkan stabilitas pemesinan multi-elektroda, harap sampaikan spesifikasi alat berat Anda dan persyaratan produksi reguler serta Hubungi kamitim teknik aplikasi kami. Kami akan menawarkan Anda dukungan teknis dan rekomendasi solusi yang ditargetkan.
Berita Terkait
- Mengapa Anda Harus Memilih EROWA Uniholder 72 ER-035211 yang Kompatibel untuk Workholding Presisi Tinggi
- Mengapa Toko Pekerjaan 5-Axis Lebih Memilih Catok Titik Nol Pemusatan Mandiri Presisi Tinggi yang Ringkas dengan Rahang Keras
- Bagaimana Catok EDM Kawat yang Dapat Diputar 0-100mm Meningkatkan Presisi dan Efisiensi Pemesinan
- Apakah Vise Vee TP UnoSet untuk Wire EDM merupakan Perbaikan Workholding Terbaik untuk Produksi Suku Cadang Poros Silinder Batch
- Mengapa Adaptor UnoSet dengan Palet RSM 50 Menjadi Pengubah Permainan untuk Manufaktur Presisi EDM Kawat Modern pada tahun 2026
- Bagaimana Chuck EDM Kawat untuk Pekerjaan Presisi Meningkatkan Akurasi dan Mengurangi Waktu Penyetelan
Tinggalkan aku pesan
produk baru

Rekomendasi Berita