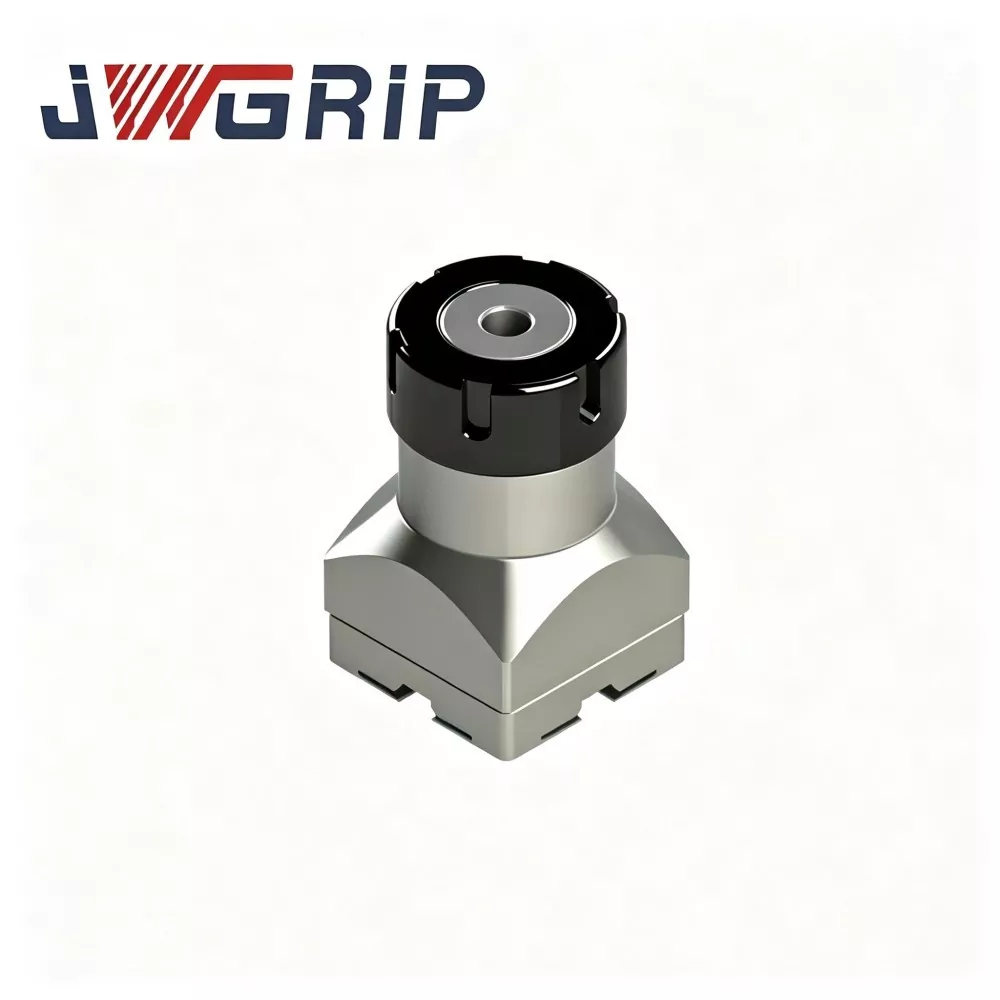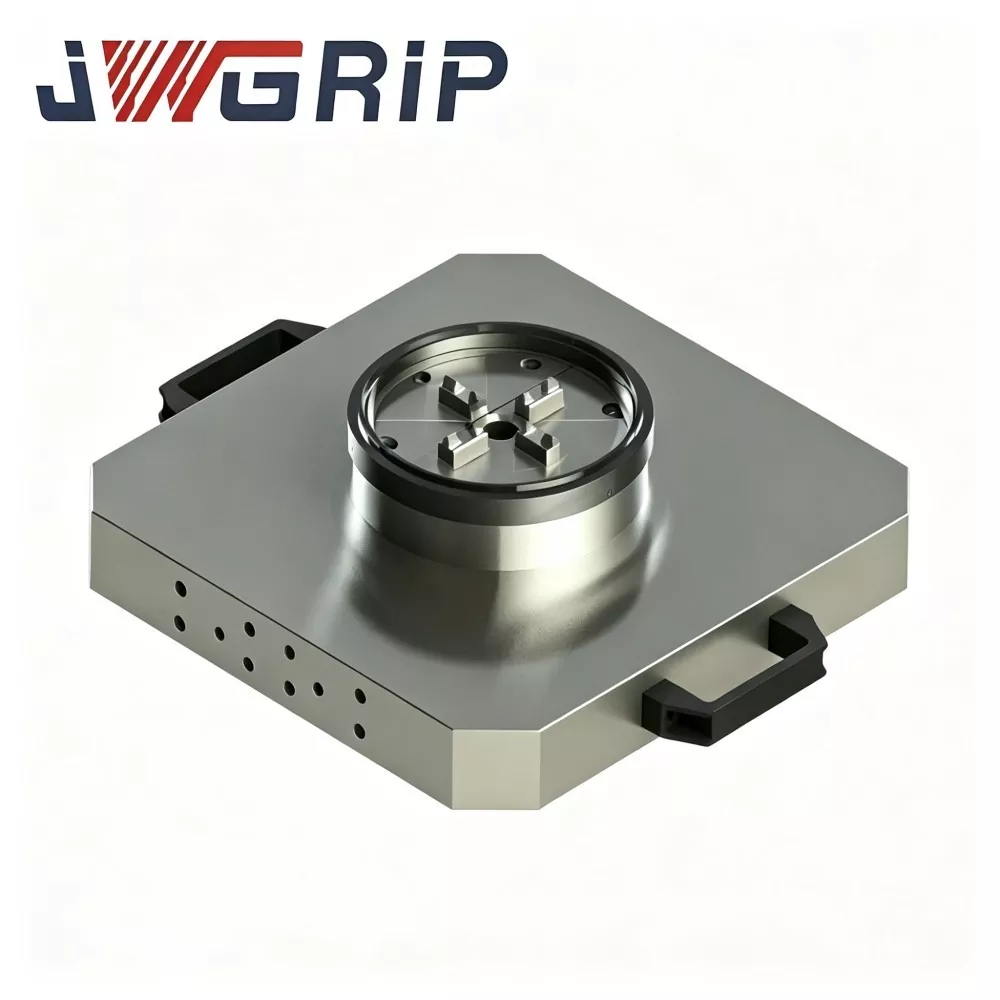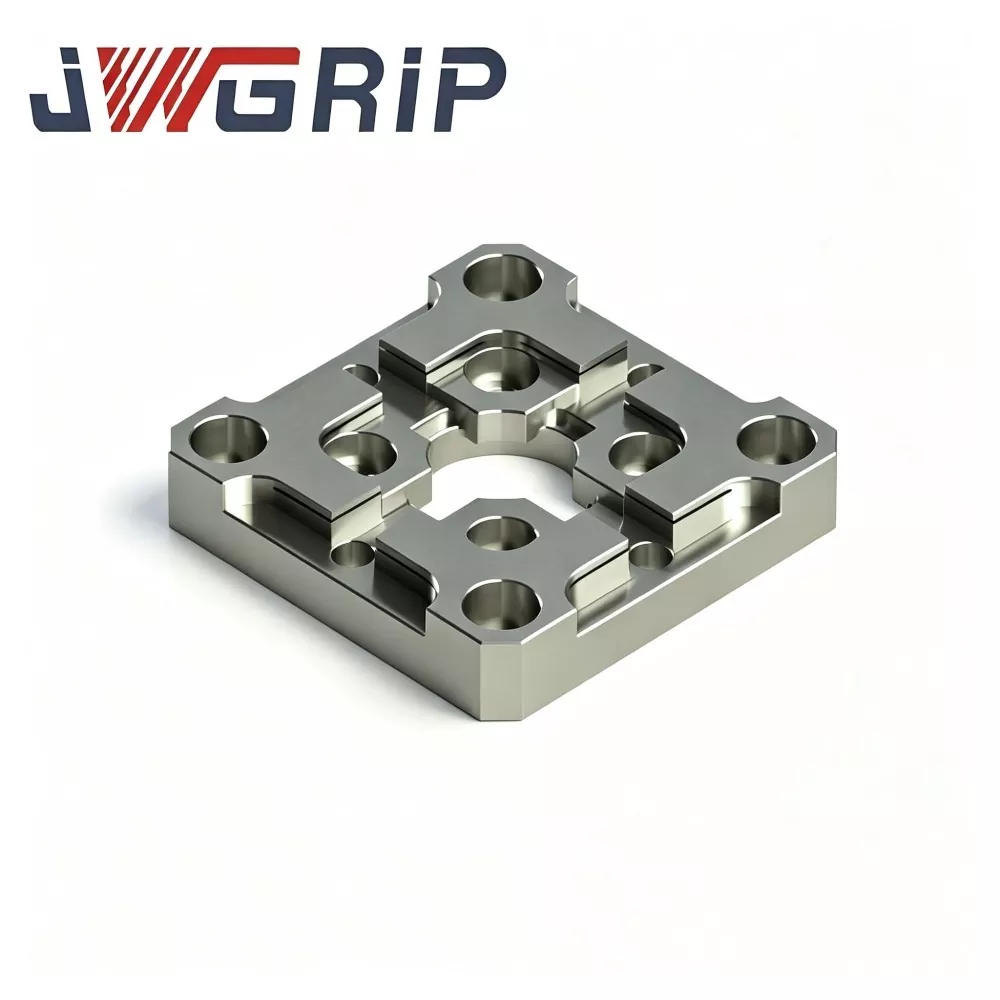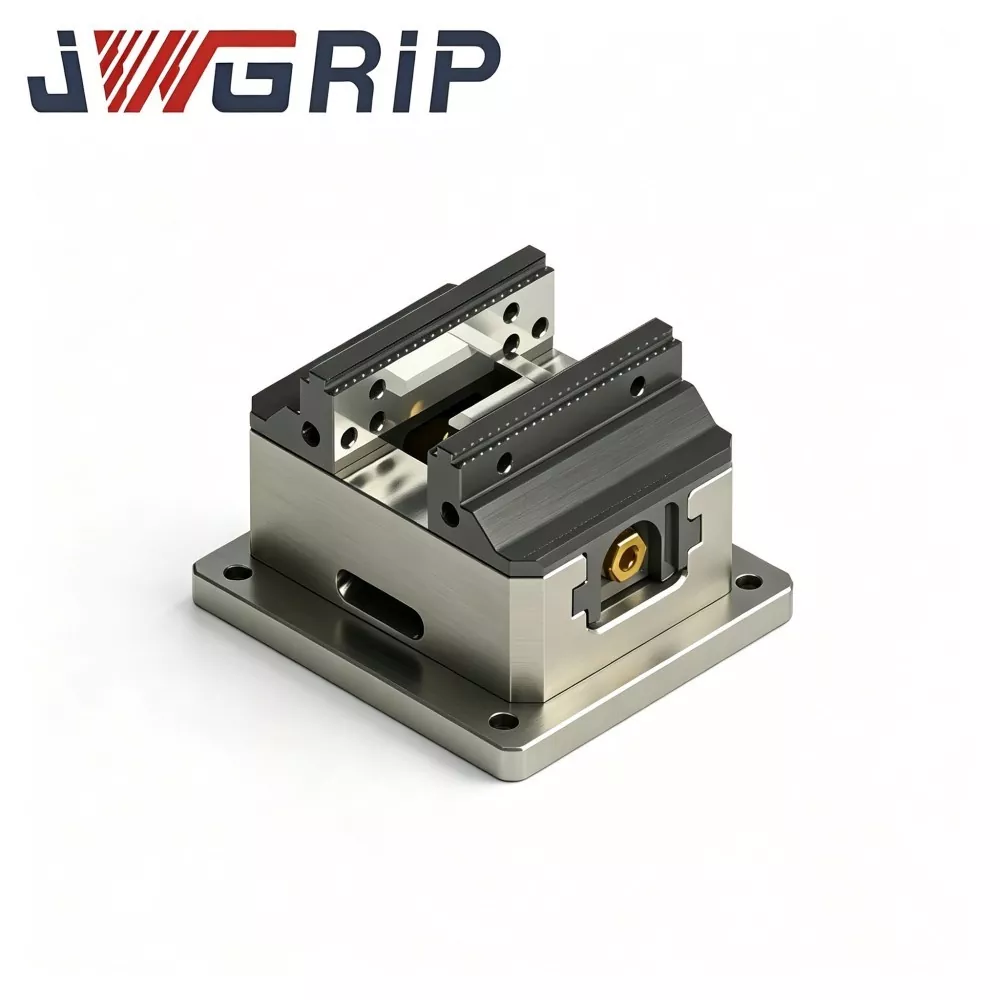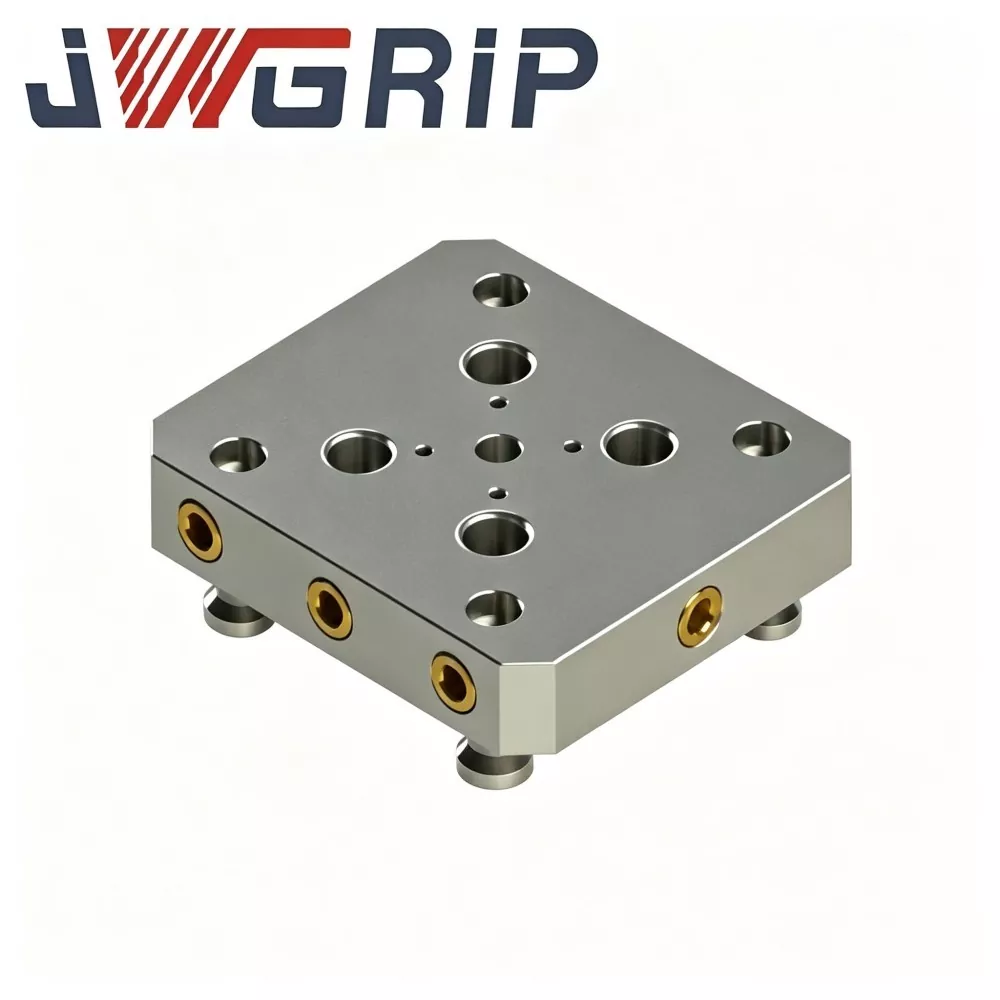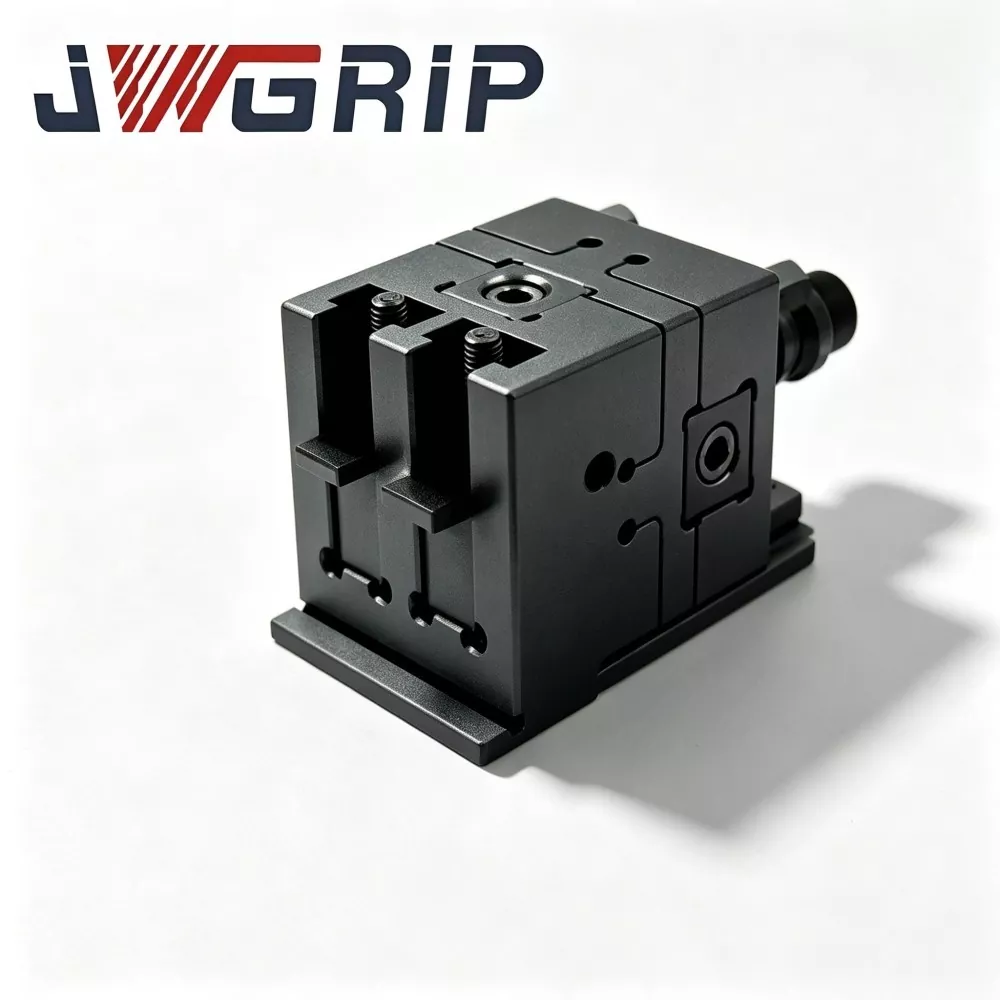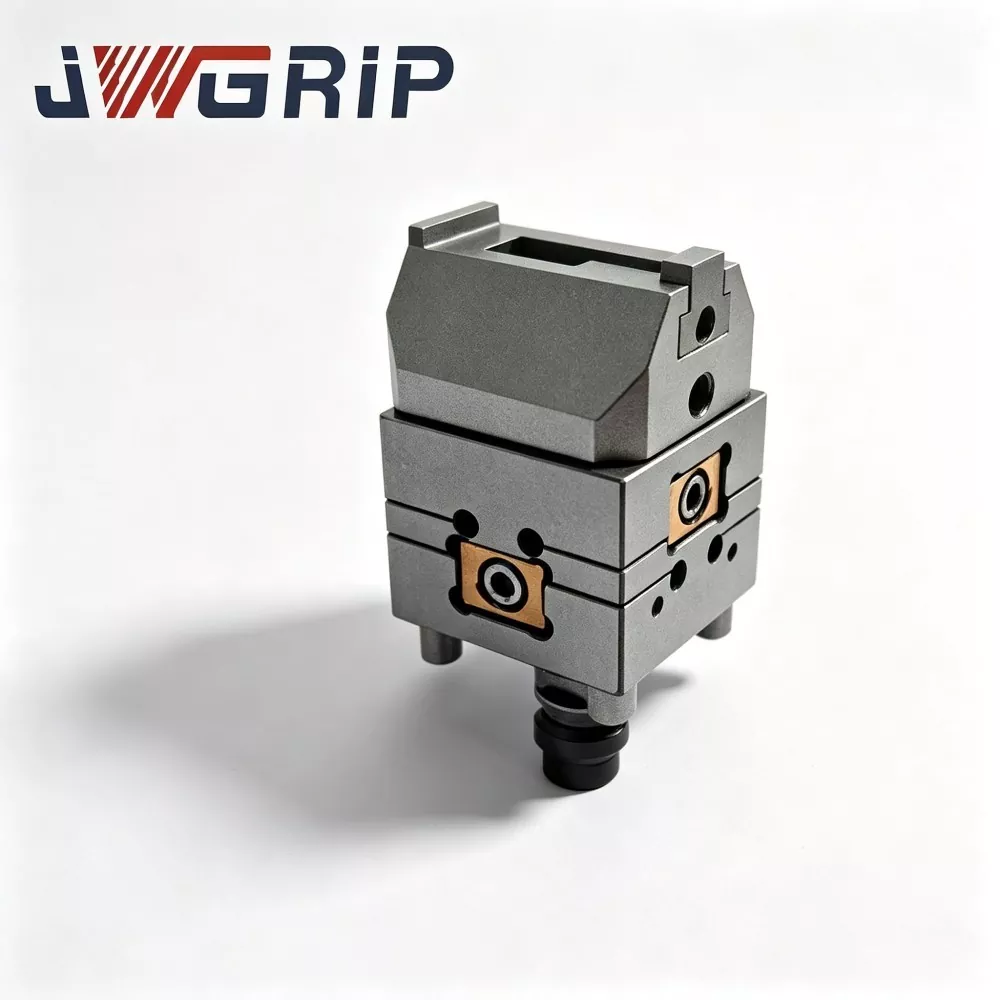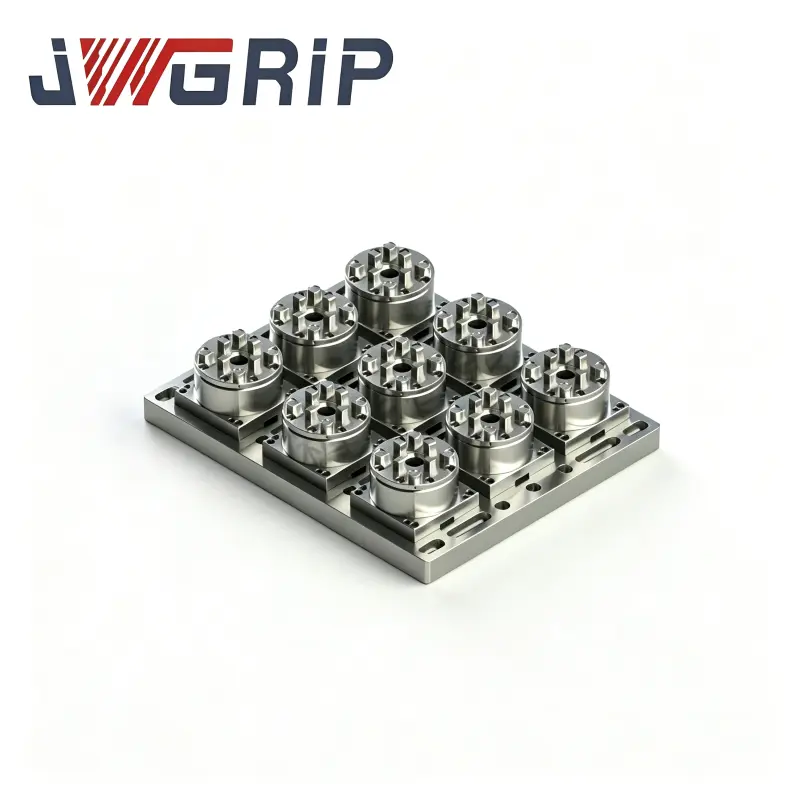
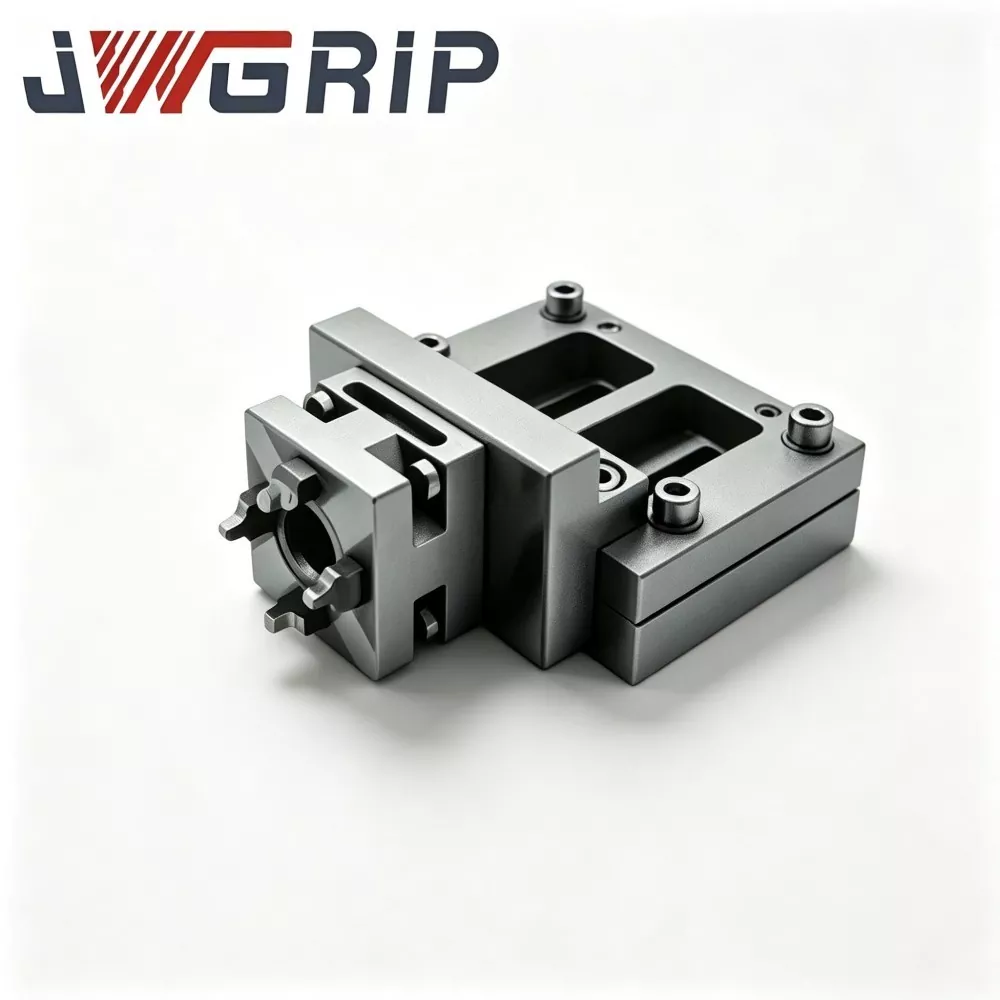
JWGRIPadalah produsen dan pemasok CinaKawat EDM Chuck untuk Pekerjaan Presisi, memberikan solusi workholding yang presisi untuk pemesinan EDM kawat, produksi cetakan, perkakas, pengukur, dan aplikasi berat lainnya. Dirancang untuk pemosisian yang stabil dan penggantian perlengkapan yang efisien, solusi ini membantu bengkel permesinan meningkatkan konsistensi pengaturan sekaligus mendukung presisi berulang dalam lingkungan produksi yang menuntut.
Dalam produksi EDM kawat modern, akurasi pengerjaan secara langsung memengaruhi konsistensi pemotongan, efisiensi pengaturan, dan pemanfaatan mesin secara keseluruhan. Perlengkapan konvensional mungkin memerlukan pelepasan berulang kali, penyelarasan manual, dan kalibrasi ulang setiap kali ada pekerjaan baru yang memasuki produksi. Solusi workholding EDM perubahan cepat dapat mengatasi keterbatasan ini dengan memisahkan chuck utama tetap dari sub-jig pra-kalibrasi yang dapat dipertukarkan. Pendekatan ini memungkinkan datum sisi mesin tetap ada sementara benda kerja yang berbeda dapat diubah dengan lebih efisien. Wire EDM Chuck yang presisi untuk Precision Workholding dapat menggabungkan bodi baja paduan yang bebas tegangan, antarmuka lokasi yang diperkeras, perawatan tahan korosi, dan geometri posisi terkontrol untuk lingkungan EDM terendam yang menuntut. Artikel ini menjelaskan cara kerja chuck EDM kawat, faktor desain apa yang memengaruhi kinerja, bagaimana arsitektur perubahan cepat dapat meningkatkan efisiensi alur kerja, dan apa yang harus dipertimbangkan pembeli saat memilih solusi workholding yang presisi.
Daftar isi
- Mengapa Workholding Presisi Penting dalam Wire EDM?
- Masalah Apa yang Dapat Ditimbulkan oleh Perlengkapan EDM Kawat Tradisional?
- Bagaimana Cara Kerja Chuck EDM Perubahan Cepat?
- Fitur Apa yang Harus Disediakan Chuck EDM Kawat Presisi?
- Perbandingan Pemilihan Chuck EDM Kawat
- Dimana Workholding Wire EDM Dapat Diterapkan?
- Bagaimana Operator Dapat Mempertahankan Akurasi Penentuan Posisi?
- Bagaimana Chuck EDM Presisi Diproduksi?
- Pertanyaan yang Sering Diajukan
- Bagaimana JWGRIP Dapat Mendukung Kebutuhan Workholding Wire EDM Anda?
Mengapa Workholding Presisi Penting dalam Wire EDM?
Kawat EDM menghilangkan material melalui pelepasan listrik yang terkontrol daripada pemotongan mekanis konvensional. Karena prosesnya bergantung pada penempatan benda kerja secara akurat relatif terhadap jalur kawat, perlengkapan harus menetapkan referensi yang stabil dan dapat diulang.
Sistem penahan kerja yang sesuai harus menahan benda kerja dengan aman sekaligus meminimalkan variasi posisi selama pengaturan dan produksi. Hal ini menjadi sangat penting ketika bengkel memproses beberapa sisipan cetakan, komponen presisi, komponen pengukur, atau blanko perkakas dalam jumlah yang relatif kecil.
Untuk produksi campuran tinggi, efisiensi workholding tidak terbatas pada gaya penjepitan. Tujuan praktisnya adalah untuk menciptakan hubungan berulang antara meja mesin, chuck, sub-jig, dan benda kerja. Ketika hubungan antar pekerjaan dipertahankan, operator dapat menghabiskan lebih sedikit waktu untuk membangun kembali referensi dan lebih banyak waktu untuk melakukan operasi pemotongan yang produktif.
- Mempertahankan referensi benda kerja yang stabil.
- Mendukung pemosisian perlengkapan yang dapat diulang.
- Membantu mengurangi operasi pengaturan yang tidak diperlukan.
- Mendukung pemrosesan geometri benda kerja yang berbeda secara efisien.
- Berkontribusi pada produksi EDM kawat yang konsisten.
Masalah Apa yang Dapat Ditimbulkan oleh Perlengkapan EDM Kawat Tradisional?
Perlengkapan tetap tradisional bisa efektif untuk lingkungan produksi yang stabil, namun mungkin menjadi kurang efisien ketika jadwal produksi sering berubah. Sebuah toko pekerjaan yang menerima pesanan pelanggan yang berbeda dapat menghadapi beberapa tantangan pekerjaan yang berulang.
- Penghapusan perlengkapan berulang:Perlengkapan mungkin perlu dibongkar dan dipasang kembali untuk konfigurasi benda kerja yang berbeda.
- Penataan kembali secara manual:Operator mungkin perlu menggunakan indikator atau prosedur pemeriksaan untuk menetapkan referensi baru.
- Variasi yang bergantung pada operator:Metode penyiapan yang berbeda dapat menimbulkan perbedaan posisi antara operator atau shift produksi.
- Waktu pergantian yang lebih lama:Aktivitas penyetelan yang ekstensif mengurangi proporsi waktu mesin yang tersedia untuk pemotongan kawat sebenarnya.
- Fleksibilitas produksi terbatas:Perlengkapan yang dirancang untuk satu pekerjaan mungkin tidak mendukung benda kerja lainnya secara efisien.
Arsitektur workholding perubahan cepat mengatasi tantangan ini dengan menjaga chuck utama tetap terpasang pada meja EDM kawat sambil memungkinkan sub-jig yang telah disiapkan untuk ditukar sesuai dengan kebutuhan produksi.
Bagaimana Cara Kerja Chuck EDM Perubahan Cepat?
Konsep dasarnya memisahkan referensi sisi mesin permanen dari perlengkapan sisi benda kerja yang dapat dipertukarkan. Chuck utama tetap terpasang pada meja EDM kawat, sementara masing-masing sub-jig dapat disiapkan dan dikalibrasi jauh dari mesin.
1. Memperbaiki Chuck Utama
Chuck utama menetapkan hubungan pemasangan utama dengan meja mesin. Menjaga chuck utama tetap stasioner dapat membantu menjaga data mesin yang sudah ada dan mengurangi instalasi ulang yang tidak perlu.
2. Sub-Jig yang Telah Dikalibrasi Sebelumnya
Sub-jig yang berbeda dapat disiapkan untuk kelompok benda kerja yang berbeda. Operator dapat menyelesaikan referensi awal dan inspeksi jauh dari alat berat, sehingga persiapan perlengkapan dapat dilakukan secara independen dari waktu pemotongan alat berat.
3. Antarmuka Pemosisian Tukar Cepat
Ketika pesanan produksi baru dijadwalkan, sub-jig yang sesuai dipasang ke chuck utama. Antarmuka lokasi yang terkontrol mentransfer hubungan pemosisian yang sudah ada ke perlengkapan baru.
4. Verifikasi Sebelum Pemotongan
Workholding perubahan cepat dapat mengurangi operasi penyelarasan yang berulang, namun tidak menghilangkan kebutuhan akan verifikasi proses. Operator tetap harus melakukan pemeriksaan penyelidikan atau referensi yang sesuai, khususnya bila perlengkapan telah mengalami keausan, kontaminasi, benturan, atau penggunaan jangka panjang.
Fitur Apa yang Harus Disediakan Chuck EDM Kawat Presisi?
Memilih chuck presisi memerlukan lebih dari sekadar memeriksa kapasitas penjepitan nominal. Beberapa karakteristik desain sangat penting untuk aplikasi kawat EDM.
-
Geometri Datum Stabil
Bodi utama yang kaku dan diselesaikan dengan cermat membantu menjaga hubungan antara chuck dan meja mesin.
-
Pemosisian yang Dapat Diulang
Antarmuka lokasi harus menyediakan tempat duduk yang konsisten ketika sub-jig dipertukarkan.
-
Ketahanan Korosi
Lingkungan EDM dapat membuat komponen workholding terkena cairan dielektrik, kelembapan, dan lumpur pemesinan halus, sehingga ketahanan terhadap korosi menjadi pertimbangan penting.
-
Permukaan Lokasi yang Tahan Aus
Area lokasi yang diperkeras dapat membantu menahan perubahan perlengkapan berulang kali dan menjaga kondisi kontak tetap stabil.
-
Kapasitas Rahang Fleksibel
Rentang penjepitan yang tersedia harus sesuai dengan dimensi dan geometri benda kerja yang diinginkan.
-
Kustomisasi OEM
Jejak pemasangan non-standar, tata letak lokasi, dan guratan rahang mungkin diperlukan untuk sel produksi khusus.
-
Inspeksi dan Penelusuran
Identifikasi nomor seri dan catatan inspeksi dapat mendukung manajemen perlengkapan, pemeliharaan, dan kontrol kualitas.
Untuk aplikasi yang menuntut, faktor-faktor ini bekerja sama. Mekanisme penjepitan yang kuat saja tidak dapat mengimbangi geometri lokasi yang buruk, kontaminasi, atau persiapan perlengkapan yang tidak konsisten.
Perbandingan Pemilihan Chuck EDM Kawat
Perbandingan berikut memberikan kerangka praktis untuk mengevaluasi pendekatan workholding yang berbeda sesuai dengan kebutuhan produksi.
| Faktor Seleksi | Perlengkapan Tetap Tradisional | Chuck EDM Ganti Cepat | Pertimbangan Pembeli |
|---|---|---|---|
| Pergantian Pekerjaan | Biasanya memerlukan lebih banyak pengaturan manual | Dirancang untuk pertukaran perlengkapan yang lebih cepat | Penting untuk produksi campuran tinggi |
| Data Mesin | Mungkin memerlukan pendirian kembali | Chuck utama bisa tetap terpasang | Membantu melestarikan referensi yang sudah ada |
| Persiapan Sub-Jig | Biasanya terbatas | Dapat disiapkan dan dikalibrasi secara terpisah | Berguna untuk beberapa kelompok benda kerja |
| Lingkungan EDM | Tergantung pada konstruksi perlengkapan | Dapat menggabungkan perawatan tahan korosi | Periksa kompatibilitas cairan dielektrik |
| Kustomisasi | Seringkali khusus untuk perlengkapan | Dapat mendukung modifikasi berbasis gambar | Konfirmasikan dimensi pemasangan dan lokasi |
| Penelusuran Kualitas | Tergantung pada pemasok | Dapat menggunakan nomor seri dan catatan inspeksi | Berguna untuk produksi berulang |
Dimana Workholding Wire EDM Dapat Diterapkan?
Sistem penahan kerja yang presisi sangat berguna ketika produksi melibatkan penggantian benda kerja yang sering dan persyaratan posisi yang ketat. Aplikasi yang umum meliputi:
- Pemesinan sisipan cetakan dan cetakan
- Produksi komponen pengukur presisi
- Perkakas dan pemrosesan alat-kosong
- Pemesinan EDM kawat batch kecil
- Produksi cetakan subkontrak campuran tinggi
- Produksi prototipe dan komponen rekayasa
- Sel produksi EDM kawat fleksibel
Untuk produsen yang melayani banyak pelanggan, kemampuan untuk menyiapkan sub-jig khusus untuk kelompok komponen yang berbeda juga dapat menyederhanakan pengorganisasian perlengkapan. Daripada membangun kembali penyiapan lengkap untuk setiap pesanan, bengkel dapat menetapkan alur kerja penahan kerja standar di sekitar antarmuka sisi mesin permanen.
JWGRIP juga menyediakan Wire EDM Chuck dan Wire EDM Vises terkait untuk pelanggan yang mengembangkan konfigurasi workholding yang berbeda.
Bagaimana Operator Dapat Mempertahankan Akurasi Penentuan Posisi?
Bahkan sistem workholding yang presisi memerlukan perawatan yang disiplin. Antarmuka lokasi harus diperlakukan sebagai referensi presisi daripada permukaan penjepit biasa.
- Bersihkan residu cairan dielektrik dan lumpur permesinan dari area lokasi sebelum pemasangan.
- Periksa lokasi permukaan dari goresan, penyok, korosi, atau keausan yang tidak normal.
- Jaga agar setiap sub-jig dikaitkan dengan informasi kalibrasi dan nomor identifikasinya sendiri.
- Jangan mengembalikan sub-jig yang rusak atau aus ke produksi tanpa pemeriksaan dan kalibrasi ulang.
- Periksa pengikatan penguncian sebelum memulai siklus pemotongan.
- Setelah terjadi benturan atau benturan yang signifikan, lakukan pemeriksaan posisi ulang secara menyeluruh.
- Pertahankan perlindungan karat yang tepat selama penyimpanan dan transportasi.
Praktik ini sangat penting karena kontaminasi atau kerusakan mekanis dapat mempengaruhi kemampuan pengulangan posisi meskipun struktur chuck tetap utuh.
Bagaimana Chuck EDM Presisi Diproduksi?
Kinerja workholding yang presisi sangat bergantung pada pengendalian produksi. Rute produksi tipikal untuk chuck EDM presisi tinggi dapat mencakup inspeksi material, pemesinan CNC, perlakuan pelepas tegangan, penggilingan presisi, perawatan antarmuka lokasi, inspeksi dimensi, dan pengujian pertukaran berulang.
Proses manufaktur JWGRIP dapat mencakup inspeksi bahan mentah, pemesinan kasar CNC, tahap penuaan termal penghilang stres, pemesinan setengah jadi, pemrosesan mekanisme penempatan pin dan rahang, pengerasan permukaan, penggilingan presisi multi-wajah, inspeksi CMM, simulasi pertukaran sub-jig berulang, penandaan nomor seri, pasivasi anti karat, dan verifikasi dimensi akhir.
Bagi pembeli yang sadar kualitas, dokumentasi inspeksi merupakan pertimbangan penting lainnya. JWGRIP beroperasi berdasarkan sistem manajemen mutu ISO 9001 dan menyediakan dokumentasi inspeksi untuk produk yang berlaku. Pesanan OEM juga dapat menyertakan materi tambahan atau dokumentasi pengujian sesuai dengan kebutuhan proyek.
Untuk bengkel yang memerlukan konfigurasi non-standar, pembeli dapat memberikan gambar yang mencakup tapak pemasangan, tata letak lokasi, guratan rahang, dan persyaratan toleransi yang relevan. Hal ini memungkinkan pemasok untuk mengevaluasi kemampuan manufaktur sebelum produksi.
Pertanyaan yang Sering Diajukan
Apakah chuck EDM yang dapat diganti dengan cepat menghilangkan semua probing setelah penggantian sub-jig?
Tidak. Sub-jig yang telah dikalibrasi sebelumnya dapat mengurangi pekerjaan penyelarasan manual yang berulang-ulang dengan membawa informasi koordinat yang telah ditetapkan, namun verifikasi tetap diperlukan. Keausan, kontaminasi, perubahan bentuk, atau penanganan perlengkapan yang salah dapat memengaruhi keakuratan posisi.
Bisakah bengkel membuat sub-jignya sendiri yang kompatibel?
Ya, asalkan sub-jig mengikuti dimensi dan toleransi antarmuka lokasi yang diperlukan. Setiap sub-jig yang dibuat sendiri harus dikalibrasi, diperiksa, dan diidentifikasi dengan benar secara independen sebelum ditambahkan ke kumpulan perlengkapan produksi.
Bisakah JWGRIP menyesuaikan chuck untuk mesin atau benda kerja khusus?
Ya. JWGRIP mendukung modifikasi OEM berbasis gambar yang melibatkan tapak pemasangan, tata letak pin lokasi, guratan kerja rahang, dan persyaratan khusus aplikasi lainnya. Gambar teknik lengkap dan informasi toleransi harus disediakan untuk evaluasi teknik.
Apa yang harus diperiksa jika kemampuan pengulangan posisi menjadi tidak stabil?
Operator harus terlebih dahulu memeriksa lokasi lokasi, permukaan lokasi sub-jig, mekanisme penguncian, dan catatan kalibrasi perlengkapan. Akumulasi lumpur, goresan, keausan, penguncian yang tidak memadai, atau data kalibrasi yang salah dapat menyebabkan masalah penentuan posisi.
Bagaimana seharusnya chuck dilindungi selama penyimpanan jangka panjang?
Chuck harus dibersihkan dan dikeringkan secara menyeluruh sebelum menggunakan pelindung anti karat yang sesuai. Lokasi permukaan yang presisi harus dilindungi dari benturan, kelembapan, kontaminasi, dan kontak yang tidak perlu selama penyimpanan.
Bagaimana JWGRIP Dapat Mendukung Kebutuhan Workholding Wire EDM Anda?
Untuk bengkel EDM kawat campuran tinggi, workholding bukan sekadar masalah memegang komponen dengan aman. Ini adalah bagian dari alur kerja produksi yang lengkap. Arsitektur perubahan cepat dapat membantu mengurangi kerusakan perlengkapan yang berulang, mempertahankan referensi sisi mesin, mengatur beberapa sub-jig, dan menciptakan proses penyiapan yang lebih konsisten.
JWGRIP menggabungkan pemesinan presisi, geometri lokasi terkontrol, perawatan tahan korosi, prosedur inspeksi, dan penyesuaian OEM untuk mendukung berbagai persyaratan produksi EDM kawat. Jika Anda sedang mengevaluasi yang baruKawat EDM Chuck untuk Pekerjaan Presisiuntuk sisipan cetakan, perkakas, pengukur, prototipe, atau produksi subkontrak fleksibel, lihat detail produk Wire EDM Chuck danHubungi kamidengan antarmuka mesin Anda, dimensi benda kerja, persyaratan pemasangan, atau gambar teknis. JWGRIP dapat membantu Anda mengevaluasi konfigurasi workholding yang sesuai untuk alur kerja produksi Anda.