Indonesia
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

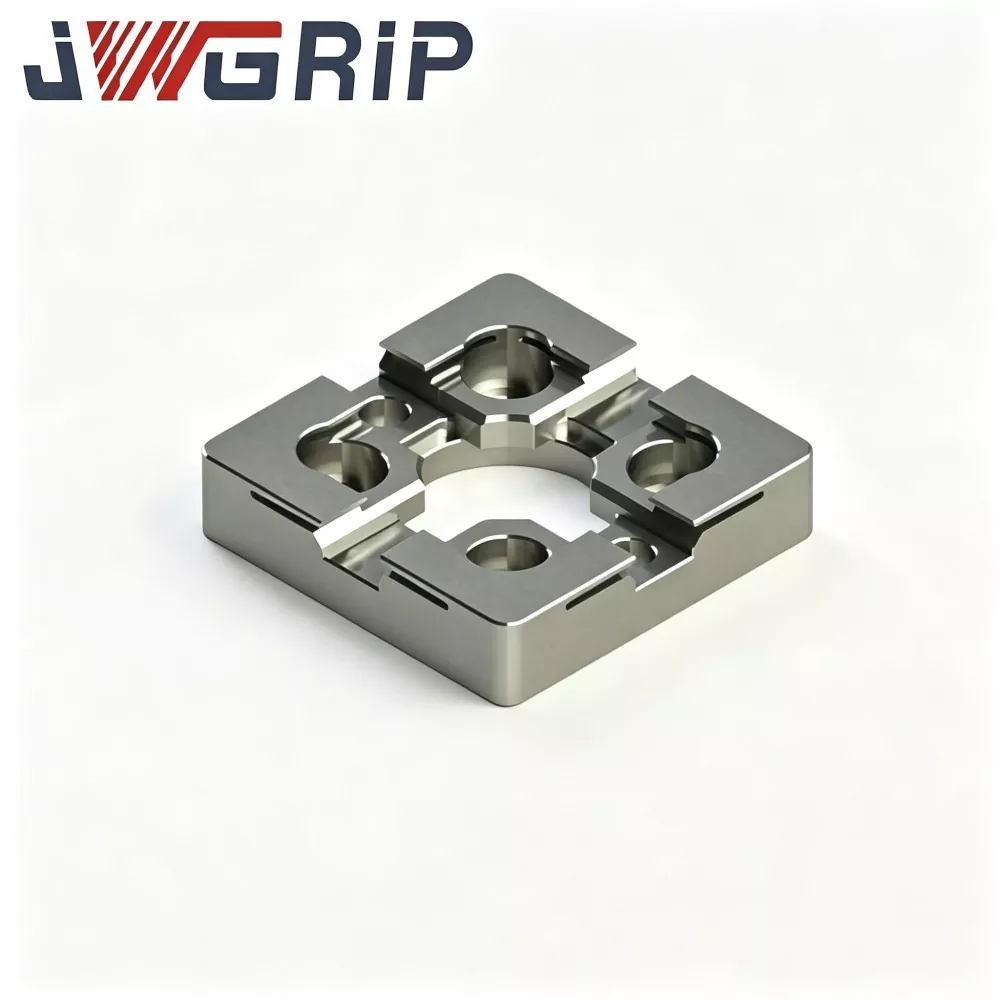
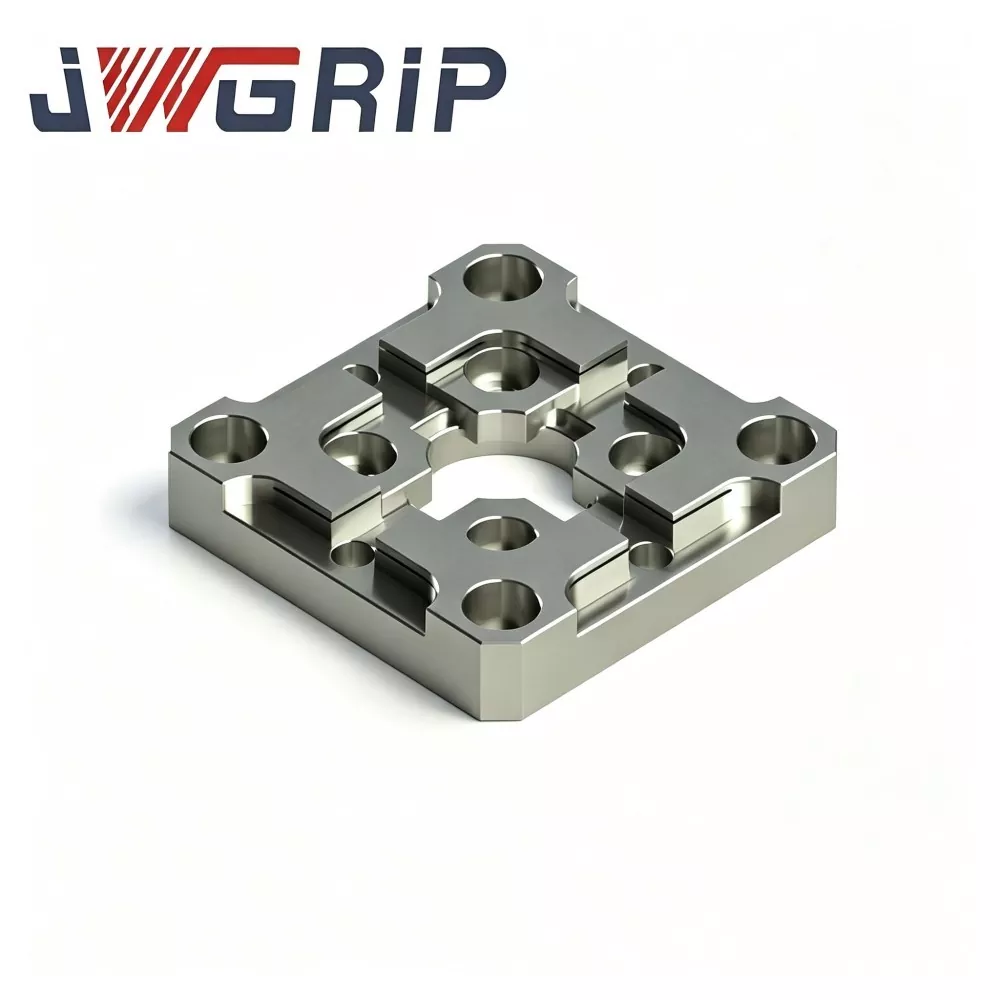
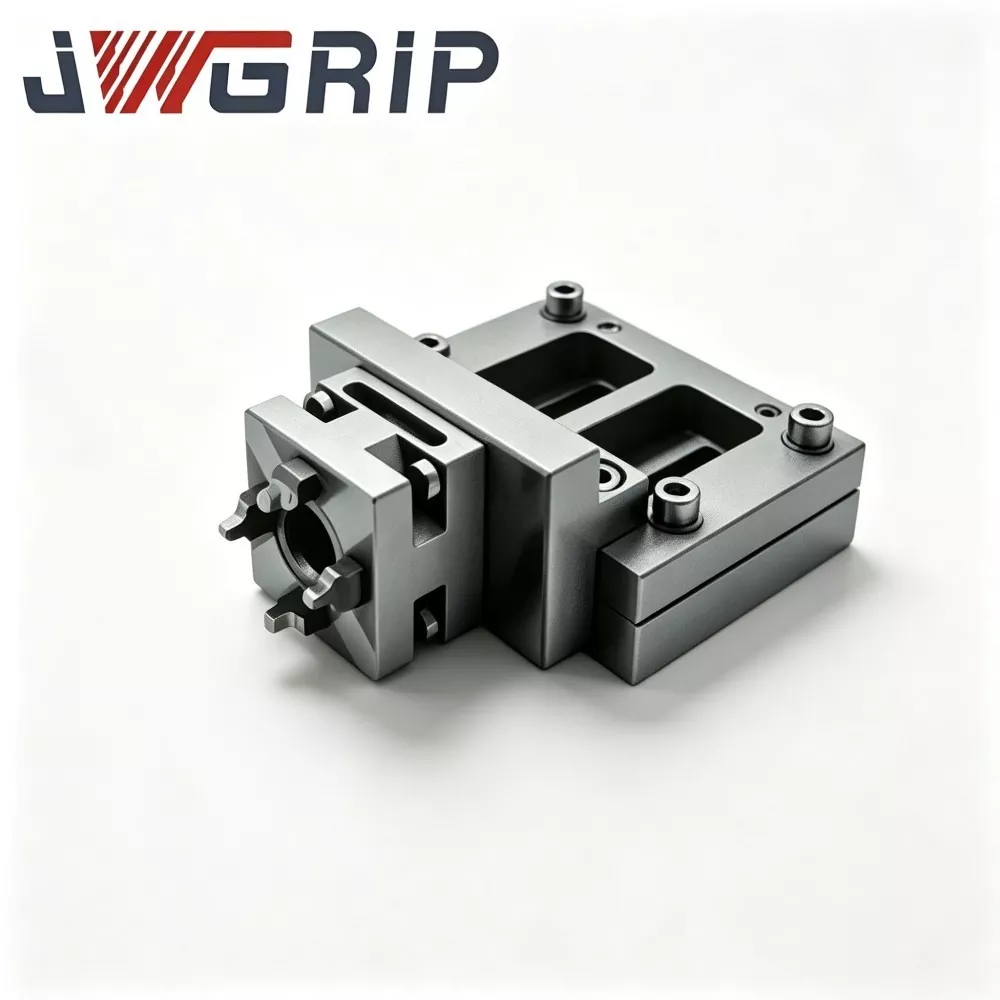
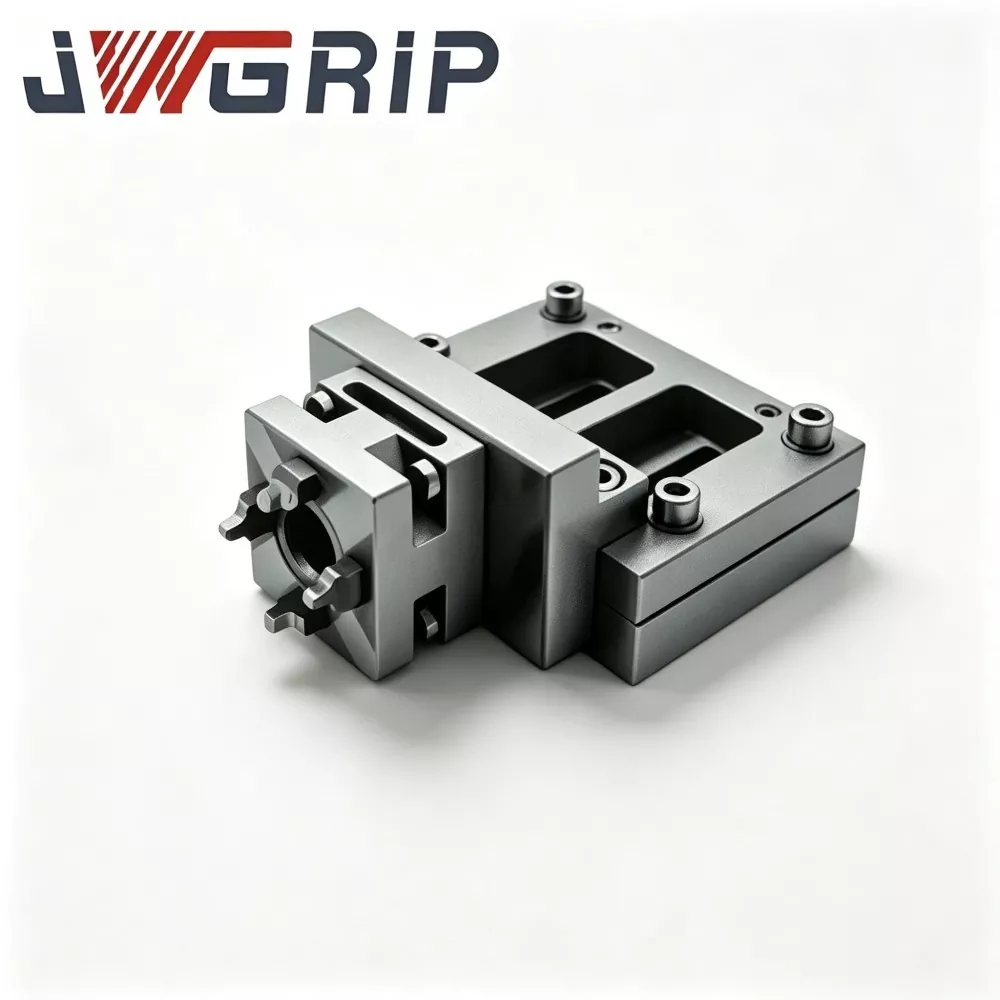
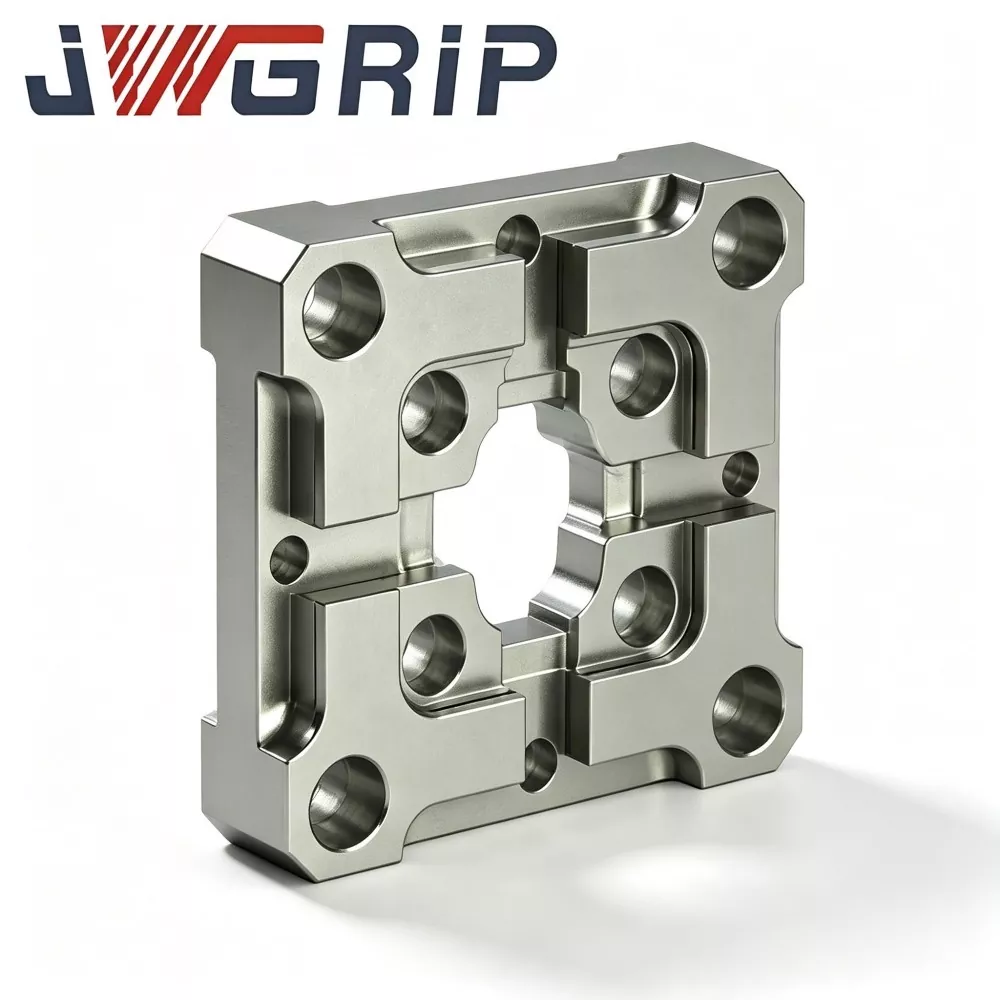
Pelat Pemusatan EDM Tipe R 70x70
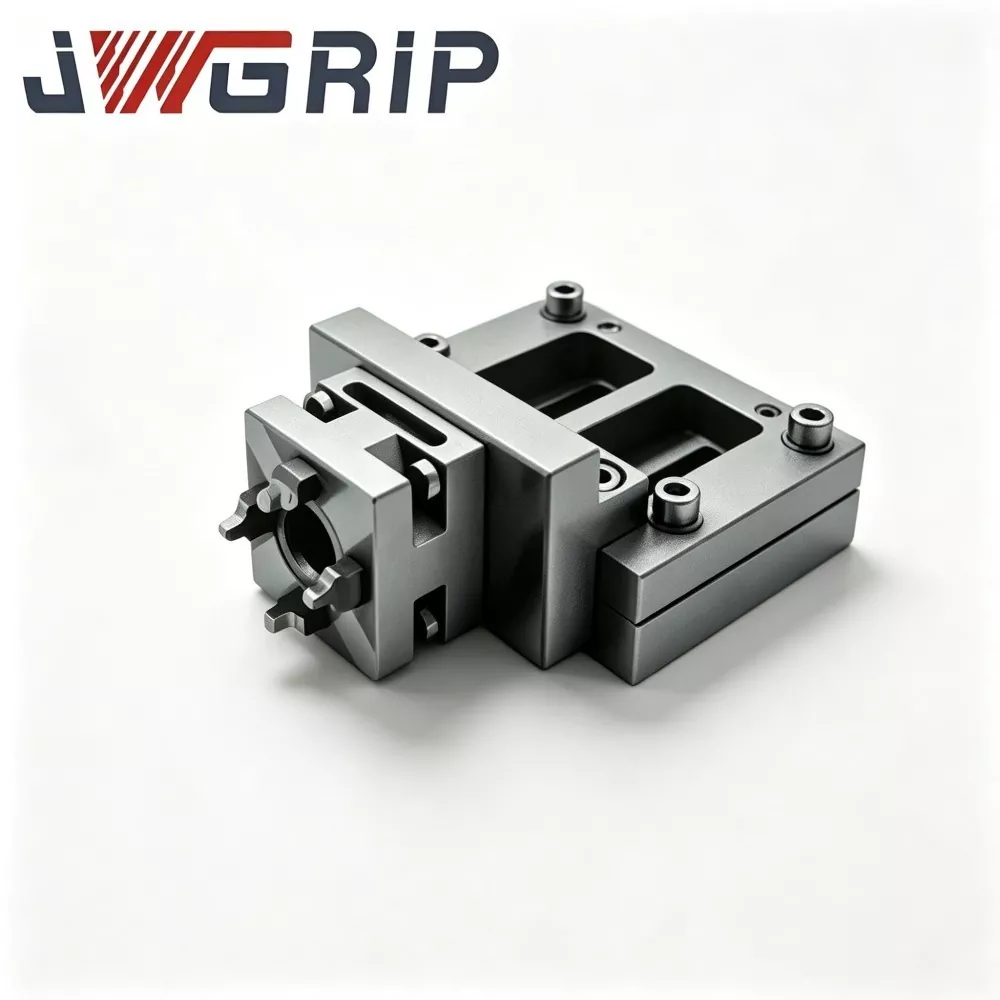
JWGRIP adalah produsen profesional dan pemasok Pelat Pemusatan EDM Tipe R 70x70 di Tiongkok, menyediakan pengiriman Langsung dari Pabrik dan modifikasi struktural yang disesuaikan untuk memenuhi beragam permintaan tata letak perlengkapan EDM. Ini adalah perlengkapan patokan pemosisian elektroda terintegrasi berpresisi tinggi yang secara khusus dioptimalkan untuk bengkel pembuatan cetakan EDM sinker, dengan fokus pada tugas pemosisian elektroda yang terpusat dan berulang secara cepat. Ini mengintegrasikan struktur transisi talang bagian dalam tipe R yang tersebar tegangan dan kinerja pemosisian benchmark yang sangat stabil ke dalam satu unit kompak, yang secara efektif mengatasi keausan tepi tajam dan cacat penyimpangan referensi pada pelat pemusatan datar tradisional.
Pelat Pemusatan EDM dengan akurasi pengulangan tinggi ini dibuat dari baja paduan pra-stabil, mengadopsi perlakuan pelepas stres multi-langkah, pengerasan permukaan profesional, dan teknologi penggilingan permukaan ganda ultra-presisi untuk memastikan kerataan dan paralelisme yang sangat baik. Struktur transisi talang tipe R yang ditingkatkan menghilangkan tekanan kontak lokal selama pemasangan berulang pada perlengkapan dan siklus bongkar muat, secara efektif menahan keausan takik tepi posisi dan deformasi referensi jangka panjang. Ini menghilangkan kesalahan posisi kumulatif yang disebabkan oleh seringnya kalibrasi manual dan fluktuasi suhu bengkel, menjaga konsentrisitas elektroda yang konsisten dan celah percikan yang stabil dalam pemrosesan cetakan batch multi-rongga.
Pelat Pemusatan EDM Tipe-R 70x70 sangat menyederhanakan prosedur pengaturan alat elektroda, mempersingkat waktu pemusatan manual, mengurangi deviasi posisi yang disebabkan oleh manusia untuk elektroda tembaga dan grafit, dan menurunkan tingkat pengerjaan ulang cetakan. Mendukung pasokan langsung pabrik standar dan kustomisasi tata letak lubang dan ukuran bos posisi berbasis gambar, ini memberikan jaminan tolok ukur yang sangat andal untuk produksi cetakan EDM presisi tinggi dengan efisiensi tinggi dan konsistensi tinggi.
Skema prioritas
Bengkel pembuatan cetakan yang menjalankan pekerjaan EDM multi-elektroda sinker bervolume besar menghadapi risiko kualitas tersembunyi yang disebabkan oleh pelat tengah bahu persegi konvensional:
Setelah ratusan siklus docking elektroda-jig, sudut dalam yang tajam menghasilkan lekukan dan abrasi parsial. Keausan yang halus tidak dapat diketahui melalui inspeksi visual rutin, namun referensi konsentris melayang secara diam-diam.
Penyimpangan terakumulasi secara bertahap. Pada saat masalah terdeteksi, beberapa rongga cetakan telah dikerjakan, sehingga menghasilkan potongan sisipan cetakan yang bernilai tinggi, keseragaman celah percikan yang buruk, dan erosi dinding samping rongga yang tidak merata.
JWGRIP mengoptimalkan Pelat Pemusatan EDM Tipe R 70x70 untuk masalah praktis berikut:
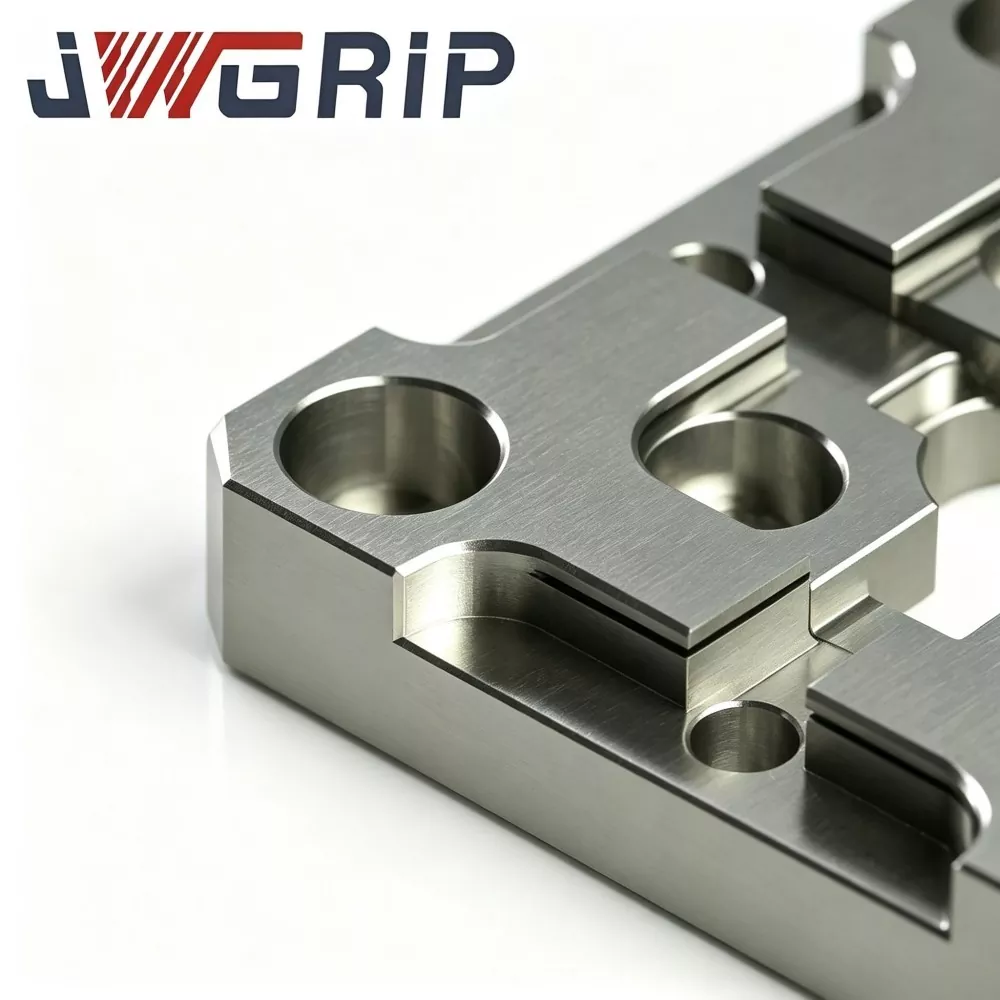
1. Talang bagian dalam yang halus tipe R menyebarkan tekanan kontak docking dan menurunkan risiko keausan tipe lekukan pada bahu pemosisian.
2. Substrat baja paduan pra-stabil dengan penuaan suhu tinggi multi-bulat sebagian besar menghilangkan tegangan sisa internal dan menahan distorsi benchmark yang disebabkan oleh fluktuasi suhu dan dampak penjepitan terus menerus.
3. Penggerindaan ultra-presisi dua sisi menjamin kerataan dan paralelisme yang unggul untuk tolok ukur pemusatan mekanis yang stabil.
4. Menyederhanakan prosedur pemusatan manual, mengurangi laju pengerjaan ulang, dan meningkatkan konsistensi dimensi keseluruhan untuk produksi EDM cetakan presisi.
5. Dimensi luar 70×70 yang ringkas cocok dengan ruang perlengkapan EDM mainstream; pola lubang khusus yang digerakkan oleh gambar dan modifikasi bos pemosisian tersedia untuk proyek sel EDM penggantian elektroda otomatis.
Prinsip Kerja
Pelat Pemusatan EDM Tipe 70×70 JWGRIP R adalah komponen referensi khusus untuk pra-posisi elektroda sinker-EDM dan kalibrasi konsentrisitas:
1. Dipasang di antara meja kerja EDM dan jig dudukan elektroda. Ini memberikan referensi pemusatan mekanis berulang saat menukar jig elektroda tembaga, grafit, atau tembaga-tungsten.
2. Pelat tengah konvensional mengadopsi bahu bagian dalam yang bersudut tajam. Setiap dampak docking memusatkan tekanan pada zona sudut kecil dan menghasilkan lekukan plastik lokal setelah penekanan berulang kali.
3. Peningkatan struktural inti: transisi chamfer dalam tipe R yang mulus memperluas area kontak efektif selama jig docking, menyebarkan gaya tekan pada permukaan yang lebih besar alih-alih sudut tajam yang sempit, memperlambat keausan lekukan, dan mempertahankan tolok ukur konsentris asli untuk siklus servis yang lebih lama.
Pengingat penggunaan penting: Pelat ini hanya memberikan pemusatan awal mekanis, dan tidak dapat menggantikan kalibrasi halus koordinat berbasis probe akhir. Setelah melakukan docking mekanis pada pelat tengah ini, operator masih perlu menjalankan kompensasi probe mengikuti spesifikasi proses EDM standar. Ini diterapkan secara luas untuk pemrosesan EDM cetakan injeksi, cetakan die-casting, dan penyisipan stamping presisi, terutama cocok untuk bengkel produksi batch dengan pertukaran elektroda yang sering. Ini dapat dipasang pada meja kerja EDM, dudukan chuck titik nol, atau pelat pendukung perlengkapan khusus.
Karakteristik Kinerja Teknis Utama
1. Konstruksi Anti-aus Talang Dalam Tipe R yang Dioptimalkan Pengujian daya tahan komparatif menunjukkan pada frekuensi benturan docking yang identik, Pelat Pemusat EDM Tipe R 70×70 JWGRIP mengurangi tegangan kontak lokal sekitar 29 % dibandingkan dengan pelat pemusat bahu tajam konvensional, sehingga sangat mengurangi risiko lekukan dan takik sudut yang disebabkan oleh penekanan jig berulang kali.
2. Stabilisasi Pelepas Stres Multi-siklus Substrat baja paduan menerima penuaan suhu tinggi dua putaran setelah pemesinan kasar untuk menghilangkan sebagian besar sisa tegangan internal. Dalam suhu sekitar bengkel 17-29 ℃, variasi kerataan pelat akhir ≤0,0025 mm, mencegah distorsi patokan yang disebabkan oleh penyimpangan suhu.
3. Penggerindaan Ultra-presisi dua sisi Permukaan referensi atas dan datum pemasangan bawah keduanya merupakan ground ultra-presisi. Kerataan ≤0,002 mm; paralelisme antara datum atas-bawah ≤0,003 mm. Paralelisme tinggi mendukung penggunaan permukaan alternatif dengan membalik pelat.
4. Perawatan Pengerasan Permukaan Lokal Zona bahu posisi utama memperoleh pengerasan permukaan khusus, kekerasan permukaan mencapai HRC 58-62. Kemampuan anti-abrasi yang kuat menahan goresan partikel dan bekas benturan; zona non-kerja mempertahankan ketangguhan substrat yang tepat untuk menghindari patah getas seluruh pelat.
5. Lapisan Anti-korosi yang tahan cairan dielektrik Perawatan anti-karat pasivasi seluruh permukaan luar. Menahan percikan cairan dielektrik EDM dalam waktu lama dan atmosfer bengkel yang lembab, memperlambat oksidasi dan timbulnya karat.
6. Ukuran Standar Dengan Fitur Pemasangan yang Telah Diproses Sebelumnya Tapak luar berukuran 70×70 yang ringkas, lubang pin lokasi pra-fabrikasi, dan lubang sekrup countersink. Pemasangan langsung cocok untuk sebagian besar antarmuka perlengkapan titik nol utama tanpa pemesinan sekunder.
7. Inspeksi Metrologi Seluruh Item yang Dapat Dilacak Setiap unit yang telah selesai memiliki nomor seri unik yang diukir dengan laser. Catatan inspeksi lengkap yang mencakup dimensi kerataan, paralelisme, dan talang R diarsipkan, mendukung kontrol kualitas yang dapat dilacak untuk perusahaan pembuat cetakan bervolume tinggi.
Alur Kerja Produksi Lengkap
Setiap batch Pelat Pemusatan EDM Tipe R 70x70 JWGRIP secara ketat mengikuti alur kerja produksi dengan urutan penuh:
Inspeksi komposisi kimia & kekerasan bahan baku yang masuk → Penggilingan kasar CNC → penuaan pelepas tegangan suhu tinggi putaran pertama → pemesinan setengah jadi → pembentukan talang dalam tipe R → penuaan pelepas tegangan sekunder → pengerasan permukaan lokal → penggilingan presisi dua sisi → penyelesaian lubang pin & lubang countersink → Inspeksi geometris item lengkap CMM → penandaan nomor seri laser → pasivasi anti karat → pemeriksaan ulang visual akhir → barang jadi pergudangan.
Produksi mematuhi persyaratan sistem manajemen mutu ISO 9001.
Alat ukur inti: mesin pengukur koordinat, interferometer kerataan permukaan, penguji kekerasan; semuanya menerima kalibrasi metrologi resmi secara berkala.
Setiap bagian yang sudah jadi dilampirkan dengan laporan inspeksi independen; sertifikat uji material dapat diberikan sesuai permintaan pelanggan.
Tip praktis penyimpanan: Simpan pelat tengah di dalam kotak pengukur tahan guncangan khusus. Hindari benturan benda berat dan goresan serpihan logam. Bahkan lekukan mikro yang tidak terlihat akan merusak keakuratan posisi. Setelah setiap penggunaan pada mesin, seka bahu pemosisian dan permukaan referensi sepenuhnya dengan kain lembut bebas serabut sebelum disimpan.
Alur kerja perakitan & pengoperasian yang benar
1. Sebelum pemasangan, bersihkan sepenuhnya bidang pemasangan dasar perlengkapan, lubang pin lokasi, dan data bawah pelat tengah; menghilangkan serpihan logam, bubuk karbon, dan residu cairan dielektrik. Partikel asing yang terperangkap akan memiringkan pelat dan mendistorsi patokan pemusatan.
2. Kencangkan sekrup countersink mengikuti torsi yang disarankan. Torsi berlebih menyebabkan deformasi pelat lokal dan merusak kerataan; torsi yang tidak mencukupi menyebabkan pergeseran pelat akibat benturan docking.
3. Mencegah benturan keras antara jig elektroda dan bahu pemosisian tipe R; mengadopsi mode docking kontak lunak untuk pra-pemusatan mekanis.
4. Setelah pra-pemusatan mekanis, selesaikan kompensasi koordinat probe per spesifikasi proses EDM. Jangan pernah melewatkan pemeriksaan halus dan hanya mengandalkan hasil pemusatan mekanis untuk pemesinan akhir.
5. Periksa positioning-shoulder di bawah kaca pembesar setiap 7-10 hari kerja; segera ganti pelat setelah ditemukan lekukan, goresan, atau takik.
Operasi yang tidak tepat harus dihindari
1. Pemasangan tanpa membersihkan permukaan yang menyatu: serpihan yang diapit menghasilkan penyimpangan kemiringan yang tersembunyi.
2. Docking dengan bantuan palu yang keras: benturan keras menghasilkan lekukan mikro yang tidak terlihat pada bahu pemosisian.
3. Pengencang sekrup torsi berlebih: menyebabkan tegangan internal dan distorsi geometrik permanen pada badan pelat.
4. Lewati kalibrasi halus probe dan ambil keluaran pemusatan mekanis sebagai tolok ukur pemesinan akhir.
Mengapa Memilih JWGRIP
1. Pengalaman Penelitian dan Pengembangan EDM yang Praktis Tim teknik kami mengumpulkan banyak masukan di lokasi dari teknisi cetakan. Iterasi produk dioptimalkan untuk kemacetan di toko nyata, bukan hanya parameter gambar teoretis.
2. Pemeriksaan Pra-Pengiriman Seluruh Unit yang Ketat Banyak pesaing hanya melakukan pemeriksaan dimensi pengambilan sampel. Setiap Pelat Pemusatan EDM Tipe R 70×70 JWGRIP melengkapi pemeriksaan geometrik seluruh item CMM untuk menyaring komponen yang tidak sesuai sebelum pengiriman.
3. Waktu Proses yang Stabil Untuk Pesanan Standar & Khusus Produk 70×70 spesifikasi standar menjaga stok produksi. Untuk persyaratan bos posisi atau tata letak lubang khusus, tim teknik menyelesaikan tinjauan gambar dalam waktu 12 hari kerja dan mengonfirmasi jadwal yang layak. Waktu tunggu pesanan standar: 10-15 hari kerja.
4. Dukungan Teknis Berorientasi Aplikasi Ketika pelanggan mengalami kebingungan perakitan atau kinerja pemusatan yang tidak normal, tim dukungan teknis memberikan saran pemecahan masalah praktis berdasarkan pengalaman lokakarya EDM yang sebenarnya.
5. Manajemen Ketertelusuran Batch Lengkap Setiap pelat memiliki nomor seri eksklusif. Setelah terjadi masalah tak terduga terkait pemosisian, parameter produksi asli dan arsip inspeksi dapat diambil dengan cepat untuk analisis teknis penyebab utama.
Pertanyaan Umum
Q1: Dapatkah Pelat Pemusatan EDM JWGRIP Tipe R 70x70 menghilangkan semua deviasi pemusatan?
A1: Ini memberikan tolok ukur pra-pemusatan mekanis yang stabil dan tidak dapat menghilangkan setiap sumber penyimpangan. Kompensasi koordinat berbasis penyelidikan akhir tetap wajib. Kesalahan pemosisian juga dapat disebabkan oleh keausan elektroda-jig, pemasangan perlengkapan yang longgar, atau deformasi batang elektroda. Operator harus memeriksa seluruh rakitan jig secara berkala.
Q2: Apakah pelat tengah ini cocok untuk sering melakukan docking pada jig elektroda grafit berukuran besar dan berat?
A2: Mendukung pekerjaan pemusatan grafit-elektroda-jig. Untuk rakitan yang sangat berat, kendalikan gaya kontak dok dengan ketat dan cegah benturan keras. Bahkan dengan optimasi R-chamfer, beban tumbukan yang berlebihan masih menghasilkan kerusakan lekukan pada bahu pemosisian.
Q3: Dapatkah Anda menyesuaikan pola lubang non-standar atau dimensi bos pemosisian khusus?
A3: Ya. Harap kirimkan gambar teknis lengkap dengan persyaratan yang jelas untuk tata letak lubang, geometri posisi bos, kerataan dan toleransi paralelisme. Departemen teknik mengevaluasi kemampuan manufaktur dalam 12 hari kerja dan mengeluarkan penawaran resmi.
Q4: Kondisi kerusakan apa yang tidak termasuk dalam garansi?
A4: Ini milik komponen penahan kerja pemosisian presisi tinggi. Garansi mencakup cacat yang berasal dari pabrik pada saat pengiriman seperti kerataan, paralelisme, dan kekerasan yang di luar spesifikasi. Kerusakan yang disebabkan oleh tabrakan, pemasangan torsi yang tidak tepat, goresan partikel, dan keausan normal di luar cakupan garansi.
Kategori Terkait
mengirimkan permintaan
Info kontak
-
Alamat
No.44, Jalan Kewirausahaan Daning, Kota Humen, Kota Dongguan, Provinsi Guangdong, Cina
-
Telp
-
Surel
Selamat datang untuk mengirimkan pertanyaan ke JWGRIP. Tim teknis dan penjualan profesional kami akan memberikan pilihan perlengkapan gratis, desain solusi yang disesuaikan, dan penawaran harga yang akurat.
Rekomendasi Berita