Indonesia
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

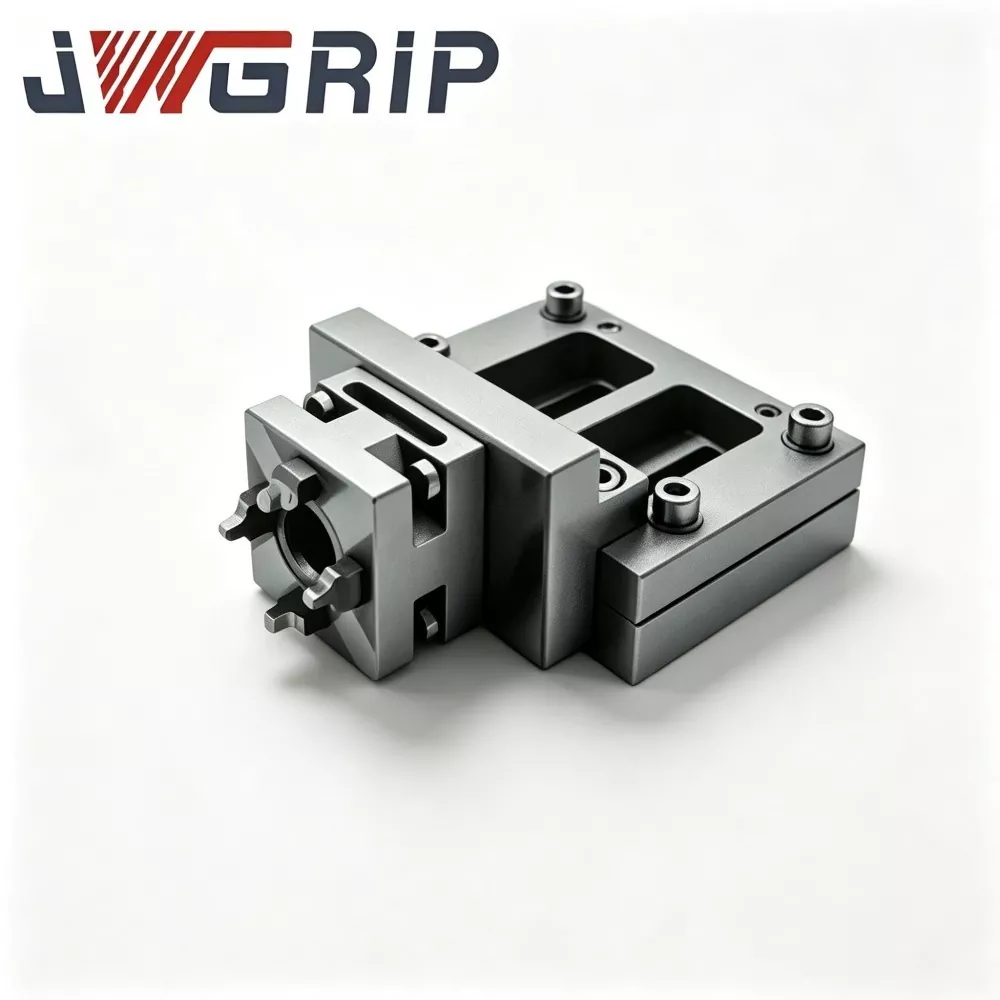
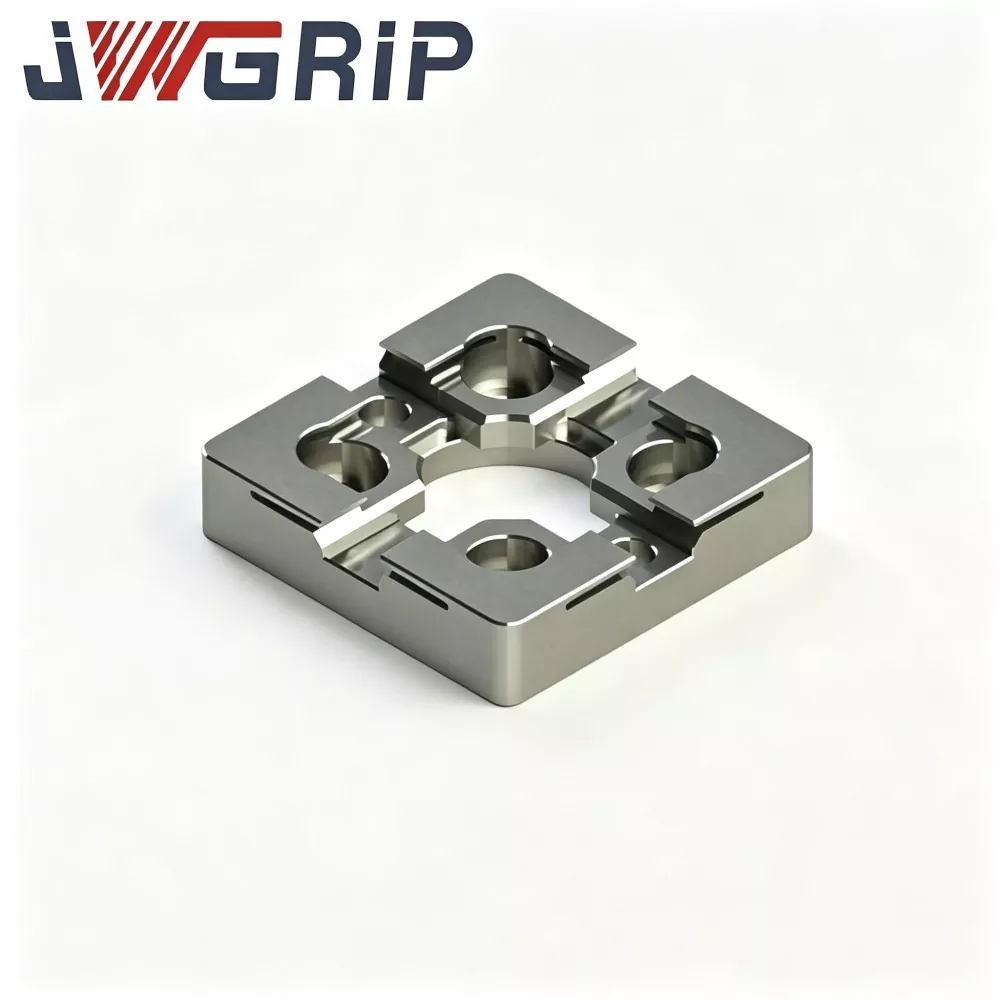

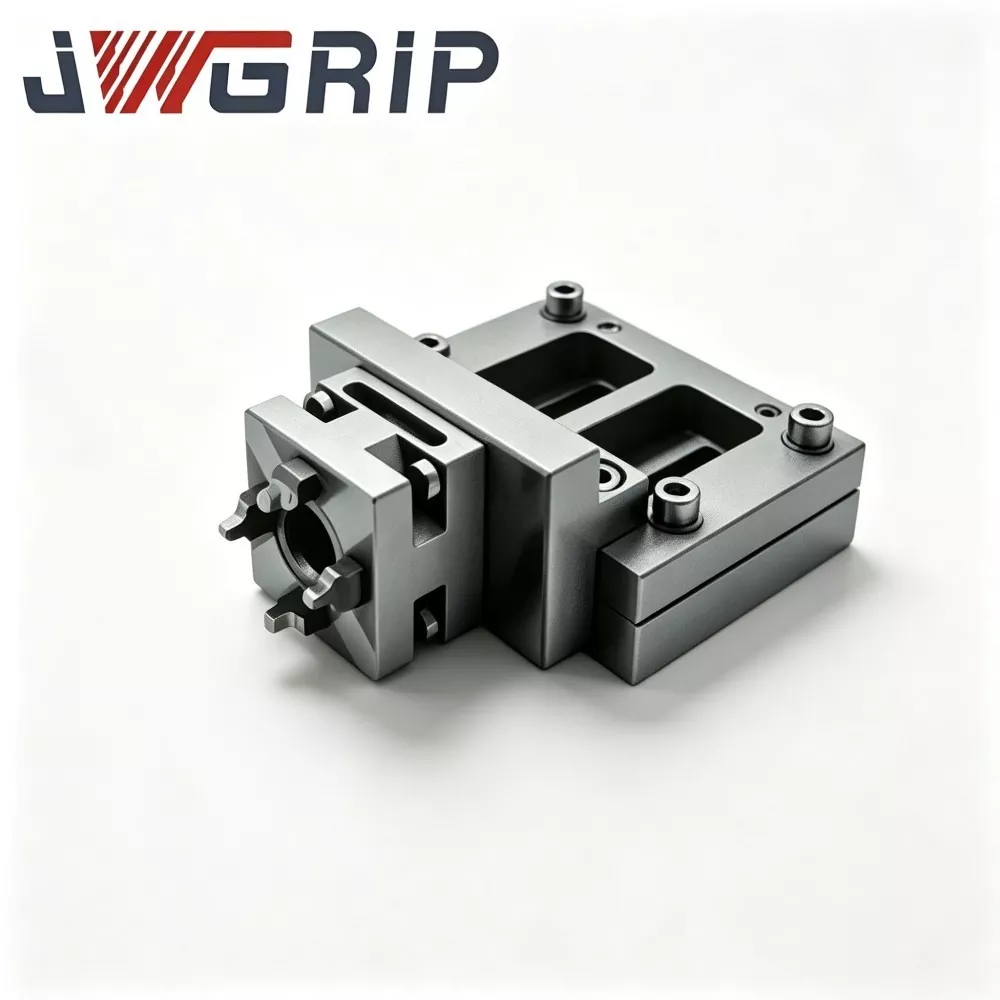
Palet Titik Nol Empat Pusat untuk Perlengkapan CNC
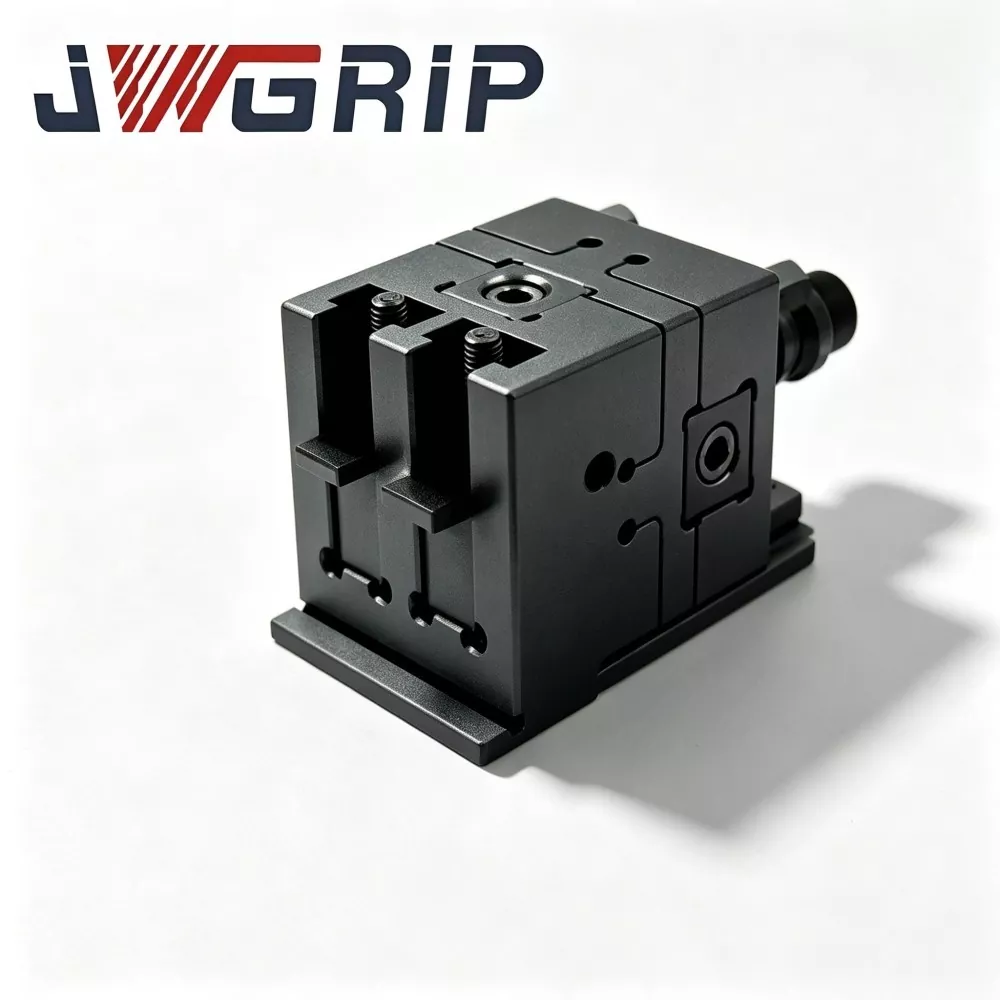
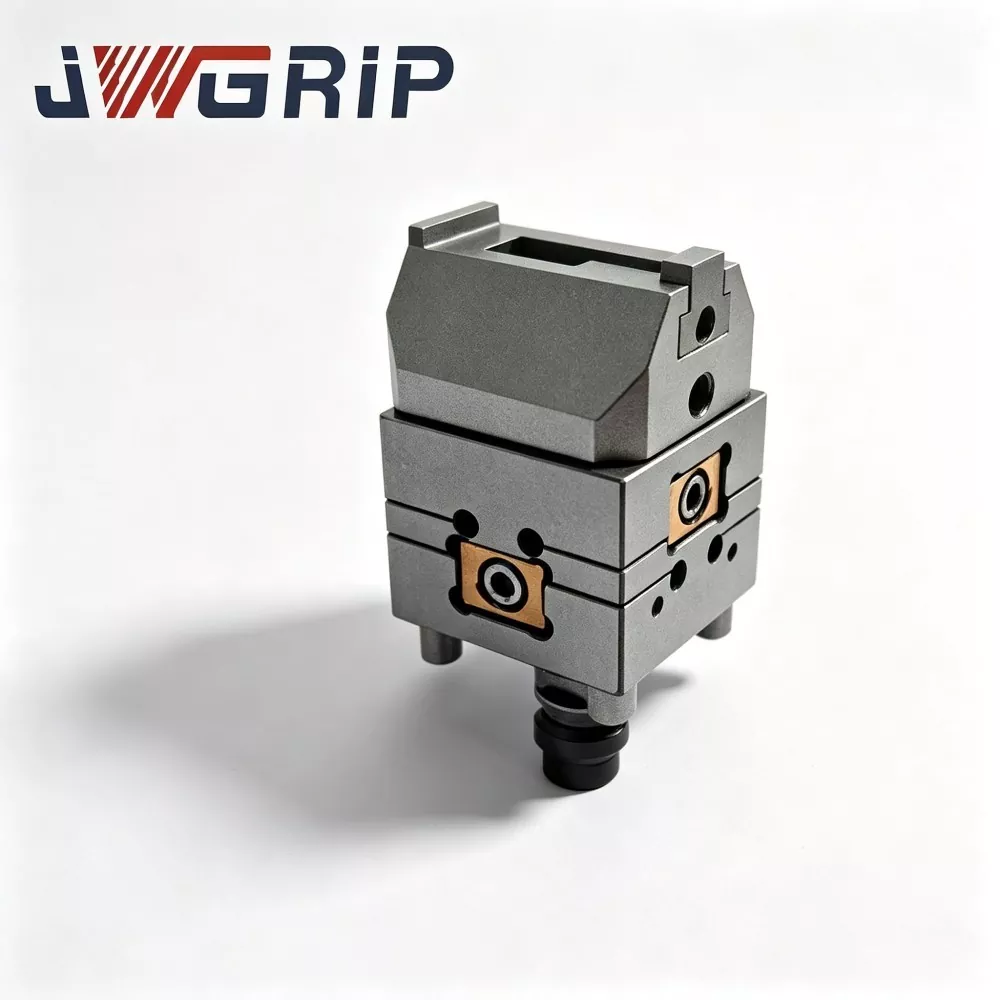
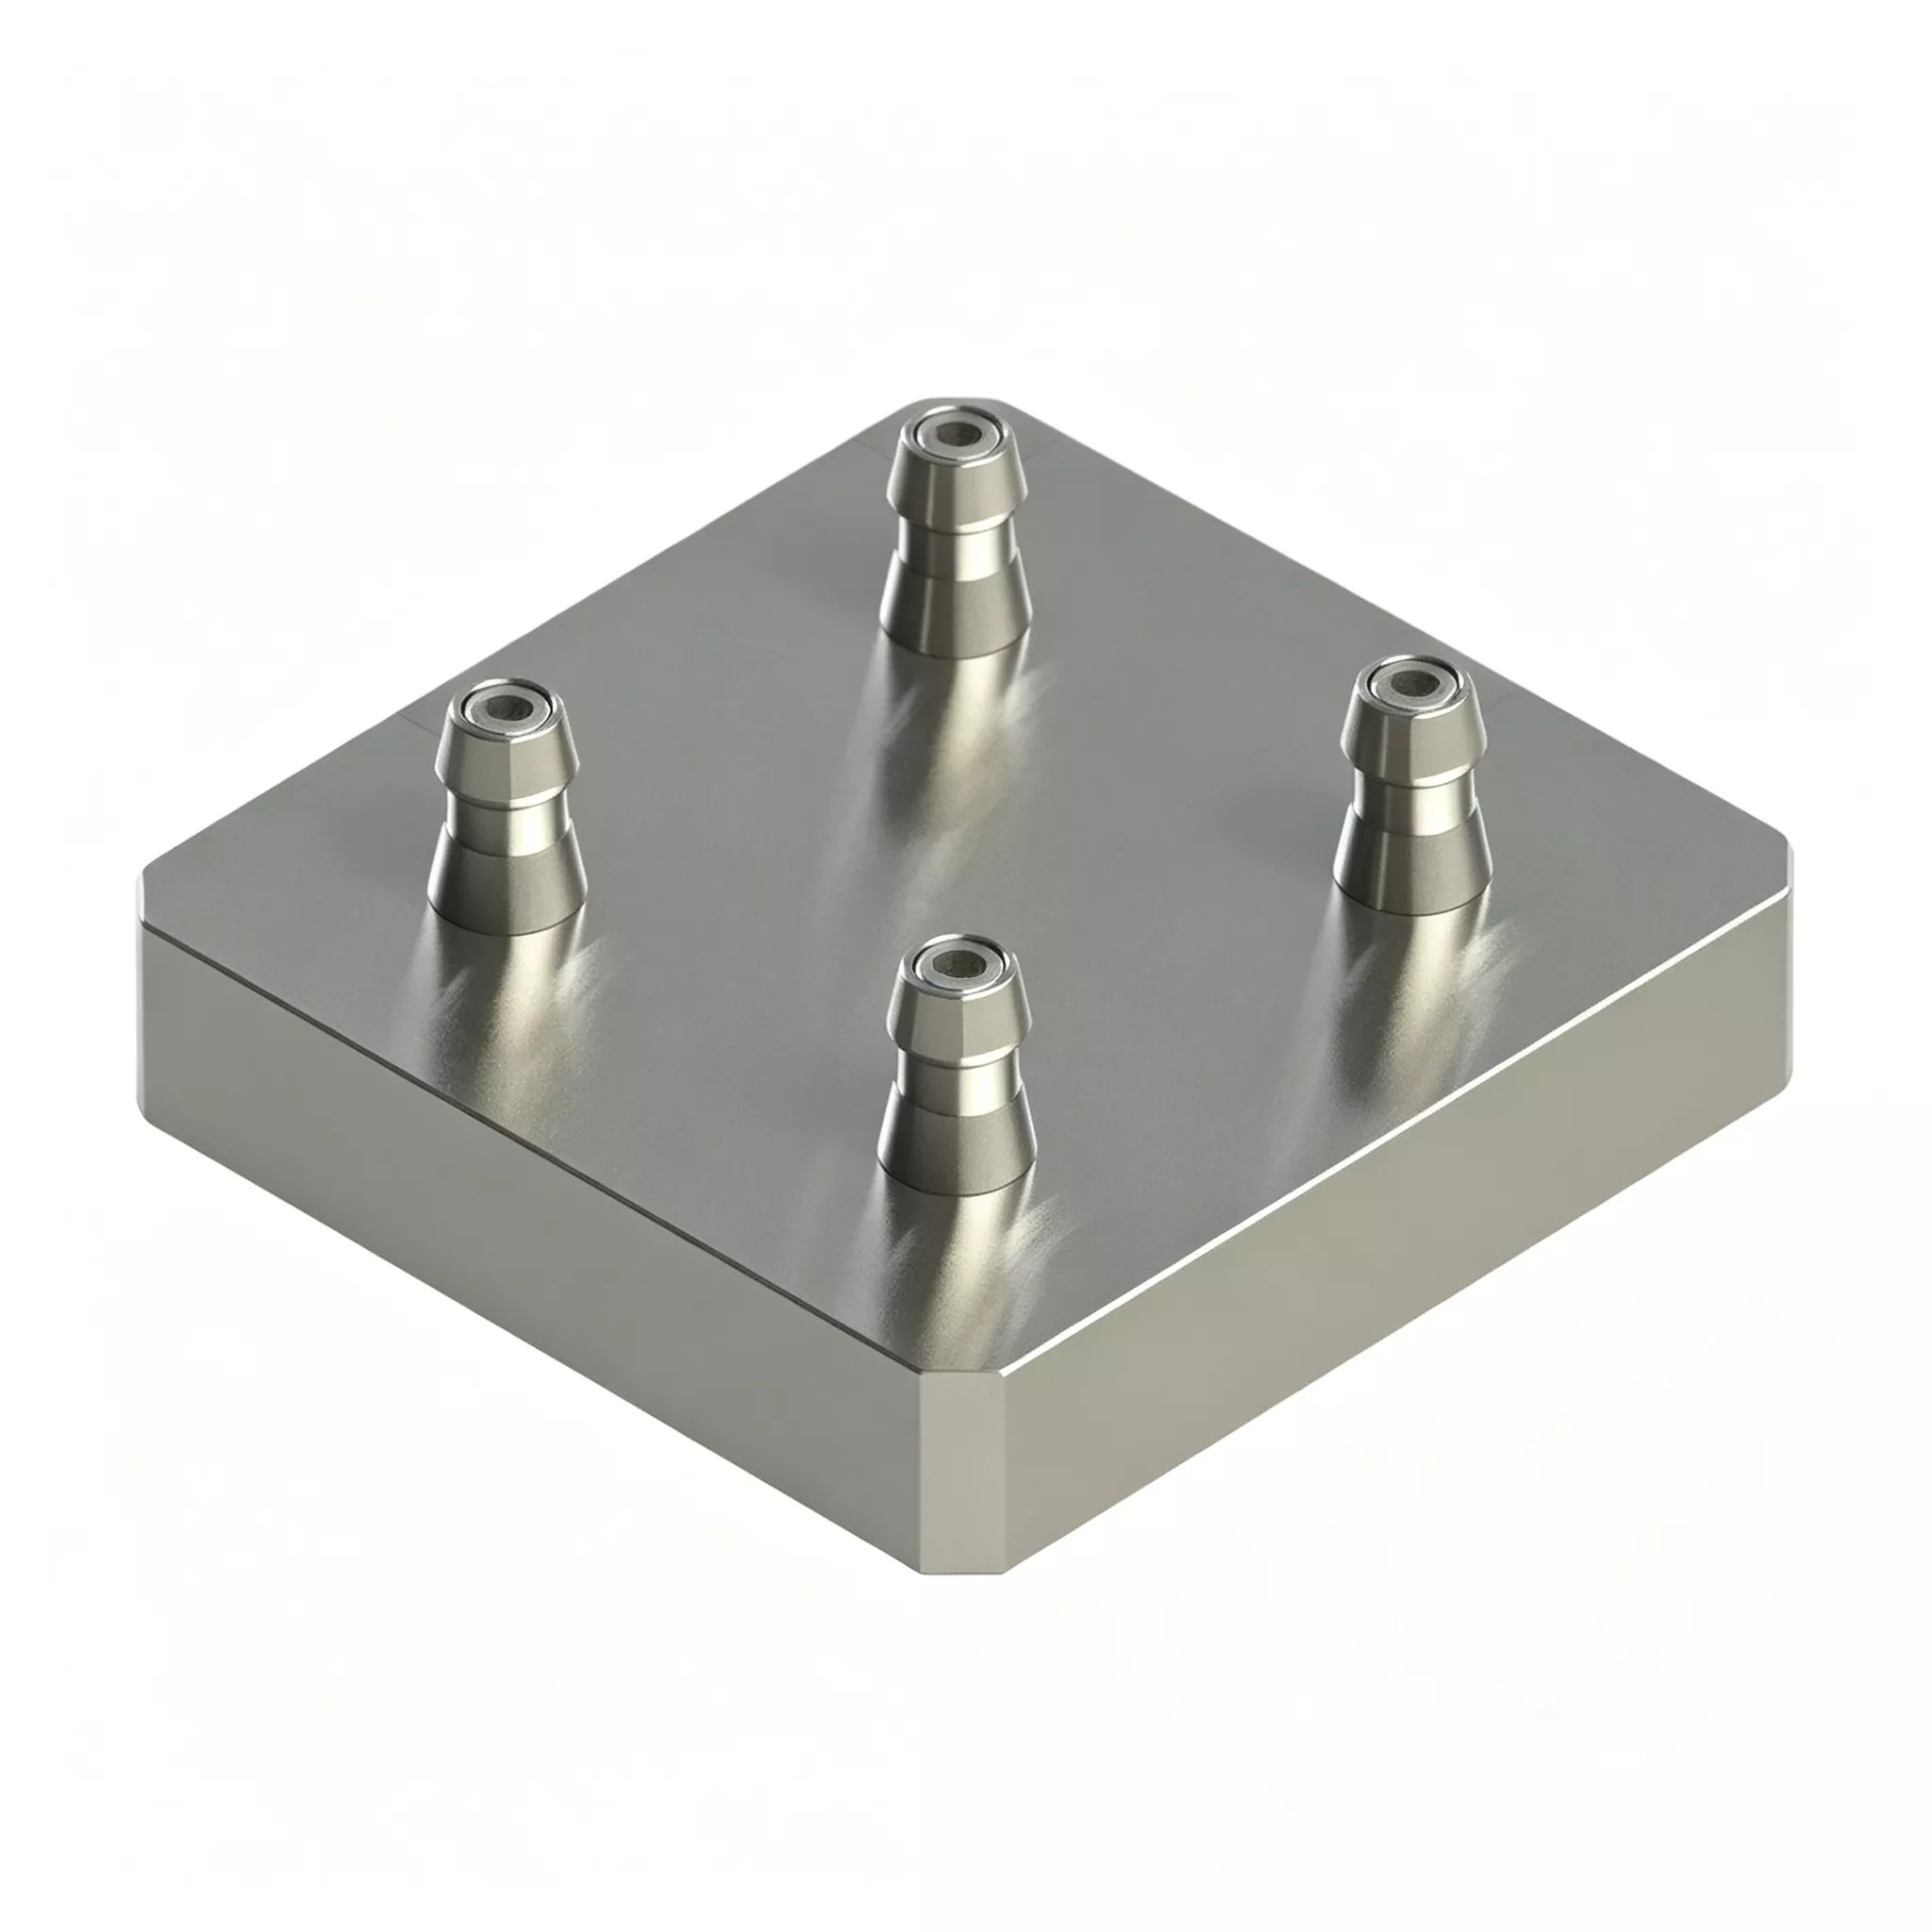
JWGRIP adalah produsen dan pemasok Palet Titik Nol Empat Pusat Profesional untuk Perlengkapan CNC di Tiongkok. Four Center Zero Point Pallet milik Seri Zero Point Pallet, dikembangkan untuk skenario produksi mode campuran campuran tinggi-volume rendah-volume rendah yang tersebar luas yang berlaku di industri permesinan modern. Selamat datang untuk bertanya!
Palet Titik Nol Empat Pusat untuk Perlengkapan CNC ini dapat secara efektif menyelesaikan masalah produksi fleksibel. Empat unit pemosisian titik nol yang lengkap diintegrasikan ke dalam basis keseluruhan yang kompak, dan keempat stasiun kerja sepenuhnya independen. Pengguna dapat secara bersamaan menjepit empat benda kerja yang identik, atau memasang empat perlengkapan berbeda untuk pemrosesan jalur campuran. Tidak diperlukan perakitan multi-baki di lokasi. Posisi dan ketinggian semua stasiun kerja telah dikalibrasi sebelum meninggalkan pabrik untuk memastikan konsistensi.
Komposisi Perangkat Keras Inti
Palet Titik Nol Empat Pusat JWGRIP 120×120 mencakup rakitan berikut:
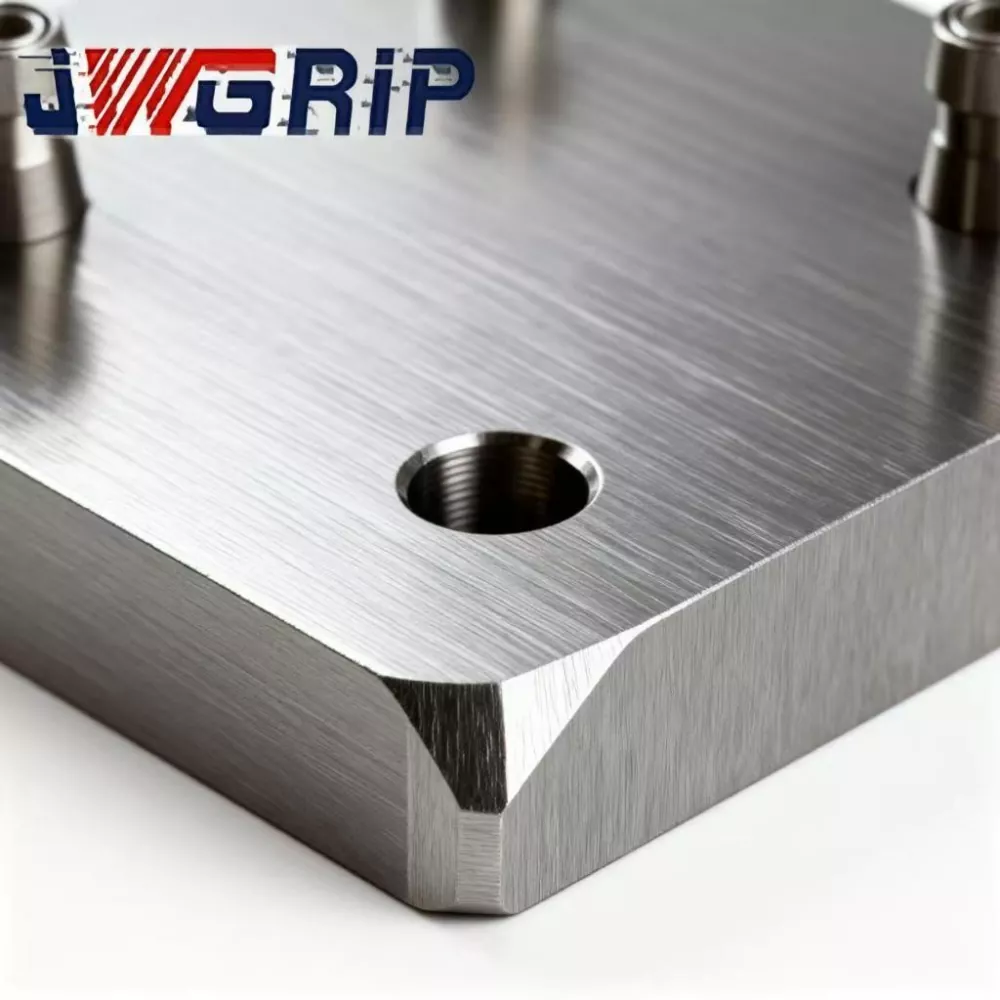
· Dasar palet baja paduan monolitik yang ditempa dan ditempa
· Empat rakitan pengunci bushing titik nol independen dalam tata letak matriks
· Modul distribusi pneumatik sinkron bawaan
· Alur pengalihan chip individual untuk setiap stasiun lokasi
· Port layanan udara bertekanan
· Pelat penutup pelindung untuk menutupi stasiun yang tidak digunakan
Pembeda utamanya dibandingkan perlengkapan multi-stasiun biasa: empat stasiun beroperasi sepenuhnya independen satu sama lain.
Dua Mode Produksi Praktis
Mode 1: Produksi Massal Empat Stasiun untuk Benda Kerja Identik
1. Pasang empat dudukan perlengkapan yang dilengkapi tiang tarik ke keempat stasiun.
2. Pasokan udara bertekanan 0,5-0,7 MPa; modul pneumatik sinkron mengunci keempat rakitan bushing secara bersamaan.
3. Sinyal konfirmasi kunci diumpankan kembali ke sistem CNC, dan mesin menjalankan siklus pemotongan.
4. Setelah pemesinan selesai, lepaskan tekanan udara untuk membuka kunci. Empat bagian yang sudah jadi dihilangkan dalam satu siklus untuk meningkatkan hasil per jam.
Mode 2: Pemesinan Garis Campuran yang Fleksibel untuk Berbagai Bagian
1. Muat perlengkapan yang sesuai dengan empat benda kerja berbeda ke stasiun terpisah.
2. Terapkan udara bertekanan untuk mengunci semua stasiun. CNC menjalankan program pemesinan khusus secara berurutan untuk setiap stasiun.
3. Ketika produksi satu pesanan selesai, ganti perlengkapan hanya di stasiun target yang relevan. Stasiun-stasiun yang tersisa tetap ditutup tanpa pembongkaran total.
4. Sangat mengurangi waktu henti selama seringnya pergantian produk.
Desain Rekayasa
· Basis baja paduan mengalami dua tahap penuaan pereda tegangan: penuaan pertama setelah pemesinan kasar, penuaan sekunder setelah semi-finishing. Tegangan penjepitan yang berulang, perubahan suhu sekitar, dan getaran pemotongan terus menerus biasa terjadi di bengkel mode campuran. Pelepasan tegangan yang tidak memadai menyebabkan deformasi mikro yang tidak terlihat dan merusak akurasi posisi multi-stasiun. Penuaan ganda JWGRIP memaksimalkan pelepasan tekanan internal untuk geometri stabil jangka panjang.
· Bushing pemosisian menggunakan baja bantalan dengan ketahanan aus yang tinggi. Lubang bagian dalam menerima quenching plus honing super-finishing untuk menjamin kinerja pencarian lokasi independen yang andal untuk setiap stasiun.
· Toleransi posisi dan perbedaan ketinggian stasiun-ke-stasiun dikontrol secara ketat untuk memenuhi persyaratan stabilitas produksi jalur campuran.
Keuntungan Inti
1. Minimalkan waktu henti yang disebabkan oleh seringnya pergantian pesanan
Tidak perlu membongkar setiap perlengkapan selama peralihan produk. Hanya stasiun yang membutuhkan perlengkapan pesanan baru yang dapat ditukar; stasiun lain tetap berjalan. Waktu idle mesin turun tajam untuk lingkungan pesanan dengan campuran tinggi dan volume rendah.
2. Hilangkan kesalahan perakitan yang disebabkan oleh manusia dari beberapa palet terpisah
Penumpukan manual dan pemasangan palet titik nol yang terpisah dapat menghasilkan deviasi posisi sebesar 7-8 μm. JWGRIP menyelesaikan kalibrasi multi-stasiun secara internal: toleransi posisi ≤±0,004 mm, perbedaan ketinggian stasiun-ke-stasiun ≤0,0025 mm. Ini menghemat waktu berjam-jam untuk pemasangan dan penyetelan di lokasi.
3. Satu perangkat keras mencakup tugas volume massal dan campuran tinggi-volume rendah
Jalankan pemesinan empat bagian identik untuk hasil maksimum selama pesanan dalam jumlah besar. Beralih ke mode garis campuran untuk pesanan terfragmentasi. Tidak perlu membeli perlengkapan terpisah untuk dua skenario produksi, sehingga menurunkan investasi aset tetap.
4. Memaksimalkan penggunaan kembali aset perlengkapan yang ada dengan kompatibilitas tiang tarik titik nol standar D20
Basis perlengkapan titik nol ukuran kecil yang ada di bengkel dapat digunakan kembali secara langsung setelah memasang kembali kancing tarik D20 standar. Hindari pembuatan ulang perlengkapan secara penuh dan pertahankan investasi perlengkapan sebelumnya.
5. Desain alur pengalihan chip independen per stasiun
Keripik pemotong besi dan aluminium mengalir melalui alur khusus untuk setiap stasiun. Jebakan chip di dalam celah bushing posisi sangat berkurang. Dalam kondisi saluran campuran pertukaran perlengkapan yang sering, frekuensi pembersihan berkurang dan risiko kegagalan pemosisian yang dipicu oleh chip dapat dimitigasi.
Kasus Nyata
Kasus 1: Prosesor-Aksesori-Perangkat Medis
Pelanggan ini menerima pesanan dengan campuran tinggi dan volume rendah, beralih antara 3-5 varian suku cadang mini setiap hari kerja.
· Sebelum peningkatan versi: palet titik nol satu stasiun digunakan. Setiap penggantian memerlukan pelepasan perlengkapan, pembersihan, penjepitan ulang, dan penunjuk dial, yang memakan waktu 40-60 menit. Banyak jam kerja mesin yang terbuang pada pekerjaan penyetelan.
· Setelah menerapkan beberapa palet titik nol empat pusat JWGRIP dan mengadopsi mode pemesinan jalur campuran: pembongkaran perlengkapan secara penuh tidak lagi diperlukan. Hanya perlengkapan stasiun target yang diganti. Rata-rata waktu pergantian turun menjadi 8-15 menit.
· Statistik produksi setengah tahun menunjukkan pemanfaatan peralatan mesin meningkat sebesar 24%. Pabrik dapat menerima pesanan pelanggan yang lebih terfragmentasi tanpa membeli mesin CNC tambahan.
Kasus 2: Subkontraktor Komponen 3C di Pearl River Delta
Bengkel ini menangani pesanan massal dalam jumlah besar dan pekerjaan sampel dalam jumlah kecil pada mesin CNC yang sama.
· Selama periode pemesanan massal: empat stasiun memproses suku cadang yang identik untuk menghasilkan throughput yang tinggi.
· Ketika tugas sampel dalam jumlah kecil tiba: menempati satu atau dua stasiun untuk produksi sampel sementara stasiun lain tetap menjalankan produksi massal.
· Pemrosesan sampel tidak lagi mengganggu ritme produksi massal, dan waktu pengiriman sampel dipersingkat secara signifikan.
Alur Kerja Produksi Lengkap
① Penempaan & penempaan baja paduan kosong
② Pemesinan kasar
③ Penuaan pereda stres pertama
④ Semi-finishing
⑤ Penuaan pereda stres sekunder
⑥ Penggiling 5 sumbu: giling semua lubang pemasangan bushing dalam pengaturan penjepitan satu kali
⑦ Pemasangan bushing
⑧ Perakitan segel sirkuit udara
⑨ Uji penahan tekanan kedap udara
⑩ Inspeksi dimensi CMM stasiun penuh
⑪ Perawatan perlindungan anti karat
⑫ Kemasan tahan guncangan siap ekspor
Daftar Periksa Inspeksi
1. Uji akurasi pemosisian ulang yang independen untuk setiap stasiun
2. Pengukuran CMM untuk toleransi posisi empat stasiun, perbedaan ketinggian, dan paralelisme
3. uji kedap udara penahan udara selama 5 menit; penurunan tekanan maksimum yang diijinkan ≤0,02 MPa
4. Uji fungsional penguncian-pembukaan kunci sinkron siklik di empat stasiun
Panduan Seleksi
· Analisis struktur pesanan Anda: Untuk produksi massal varian tunggal yang dominan, jalankan pemesinan bagian identik di empat stasiun. Jika pesanan campuran tinggi-volume rendah menyumbang porsi yang besar, lakukan penilaian secara hati-hati terhadap risiko gangguan fisik perlengkapan-ke-perlengkapan di empat stasiun untuk menghindari tabrakan.
· Konfirmasi spesifikasi kancing penarik titik nol di lokasi Anda. Versi standar cocok dengan kancing tarik D20. Rakitan bushing khusus dapat dikembangkan untuk ukuran tiang tarik alternatif.
· Untuk integrasi jalur produksi otomatis: menjamin tekanan sumber udara bengkel yang stabil dalam kisaran 0,5-0,7 MPa dan cadangan titik sinyal IO untuk sistem kontrol PLC.
· Hitung total tinggi tumpukan benda kerja ditambah perlengkapannya. Simulasikan jalur gerak pahat untuk mencegah benturan antara pahat dan palet selama pemotongan. Kirimkan gambar benda kerja ke tim teknis JWGRIP untuk penilaian interferensi jika Anda memiliki ketidakpastian.
Operasi Praktis
1. Pasang palet ke meja kerja peralatan mesin, kencangkan baut sesuai dengan persyaratan nilai torsi dalam panduan pengguna JWGRIP. Pengikatan torsi berlebih tidak diperbolehkan, karena deformasi badan dasar akan merusak keakuratan relatif multi-stasiun.
2. Pasang filter oli-air di bagian depan saluran masuk udara bertekanan. Kelembapan dan kotoran yang masuk ke dalam bushing akan memicu terjadinya karat, abrasi dan penurunan akurasi.
3. Semprotkan aerosol pelumas kering ke dalam bushing titik nol setelah setiap 100 jam kerja kumulatif. Dilarang keras menggunakan oli mesin cair, karena oli dapat menarik serpihan logam dan menyebabkan kegagalan bushing.
4. Pembersihan lokasi lubang dan alur pengalihan chip di setiap stasiun dengan udara bertekanan setelah pertukaran perlengkapan atau pada setiap pergantian shift. Jangan pernah meninggalkan serpihan logam di permukaan lokasi datum.
5. Pasang pelat penutup pelindung pada stasiun idle untuk menghalangi serpihan besi dan cairan pemotong agar tidak menyerang rakitan bushing.
6. Hindari benturan benda berat pada permukaan datum palet. Deformasi dasar akibat tabrakan biasanya tidak dapat diperbaiki di lokasi dan secara permanen merusak kinerja posisi multi-stasiun.
Dukungan Purna Jual
1. Garansi: Garansi unit penuh selama 12 bulan mencakup cacat produksi, tidak termasuk kesalahan pengoperasian oleh manusia. Klaim yang memenuhi syarat menikmati layanan perbaikan atau penggantian suku cadang gratis.
2. Sumber daya teknis: Dokumen operasi online dan tutorial video disediakan. Dukungan teknis jarak jauh berbayar tersedia untuk proyek pesanan volume besar.
3. Layanan modifikasi khusus: Penyesuaian dimensi luar, penggantian spesifikasi tiang tarik, penataan ulang tata letak stasiun didukung.
4. Evaluasi sampel: Sampel evaluasi dapat diatur; pembeli melakukan biaya pengiriman sampel.
Pertanyaan Umum
Q1: Apakah pemesinan jalur campuran pada benda kerja dengan bagian berbeda di empat stasiun akan mengganggu akurasi bersama?
J: Empat unit bushing secara fisik independen sepenuhnya; tindakan penguncian tidak saling mengganggu. Akurasi lokasi tetap stabil selama perlengkapan menghindari benturan fisik. Pembersihan rutin dengan udara bertekanan untuk setiap stasiun tetap disarankan untuk mencegah serpihan terciprat ke permukaan datum stasiun lain.
Q2: Apakah Palet Titik Nol Empat Pusat untuk Perlengkapan CNC diperlukan jika penggantian dalam jumlah kecil jarang terjadi?
J: Keunggulan perubahan dibandingkan efisiensi hanya terlihat pada pergantian varian yang sering terjadi setiap minggunya. Jika produksi sebagian besar berorientasi pada massa varian tunggal, palet titik nol satu stasiun atau dua stasiun menghasilkan kinerja biaya yang lebih baik.
Q3: Dapatkah basis perlengkapan lama saya digunakan kembali pada palet ini?
J: Basis perlengkapan yang dilengkapi dengan kancing tarik titik nol standar D20 dapat bekerja secara langsung. Rakitan bushing yang dibuat khusus diperlukan untuk spesifikasi tiang tarik lainnya.
Q4: Apakah Palet Titik Nol Empat Pusat JWGRIP 120×120 dapat digunakan pada mesin CNC 5 sumbu?
J: Ini kompatibel dengan peralatan 5 sumbu. Hitung tinggi total benda kerja ditambah perlengkapan untuk mengevaluasi risiko tabrakan spindel. Gambar benda kerja dapat diserahkan untuk penilaian teknis JWGRIP pada tahap seleksi.
Catatan Referensi Pengadaan
Banyak pabrik mempertimbangkan untuk membeli perlengkapan khusus dengan tujuan khusus dalam jumlah besar untuk peningkatan jalur fleksibel. Hal ini menyebabkan belanja modal yang tinggi ditambah risiko peralatan menjadi tidak berfungsi ketika pesanan berubah.
Nilai inti Pallet Titik Nol Empat Pusat JWGRIP untuk Perlengkapan CNC terletak pada dukungan produksi volume massal dan manufaktur jalur campuran campuran tinggi dalam satu unit perangkat keras. Hal ini memaksimalkan penggunaan kembali basis perlengkapan pelanggan yang ada, mengendalikan biaya retrofit produksi, dan mengurangi permasalahan perubahan efisiensi yang disebabkan oleh pesanan yang terfragmentasi. Ini sangat cocok untuk proyek peningkatan fleksibel bagi produsen pemrosesan komponen skala menengah dan kecil.
mengirimkan permintaan
Info kontak
-
Alamat
No.44, Jalan Kewirausahaan Daning, Kota Humen, Kota Dongguan, Provinsi Guangdong, Cina
-
Telp
-
Surel
Selamat datang untuk mengirimkan pertanyaan ke JWGRIP. Tim teknis dan penjualan profesional kami akan memberikan pilihan perlengkapan gratis, desain solusi yang disesuaikan, dan penawaran harga yang akurat.
Rekomendasi Berita