Indonesia
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

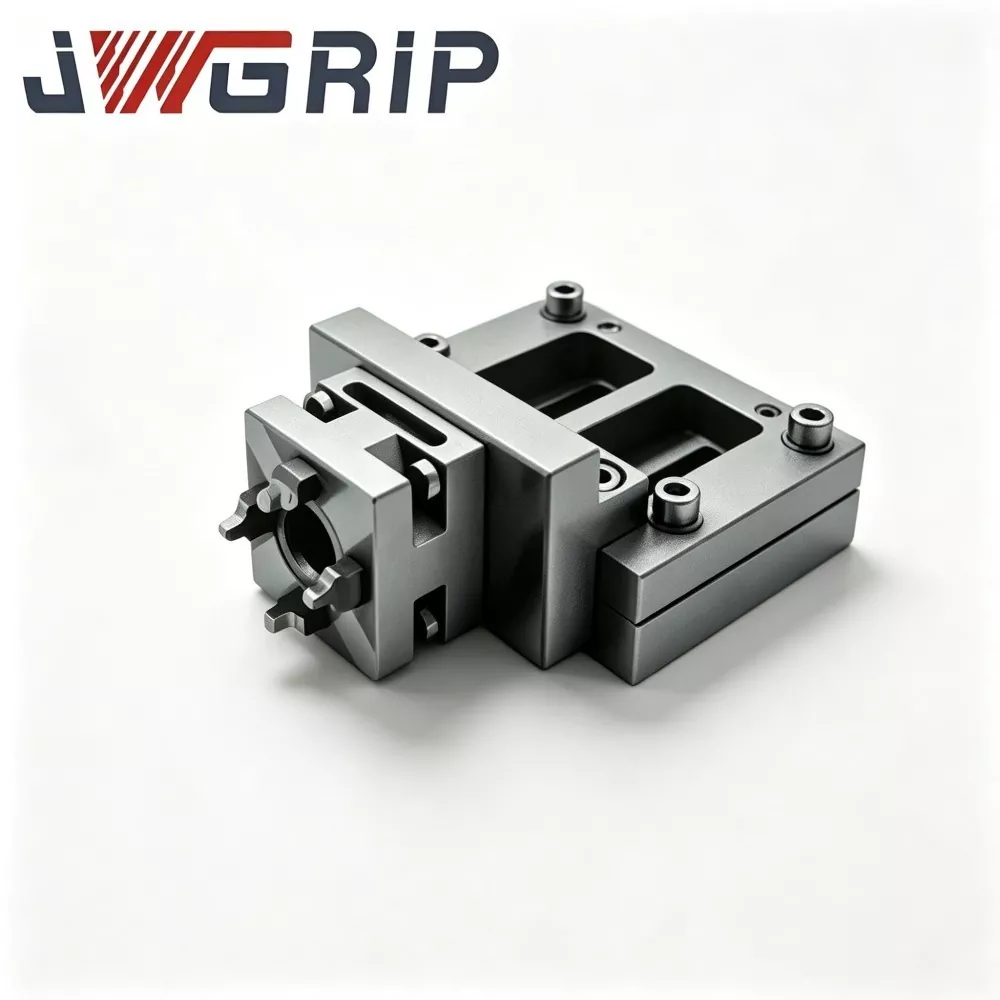
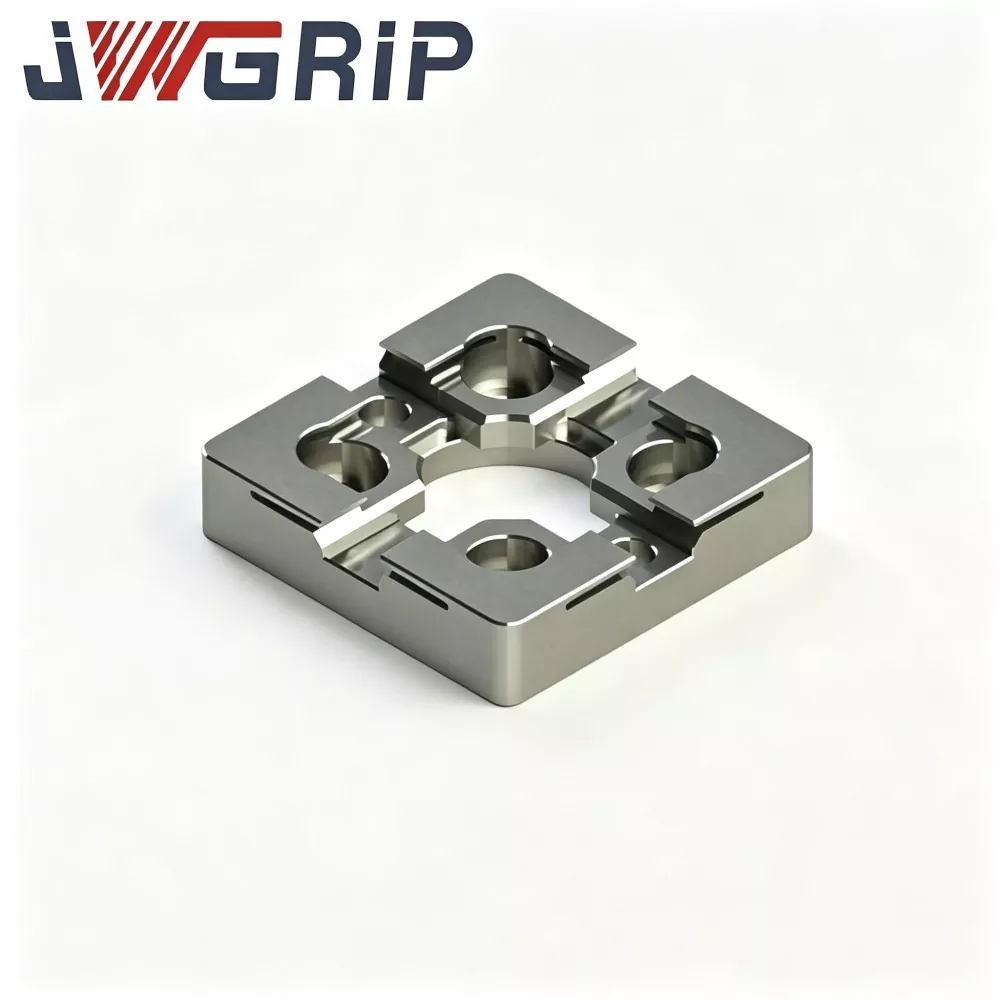

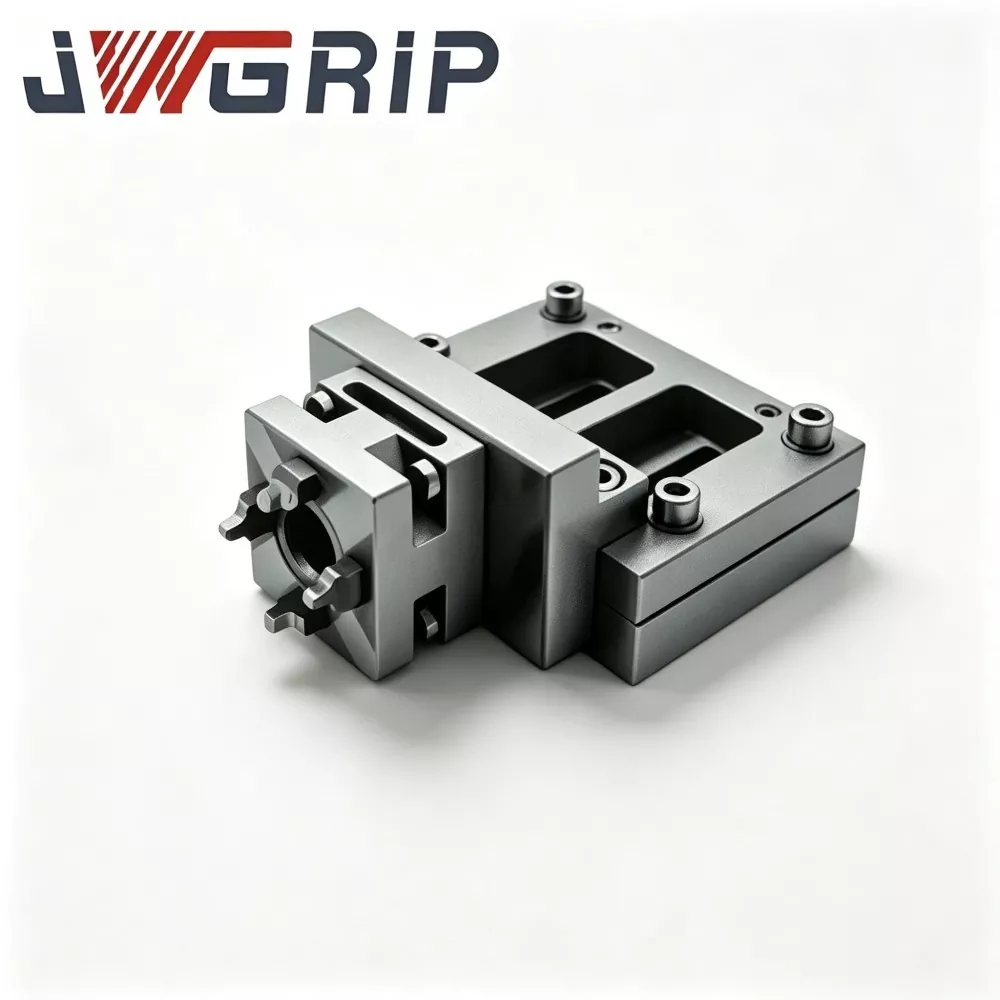
52 Pelat Perlengkapan Perubahan Cepat untuk Workholding CNC
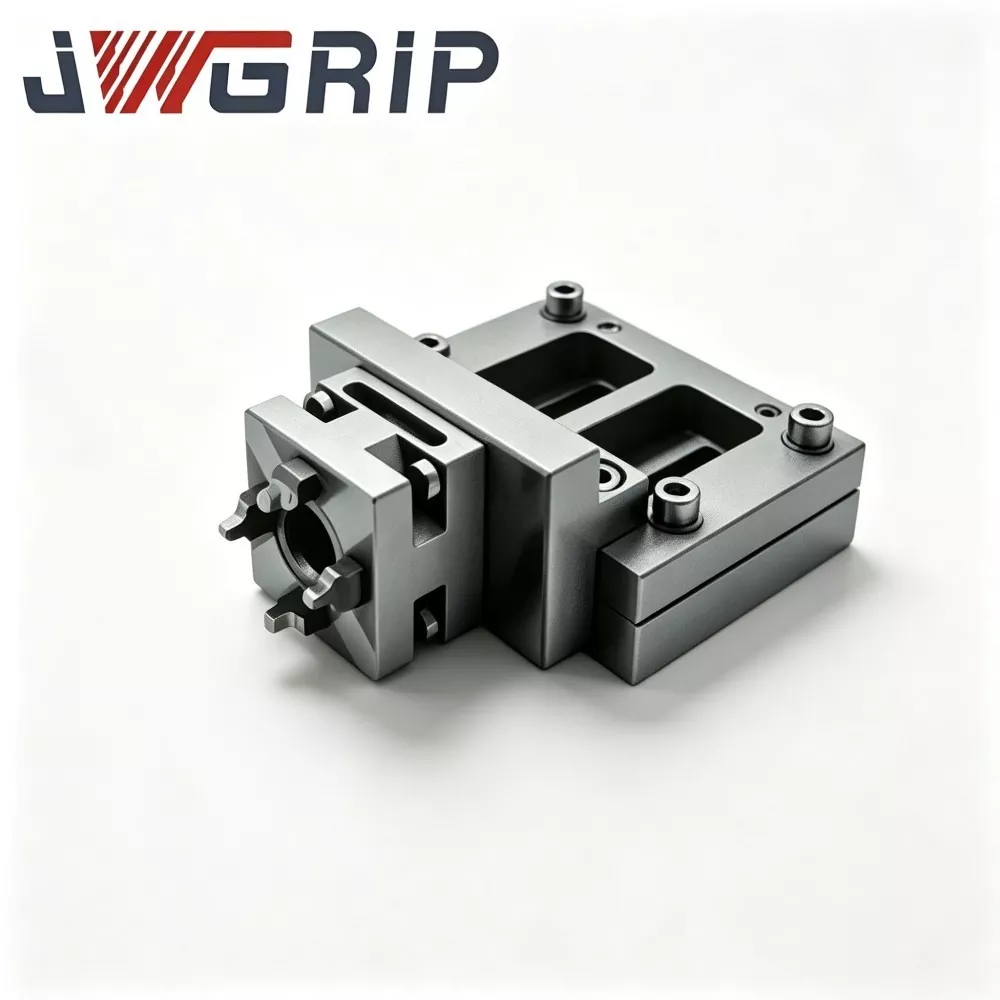
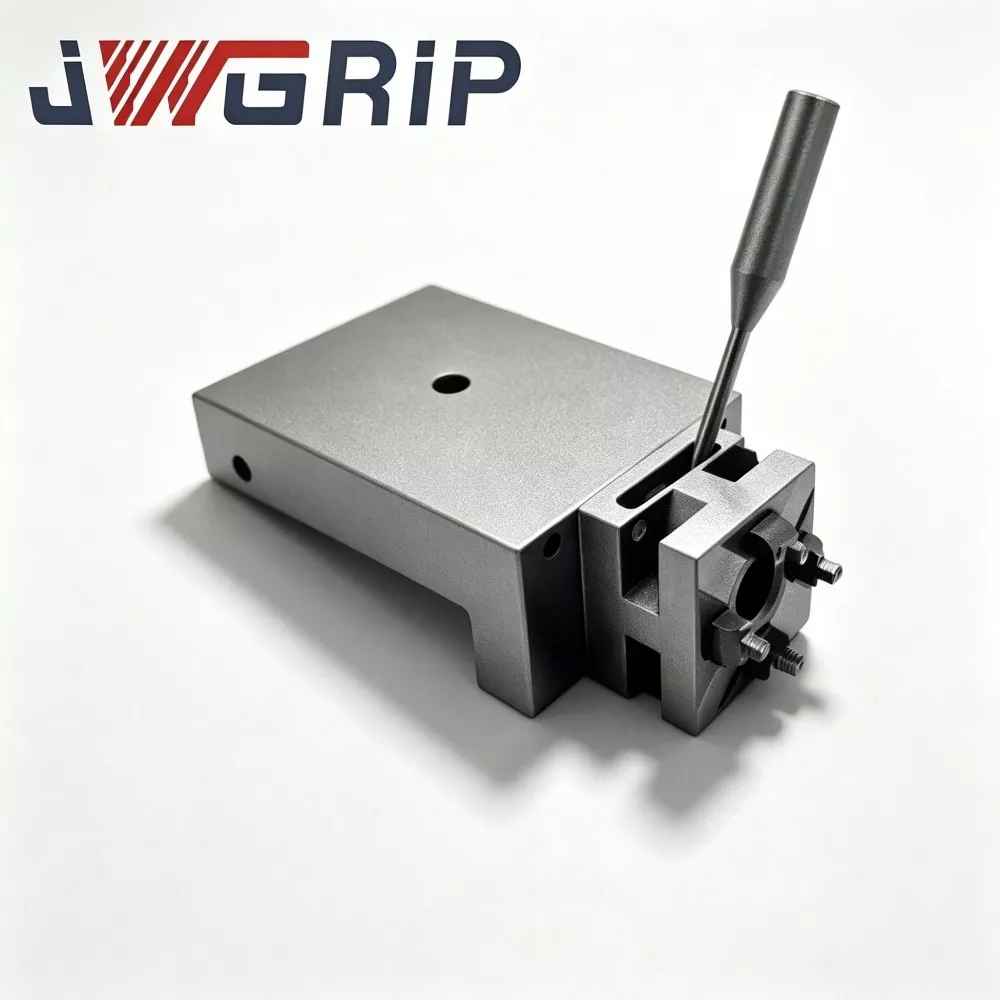
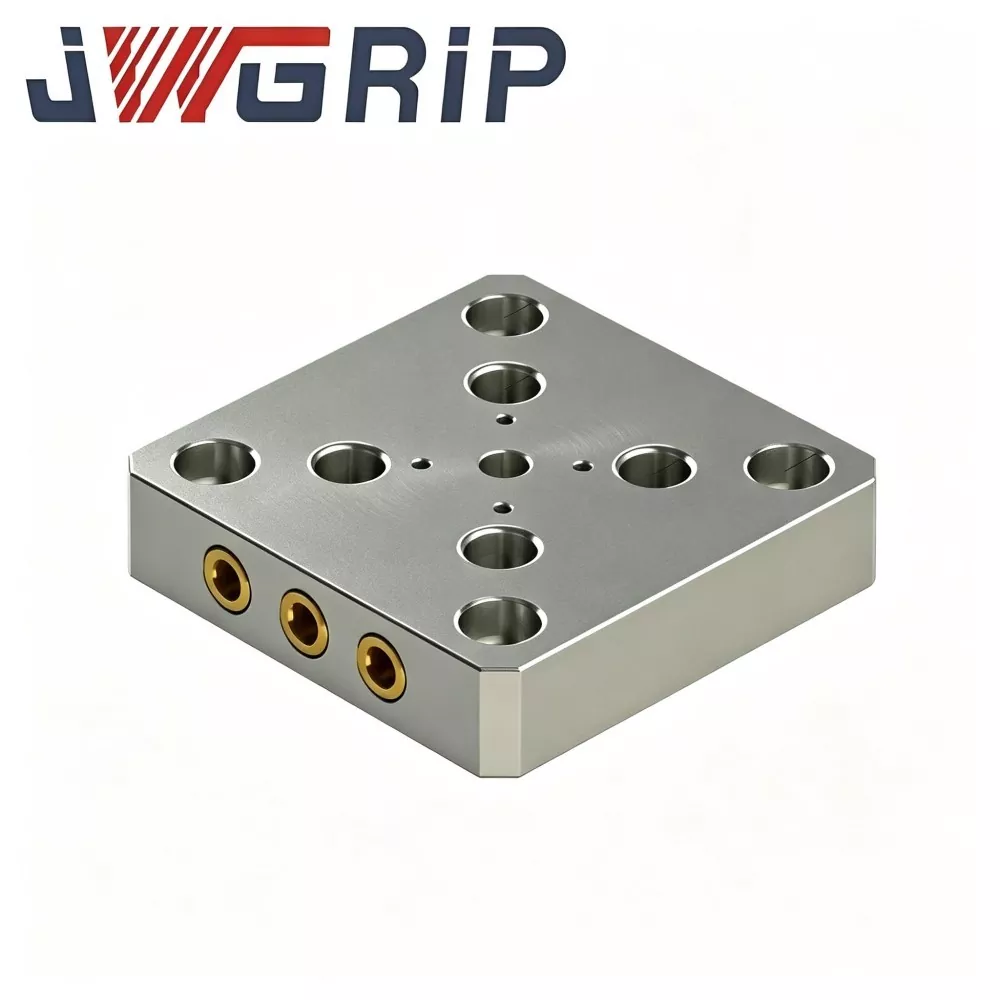
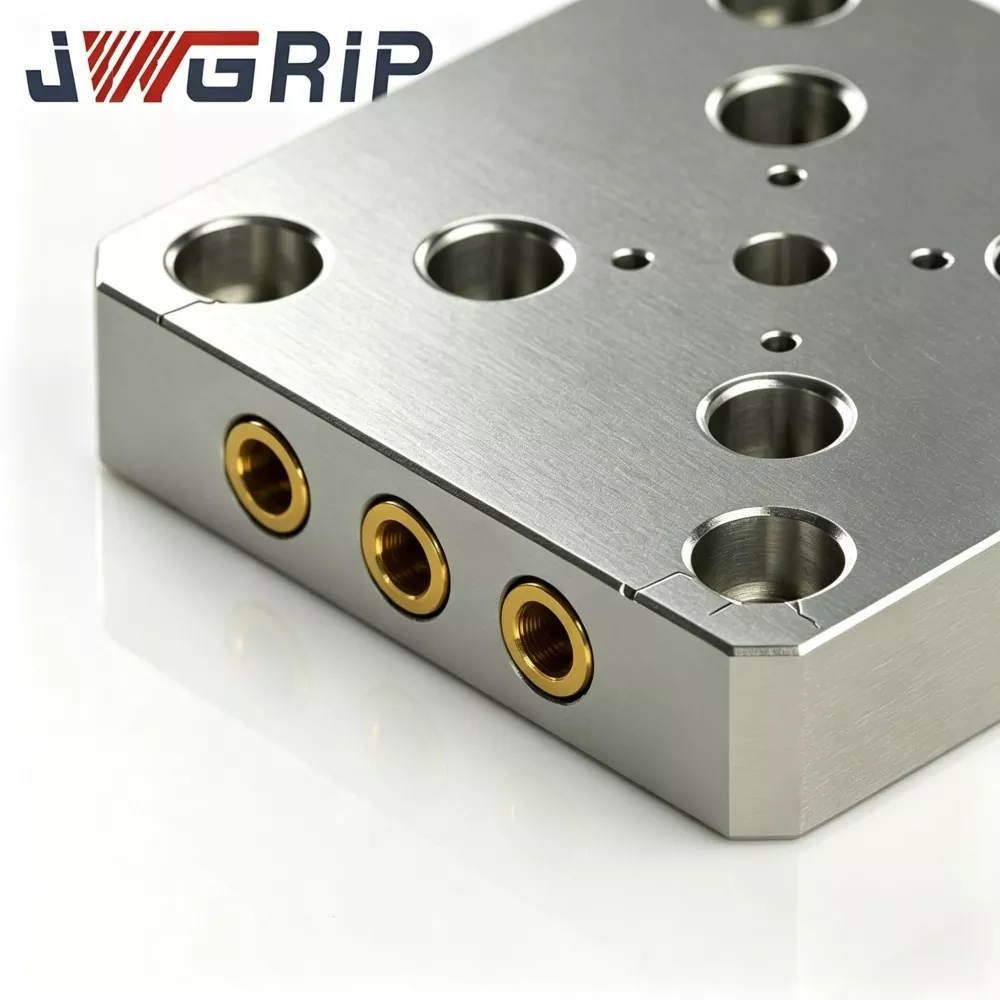
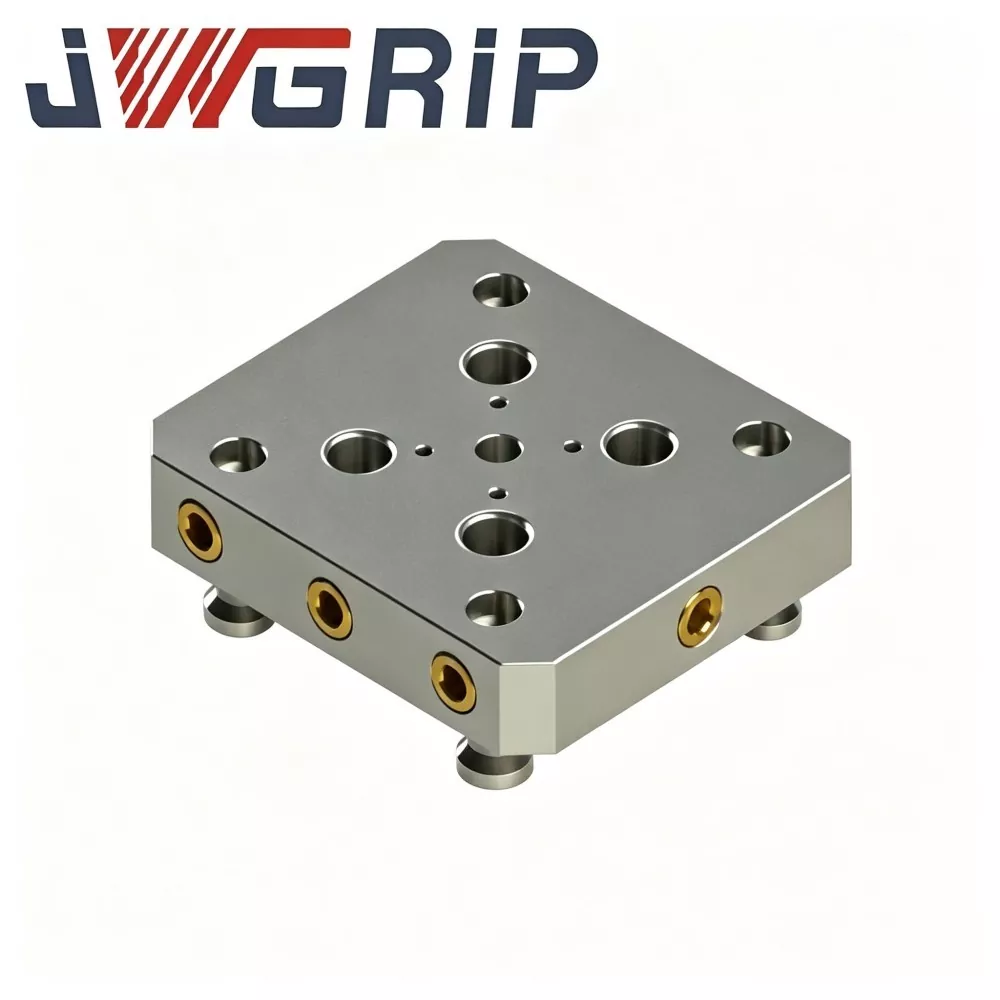
JWGRIP adalah produsen dan pemasok profesional Pelat Perlengkapan Perubahan Cepat 52 Langsung dari Pabrik & Disesuaikan untuk Workholding CNC di Cina. Ini adalah komponen perkakas atas terintegrasi berkinerja tinggi yang dirancang khusus dan disesuaikan untuk sistem pemosisian titik nol seri 52 di tempat kerja CNC. Ini mengintegrasikan platform bantalan perlengkapan, datum pemasangan tiang tarik, dan struktur pemosisian benda kerja tambahan ke dalam satu unit, mewujudkan pertukaran perlengkapan yang cepat untuk tugas pemesinan CNC multi-variasi dan batch variabel sekaligus menghilangkan kalibrasi datum berulang dan kombinasi perkakas transisi yang tersebar.
Pelat Perlengkapan Perubahan Cepat 52 yang canggih ini mengadopsi paduan aluminium cor berkepadatan tinggi atau material baja berkekuatan tinggi yang dipilih berdasarkan tingkat beban aktual, diproses melalui perlakuan penuaan pelepas tegangan majemuk, penggilingan presisi multi-lintasan, dan penggilingan permukaan ultra-presisi. Berbeda dari pelat perlengkapan giling biasa yang tidak diolah, pelat ini sepenuhnya melepaskan tegangan sisa internal dan secara efektif menahan deformasi kerataan di bawah tegangan penjepitan bolak-balik jangka panjang dalam produksi batch frekuensi tinggi. Menampilkan kerataan yang stabil dan akurasi datum yang tahan lama setelah siklus perubahan cepat yang berulang, pelat perlengkapan yang tahan lama ini sepenuhnya mematuhi standar keselamatan mesin industri CE.
Setiap batch menjalani pengujian komposisi bahan mentah yang ketat, pemesinan presisi multi-proses, inspeksi kerataan & toleransi posisi, serta verifikasi pertukaran siklik yang disimulasikan. 52 Pelat Perlengkapan Perubahan Cepat untuk Workholding CNC dapat diterapkan secara luas untuk konfigurasi perkakas stasiun kerja CNC baru dan penggantian pelat perlengkapan lama yang cacat & melayang di jalur produksi. Mendukung pasokan stok standar dan optimalisasi ukuran garis besar, tata letak lubang, tingkat material, dan perawatan anodisasi permukaan yang dapat disesuaikan, produk ini menyediakan solusi perkakas perubahan cepat yang stabil, presisi tinggi, dan fleksibel untuk pabrik pemrosesan CNC global, integrator perlengkapan, dan departemen teknik perkakas.
Penempatan Fungsional
Teknologi perlengkapan titik nol secara drastis mengurangi pergantian perlengkapan dari waktu ke waktu untuk pekerjaan CNC multi-varian dan telah menjadi solusi perkakas utama untuk bengkel multi-sumbu modern. Pelat Perlengkapan Perubahan Cepat 52 adalah platform perkakas atas yang berada di atas chuck titik nol seri 52; kancing tarik yang telah dipasang sebelumnya di bawah pelat mengikat collet penjepit internal, mengunci seluruh pelat ke chuck dalam hitungan detik pada satu datum pemosisian berulang.
Pelat ini menjalankan tiga fungsi utama secara bersamaan:
1. Platform bantalan atas: data atas datar untuk pemasangan vise, perlengkapan khusus, atau penjepitan benda kerja langsung.
2. Antarmuka pemasangan tiang tarik: lubang yang telah dibor dan diketuk di bagian bawah menemukan tiang tarik ke pola pencekam titik nol 52.
3. Datum benda kerja tambahan: tepi samping dan lubang pin dowel memberikan referensi lokasi sekunder untuk pemuatan berulang.
Kaskade kegagalan umum yang dipicu oleh pelat perlengkapan yang tidak dapat ditoleransi:
1. Hilangnya kerataan/kelengkungan permukaan atas → deviasi datum akibat penjepitan
2. Posisi lubang pemasangan tiang tarik menyimpang → tiang tarik tidak lagi masuk ke collet chuck dengan lancar
3. Lokasi permukaan bawah yang aus/penyok → pelat terletak tidak rata pada chuck
4. Konsekuensi: penyimpangan posisi berulang, gaya penjepitan tidak stabil, fluktuasi dimensi bagian batch, risiko keselamatan pemotongan kecepatan tinggi yang tersembunyi.
Pelat perlengkapan 52 standar JWGRIP mempertahankan pola pemasangan yang dapat dipertukarkan dengan sistem titik nol seri 52 yang umum. Mereka cocok untuk proyek stasiun kerja yang baru dibangun dan penggantian pelat lama yang sudah tidak berfungsi lagi di jalur produksi yang sedang berjalan. Modifikasi khusus OEM tersedia untuk ukuran garis non-standar, tata letak lubang jaringan khusus, peringkat beban lebih tinggi, dan kondisi kerja tahan korosi. Pesanan percobaan dalam jumlah kecil dan pesanan pencocokan volume besar dari klien global keduanya didukung.
Struktur & Kinerja
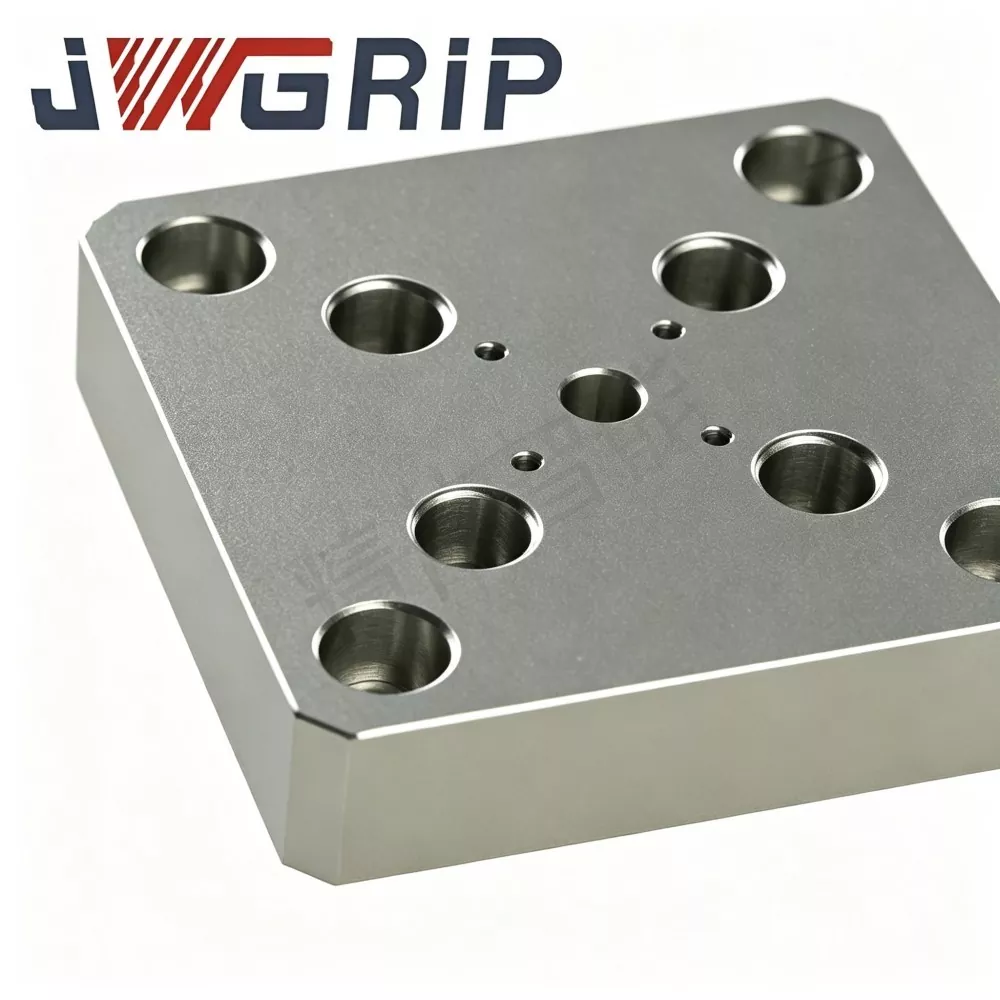
JWGRIP 52 Pelat Perlengkapan Perubahan Cepat untuk Workholding CNC terdiri dari lima bagian fungsional, masing-masing berkontribusi terhadap akurasi posisi dan kapasitas beban selama siklus pertukaran berulang:
1. Permukaan datum atas (bidang pemasangan benda kerja)
Bidang datar tanah ultra-presisi, dibor dengan kisi-kisi lubang berulir standar (dan/atau lubang pin dowel) untuk memasang catok, rahang lunak, perlengkapan khusus, atau benda kerja secara langsung. Kerataan dan paralelisme terhadap datum bawah merupakan indeks yang menentukan keakuratan pemesinan secara keseluruhan.
2. Permukaan lokasi bawah (bidang kawin chuck)
Permukaan datar dengan mesin presisi yang terletak langsung pada permukaan referensi chuck titik nol seri 52. Kerataan dan kebersihannya secara langsung menentukan apakah pelat berulang dalam toleransi yang disyaratkan setelah setiap pertukaran.
3. Lubang pemasangan tiang tarik (lubang yang disadap di bagian bawah pelat)
Telah dibor dan diketuk terlebih dahulu agar sesuai dengan pola kancing tarik chuck titik nol 52, digunakan dengan kancing tarik yang cocok. Toleransi posisi lubang secara ketat mengikuti nada 52 sistem; kancing tarik dipasang dari bawah dan dikunci pada torsi yang ditentukan.
4. Tepi datum samping/permukaan referensi periferal
Tepi samping yang digiling secara presisi memberikan referensi penyelarasan periferal untuk memuat pelat ke palet atau untuk menemukan tepian selama pemasangan; beberapa versi menyertakan lubang pin dowel yang diperkeras untuk lokasi sekunder.
5. Struktur kekakuan (tergantung material)
Versi aluminium cor mengadopsi struktur web berusuk untuk mengurangi berat tanpa kehilangan kekakuan; versi baja menggunakan desain padat atau berkantong untuk pemotongan tugas berat. Kedua desain mengalami penuaan pereda stres untuk menahan penyimpangan kerataan jangka panjang.
Banyak alternatif pasar berbiaya rendah yang hanya berupa pelat giling mentah tanpa menghilangkan stres. Tegangan sisa internal terlepas secara perlahan setelah pemasangan, menyebabkan penyimpangan kerataan selama berminggu-minggu dan kalibrasi ulang berulang kali. Pelat cor JWGRIP mengalami penuaan gabungan yang menghilangkan tegangan sebelum pemesinan selesai, sehingga kerataannya tetap stabil setelah ribuan siklus pertukaran. Jika ukuran kerangka, tata letak kisi, atau peringkat beban berbeda dari spesifikasi standar, layanan OEM dapat menyesuaikan kembali dimensi, kualitas material, dan perawatan permukaan.
Alur Kerja Kontrol Kualitas
Setiap batch produksi melewati langkah pemeriksaan berurutan sebelum barang meninggalkan pabrik. Pelat yang tidak sesuai akan ditolak dan tidak pernah dimasukkan ke dalam persediaan barang jadi.
1. Analisis spektral/komposisi bahan mentah untuk memverifikasi kepatuhan paduan aluminium atau tingkat baja.
2. Pengecoran atau penempaan blanko, ditambah pemeriksaan non-destruktif untuk mengetahui cacat internal.
3. Perlakuan panas penuaan pereda stres untuk melepaskan sisa stres.
4. Penggilingan kasar pada kedua sisi untuk menghilangkan kelebihan stok.
5. Penggilingan lubang kisi setengah jadi, lubang yang disadap dengan tiang tarik, dan tepi datum samping.
6. Selesaikan penggilingan permukaan bidang datum atas dan bidang lokasi bawah.
7. Pemeriksaan presisi: kerataan, paralelisme, toleransi posisi lubang, pemeriksaan pengukur ulir.
8. Pengambilan sampel simulasi verifikasi pertukaran dan penjepit siklik pada beban tetapan.
Tabel Pemecahan Masalah Kesalahan
|
Fenomena Kesalahan |
Kemungkinan Akar Penyebabnya |
Solusi yang Direkomendasikan |
|
Pemosisian ulang pelat melayang setelah pertukaran |
Permukaan lokasi bawah melengkung/penyok; posisi lubang kancing tarik bergeser; keausan chuck collet |
Periksa kerataan pelat dan permukaan datum; periksa pola kancing tarik; servis atau ganti chuck collet |
|
Kancing tarik tidak dapat masuk ke collet chuck dengan lancar |
Penyimpangan posisi lubang yang disadap; kancing tarik yang bengkok atau terlalu besar; keripik di lubang |
Verifikasi toleransi posisi lubang; periksa kancing tarik; bersihkan semua lubang sebelum duduk |
|
Lempengan batu / letaknya tidak rata pada chuck |
Keripik terjebak di antara bagian bawah dan chuck; bidang bawah melengkung; pembersihan data hilang |
Permukaan referensi chuck dan bagian bawah pelat benar-benar bersih; giling kembali atau ganti pelat jika kerataannya gagal |
|
Jelas memotong getaran atau obrolan |
Piring tidak terpasang sepenuhnya; torsi tiang tarik yang tidak merata; pelat kelebihan beban untuk kualitas materialnya |
Pasang kembali dan putar kembali semua kancing tarik secara merata; konfirmasi peringkat beban vs. parameter pemotongan |
Spesifikasi Instalasi
1. Bersihkan permukaan referensi pencekam titik nol seri 52 dan permukaan lokasi bagian bawah pelat secara menyeluruh; hilangkan semua serpihan, sisa cairan pendingin, dan gerinda sebelum ditempatkan.
2. Pasang kancing tarik yang cocok ke dalam lubang bawah pelat sesuai torsi pengencang yang direkomendasikan secara resmi; torsi berlebih mendistorsi lubang yang disadap dan datum pelat, torsi rendah menyebabkan melonggarnya getaran pemotongan.
3. Turunkan pelat tepat pada chuck; pastikan semua kancing tarik masuk ke collet tanpa memaksa. Aktifkan penjepitan, lalu pastikan pelat terpasang rata sepenuhnya tanpa goyang.
4. Jangan sekali-kali meletakkan shim, kertas, atau perekat di antara bagian bawah pelat dan permukaan acuan pencekam; lapisan sandwich apa pun merusak akurasi pengulangan.
5. Selama produksi massal, periksa kerataan permukaan atas dan tepi datum secara teratur; ganti atau giling kembali pelat setelah kerataannya tidak lagi dapat ditoleransi atau permukaan datum menunjukkan penyok/keausan.
6. Untuk pelat kustom OEM, ikuti dengan ketat persyaratan gambar mengenai dimensi garis besar, tata letak lubang kisi, posisi lubang tiang tarik, dan kerataan datum.
Pengemasan & Pengiriman
JWGRIP 52 Pelat Perlengkapan Perubahan Cepat — SKU stok standar mendukung pengiriman pesanan global yang cepat.
Setiap pelat mendapat perlindungan anti karat / anti korosi independen dan lapisan pelindung permukaan pada permukaan datum dasar sebelum dikemas.
Pesanan dalam jumlah kecil: tas anti karat ditambah karton tugas berat, dengan pelindung tepi sudut.
Pesanan ekspor dalam jumlah besar: peti kayu solid tahan guncangan bebas fumigasi dengan bantalan pemisah, mencegah goresan dan deformasi permukaan datum selama logistik laut-darat jarak jauh.
Pesanan OEM yang dimodifikasi secara khusus mengikuti waktu tunggu yang telah dikonfirmasi bersama.
Lembar data inspeksi batch dan catatan pengujian kerataan/dimensi disertakan dalam setiap paket pengiriman.
Layanan Dukungan Purna Jual
1. Ketentuan garansi: Berdasarkan pemasangan yang benar, pemilihan kancing penarik yang sesuai, dan kondisi kerja terukur, bodi utama pelat yang tidak dapat dikonsumsi akan mendapatkan garansi 1 tahun. Kerusakan yang disebabkan oleh pemotongan berlebih, torsi penjepitan yang tidak tepat, abrasi permukaan datum yang disebabkan oleh chip, benturan akibat ulah manusia, dan korosi kimia di luar spesifikasi tidak termasuk dalam cakupan garansi.
2. Panduan teknis online jarak jauh untuk instalasi dan analisis kesalahan. Pelanggan global dapat mengirimkan pertanyaan teknis melalui email; insinyur membalas dalam waktu 24 jam kerja.
3. Gambar dimensi lengkap dan dokumentasi kinerja material disediakan untuk setiap pesanan pembelian.
4. Konsultasi teknis tingkat teknik untuk permintaan OEM: penyesuaian ukuran garis besar, modifikasi tata letak lubang kisi, peningkatan tingkat material, opsi anodisasi/perawatan permukaan khusus.
5. Pasokan batch suku cadang yang stabil untuk pelat perlengkapan standar dan spesifikasi khusus untuk pesanan berulang.
Pengadaan & Evaluasi Teknis
Nilai inti: pengecoran/penempaan penuaan pelepas stres majemuk, penggilingan dua sisi ultra-presisi, kontrol kualitas internal multi-fase yang ketat, pola lubang yang dapat dipertukarkan dengan sistem titik nol seri 52 yang umum, penyesuaian ukuran/bahan/permukaan OEM yang fleksibel.
52 Quick Change Fixture Plate untuk CNC Workholding mengatasi hambatan yang umum terjadi pada perkakas atas pada sistem perlengkapan titik nol: penyimpangan kerataan permukaan atas, pergeseran posisi lubang tiang tarik, kelengkungan datum bawah, dan masa pakai yang singkat pada pelat yang belum diolah yang digiling mentah.
Pengingat evaluasi:
1. Konfirmasikan spesifikasi sistem titik nol yang cocok dan verifikasi kompatibilitas pola lubang kancing tarik sebelum melakukan pesanan pembelian.
2. Perjelas ukuran kerangka yang diperlukan, tata letak lubang kisi, beban pemotongan maksimum sebenarnya, dan kondisi sekitar bengkel (normal/korosi tinggi), dan pilih versi ringan aluminium cor atau versi baja kaku yang sesuai.
3. Item dengan stok standar memiliki waktu pengiriman yang singkat; pilih rekayasa khusus OEM untuk garis besar khusus, tata letak lubang, atau persyaratan perawatan permukaan.
Pabrik langsung dari JWGRIP. Pelat perkakas atas yang disukai untuk cetakan, suku cadang mobil, dan set perlengkapan titik nol seri 3 sumbu / 5 sumbu 52 pemesinan presisi umum.
Pertanyaan Umum
Q1: Dapatkah pelat perlengkapan 52 standar langsung cocok dengan chuck titik nol seri 52 merek lain?
Versi standar hanya dapat dipertukarkan dengan sistem titik nol seri 52 yang memiliki pola lubang tiang tarik dan antarmuka datum yang sepenuhnya cocok. Jika polanya berbeda, pelat khusus OEM harus digunakan.
Q2: Sinyal apa yang menunjukkan bahwa pelat perlengkapan perlu diganti atau digerinda ulang?
Ganti atau giling kembali jika kerataan permukaan atas tidak sesuai toleransi, data bawah menunjukkan penyok/lengkung, atau posisi berulang tidak dapat dipulihkan setelah chuck dan pelat dibersihkan secara menyeluruh.
Q3: Dapatkah shim atau kertas ditempatkan di bawah pelat untuk menyesuaikan ketinggian?
Tidak. Lapisan sandwich apa pun di antara bagian bawah pelat dan permukaan referensi pencekam akan merusak akurasi pengulangan. Penyesuaian ketinggian harus dilakukan dengan penggerindaan presisi pada datum pelat itu sendiri.
Q4: Pelat aluminium atau pelat baja — mana yang harus dipilih?
Aluminium cor lebih ringan, lebih cepat ditukar, dan cocok untuk pemotongan ringan hingga sedang; versi baja (atau besi tuang) menawarkan retensi kekakuan dan kerataan yang lebih tinggi untuk cetakan tugas berat dan pemotongan mati. Pilih berdasarkan beban pemotongan dan kebutuhan dinamis alat berat Anda.
mengirimkan permintaan
Info kontak
-
Alamat
No.44, Jalan Kewirausahaan Daning, Kota Humen, Kota Dongguan, Provinsi Guangdong, Cina
-
Telp
-
Surel
Selamat datang untuk mengirimkan pertanyaan ke JWGRIP. Tim teknis dan penjualan profesional kami akan memberikan pilihan perlengkapan gratis, desain solusi yang disesuaikan, dan penawaran harga yang akurat.

Rekomendasi Berita